 Preferenze dei cookie


 Español
 Français
 Deutsch
 Português
 English
Carrello
Rinforzo e processo
Definisci tessuto o mat e se lavorerai a mano o con attrezzatura a spruzzo. La resina deve impregnare il rinforzo e rimanere nella geometria del pezzo.
Compositi e nautica / Vetro · carbonio · aramide
Per comprare resina per un pezzo con fibra, definisci rinforzo, processo e condizioni di servizio. Confronta le opzioni di laminazione manuale e spruzzo e distingui la resina che impregna il rinforzo dal gelcoat che forma la superficie.
Vedi i materiali selezionati ↓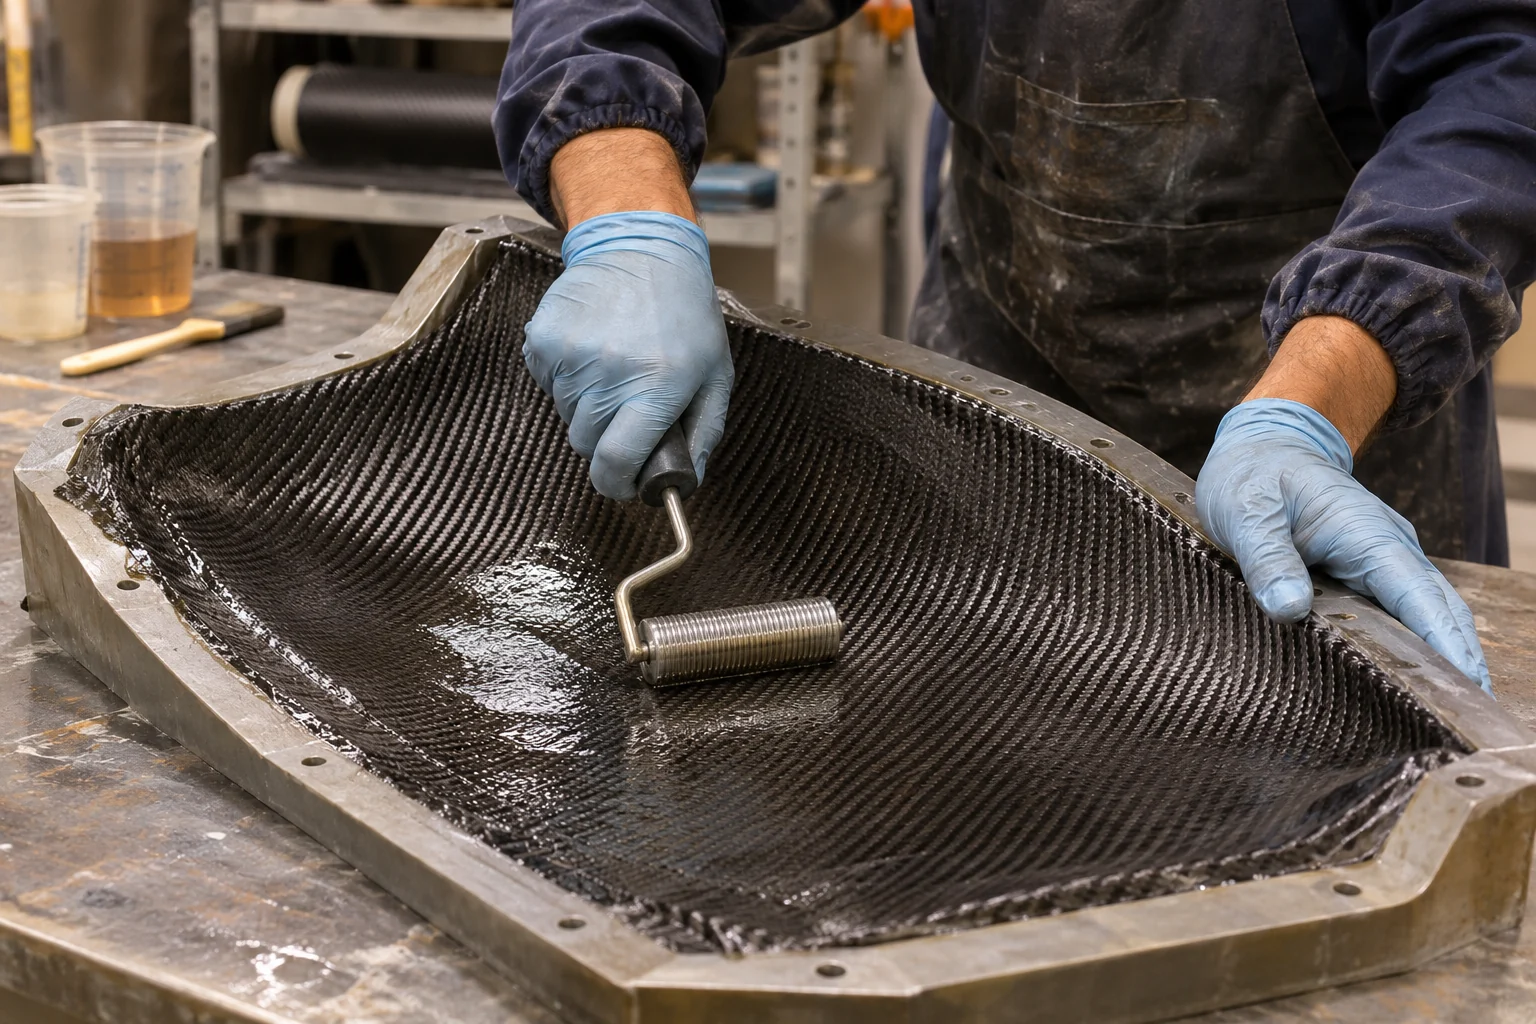
Prima di acquistare
Definisci tessuto o mat e se lavorerai a mano o con attrezzatura a spruzzo. La resina deve impregnare il rinforzo e rimanere nella geometria del pezzo.
Calcola il tempo necessario per posare e compattare gli strati. Temperatura del laboratorio e quantità miscelata influiscono sul tempo disponibile.
Distingui un pezzo decorativo da una struttura o da un pezzo esposto al calore. Verifica di poter eseguire l'indurimento necessario per il servizio previsto.
Cosa acquistare per questo progetto
Confronta la funzione e le condizioni d’uso.
Consulta formati e opzioni nella pagina di ogni prodotto.
Impregnazione di rinforzi, laminati trasparenti e superfici verticali secondo il sistema.
Epossidico · laminazione con rinforzi
Resoltech 1050 per laminare manualmente strutture con rinforzi di vetro, carbonio, aramide e basalto.
Consente la sformatura senza post-indurimento; per le massime prestazioni termiche e meccaniche serve un ciclo di riscaldamento. Definisci rinforzo e struttura del laminato secondo i carichi del pezzo.

Epossidico per pezzi rigidi e leggeri
Resina 1080S per laminazione manuale di pezzi ad alto modulo, comprese attrezzature sportive.
È possibile sformare dopo indurimento a temperatura ambiente. Per le massime prestazioni termiche e meccaniche della scheda, prevedi post-indurimento e mezzi di riscaldamento adeguati.
Epossidico · laminato trasparente
1070 ECO per laminare rinforzi conservandone l'aspetto e ottenere superfici trasparenti ad alta brillantezza.
Per un laminato di vetro trasparente, usa tessuto con trattamento compatibile: la trasparenza non dipende solo dalla resina. Su strati già induriti senza peel ply, carteggia, pulisci e sgrassa prima di proseguire.
Epossidico tissotropico · superfici verticali
1020T riduce le colature durante la laminazione di superfici verticali o capovolte con fibra di vetro o carbonio.
Prepara e pulisci il supporto prima di laminare. La versione tissotropica facilita la posa verticale, ma spessore e distribuzione del rinforzo devono adattarsi al pezzo.
Epossidico · laminati d'uso generale
Castropox 4307/1209 per impregnare vetro, carbonio o aramide e produrre laminati d'uso generale.
Lamina su superfici prive di ruggine, grasso e olio, sopra 10 °C. Organizza quantità e area di lavoro per usare la miscela prima che gelifichi.
Epossidico strutturale · laminazione e compattazione
Resoltech 1200 per pezzi e strutture in composito mediante laminazione manuale, compattazione sottovuoto o avvolgimento filamentare.
Consente la sformatura dopo indurimento a temperatura ambiente. Se il pezzo richiede prestazioni termiche e meccaniche superiori, riserva mezzi e tempo per il post-indurimento a 60–80 °C indicato per il sistema.
Alternative per pezzi in fibra di vetro; ogni referenza indica processo e campo d'impiego.

Poliestere per fibra di vetro
Resina R115PA per laminati in fibra di vetro d'uso generale mediante laminazione manuale o spruzzo.
Prevedi un laminato rinforzato con fibra di vetro e una temperatura di indurimento di almeno 15 °C. Se aggiungi pigmenti o cariche, valutane l'effetto prima di produrre il pezzo.

Poliestere · laminati d'uso generale
Resina poliestere per laminati d'uso generale con mat o tessuti di fibra di vetro. La referenza commerciale è fornita pigmentata in bianco.
La scelta dipende dall'uso del pezzo: per requisiti meccanici, termici o chimici elevati, confronta le alternative specifiche. Il pigmento non rende questa resina una finitura trasparente.
Poliestere isoftalico · laminazione nautica
Crystic 489 PABTLV per scafi e strutture marine in fibra di vetro mediante laminazione manuale o spruzzo.
Pianifica il post-indurimento per le migliori prestazioni a lungo termine contro l'acqua. Per un'imbarcazione soggetta a ispezione, conferma i requisiti costruttivi e l'approvazione applicabile al progetto.
Vinilestere · pezzi per ambiente marino
Vinilestere ACT per pezzi nautici mediante laminazione manuale o spruzzo, con buona resistenza all'idrolisi.
La tissotropia aiuta a trattenere la resina su superfici inclinate. Dimensiona laminato e indurimento per il pezzo: i valori termici della scheda si ottengono con post-indurimento.
Vinilestere · laminati nautici
Crystic VE 677 PA per pezzi nautici in composito per contatto, spruzzo o avvolgimento filamentare.
Prova prima il laminato previsto. Per prestazioni e stabilità ottimali nel tempo, riserva un ciclo di post-indurimento adattato allo spessore e alla temperatura di servizio.
Poliestere · laminazione e spruzzo di vetro
Resina poliestere per pezzi in fibra di vetro mediante laminazione manuale o spruzzo, con buona impregnazione del rinforzo e resistenza alle colature.
La reattività è orientata al lavoro nei periodi freddi. Se l'ultimo strato rimane esposto all'aria, prevedi un additivo adatto, come una soluzione di paraffina, per ottenere una superficie non appiccicosa.
Poliestere · pezzi d'uso generale
Resina per pezzi d'uso generale in cui resistenza meccanica e chimica non sono requisiti determinanti.
È una miscela di lotti di diverse famiglie di poliestere. Riservala a lavori senza requisiti strutturali o chimici specifici e valuta il comportamento della fornitura che userai.
Resine per attrezzature a spruzzo simultaneo.
Poliestere · laminazione manuale e spruzzo
Resina 2-446PALV per pezzi in fibra di vetro mediante laminazione manuale o spruzzo, con impregnazione rapida e bassa esotermia.
Per lo spruzzo serve attrezzatura adeguata. Condiziona stampo, resina e laboratorio prima di lavorare e pianifica l'applicazione secondo il tempo di gel di PALV.
Poliestere · laminazione manuale e spruzzo
Variante 2-446MPALV per pezzi in fibra di vetro mediante laminazione manuale o spruzzo, con più tempo di gel di 2-446PALV nelle condizioni confrontate.
Per lo spruzzo serve attrezzatura adeguata. Pianifica l'applicazione secondo il tempo disponibile alla temperatura reale del laboratorio; MPALV offre più tempo di gel di PALV nelle condizioni confrontate.
La scelta dipende dal sistema completo e dalla prova richiesta dal progetto.
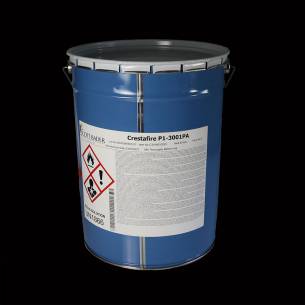
Poliestere con ATH · laminazione a contatto
Crestafire P1-3001PA per laminati con requisiti di fuoco e fumo nei settori ferroviario, trasporto pubblico ed edilizia.
Per il sistema di riferimento con gelcoat GCS1001E PA, convalida il laminato completo: rinforzo, spessore, finitura e indurimento. La classificazione al fuoco non si trasferisce a qualsiasi pezzo. Questo gelcoat si applica a spruzzo ed è destinato alla successiva verniciatura.
Crestafire GCS1001E PA: Gelcoat a spruzzo per il sistema di riferimento di fuoco e fumo con P1-3001PA. Il pezzo completo e la finitura devono essere convalidati.
Gelcoat applicato nello stampo prima di laminare il pezzo.
Gelcoat nello stampo · carbonio a vista
7090/7091 incolore forma lo strato superficiale di pezzi in carbonio a vista realizzati su stampo.
Si applica prima della laminazione. Un film troppo spesso può perdere trasparenza; controlla lo spessore e prevedi l'indurimento termico necessario per sformare e completare il pezzo.
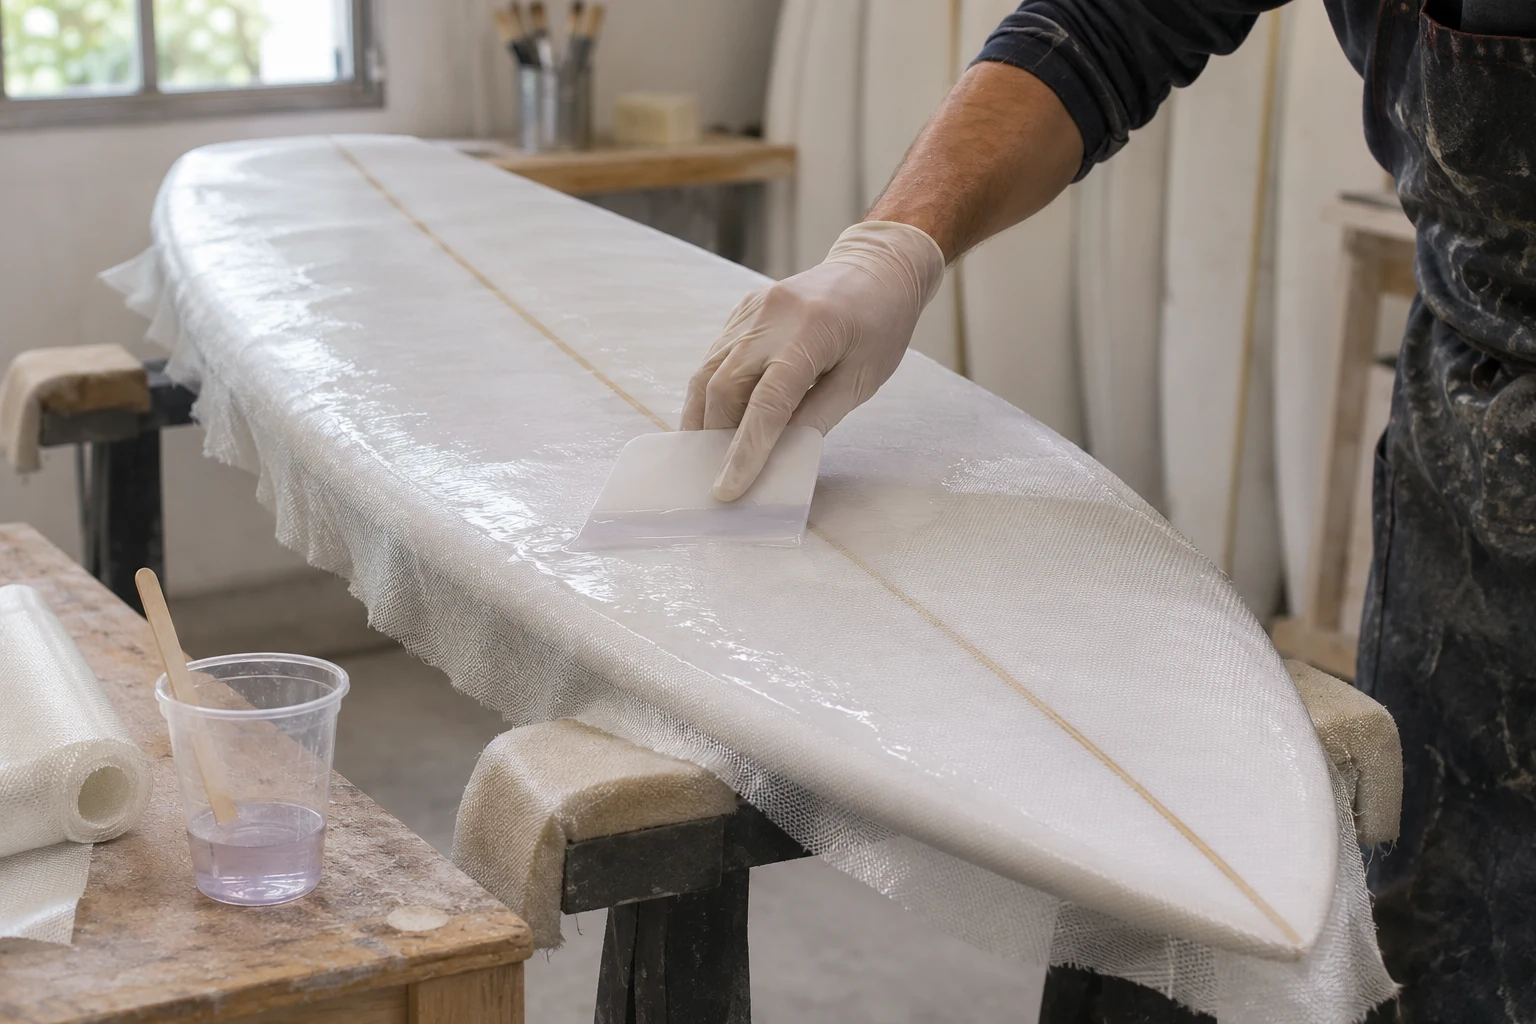
Resine per laminare tavole con fibra e conservare una finitura trasparente sul nucleo.
2 materiali · Vedi applicazione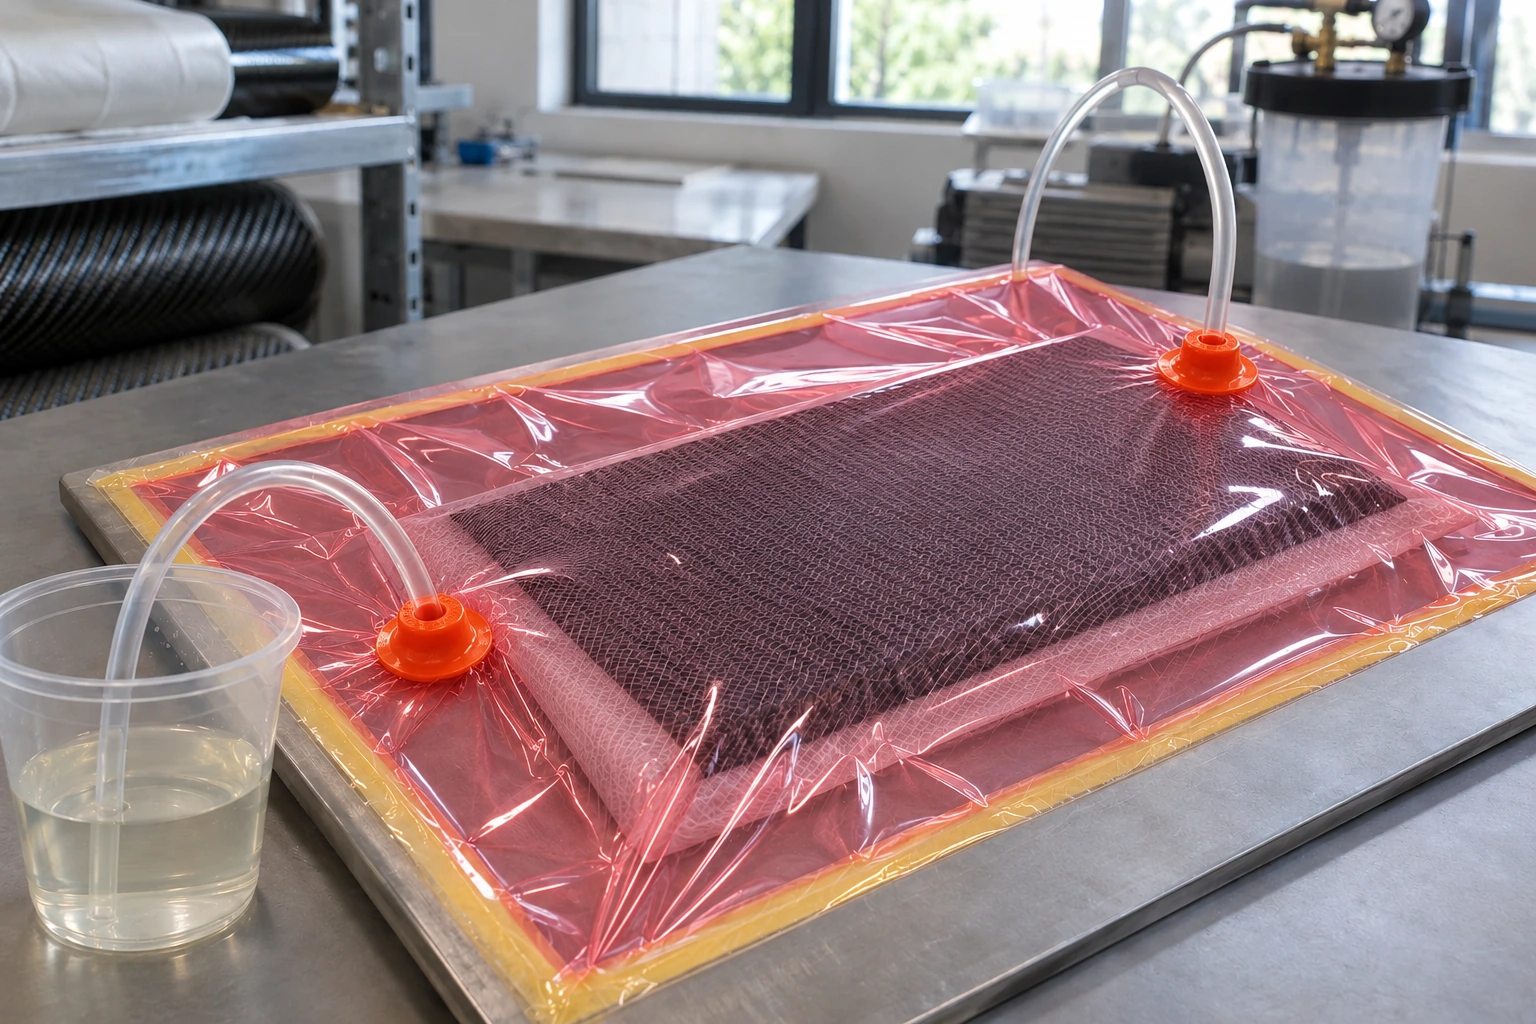
Resine per infusione e iniezione di pezzi in composito, con alternative per processo e condizioni di servizio.
11 materiali · Vedi applicazione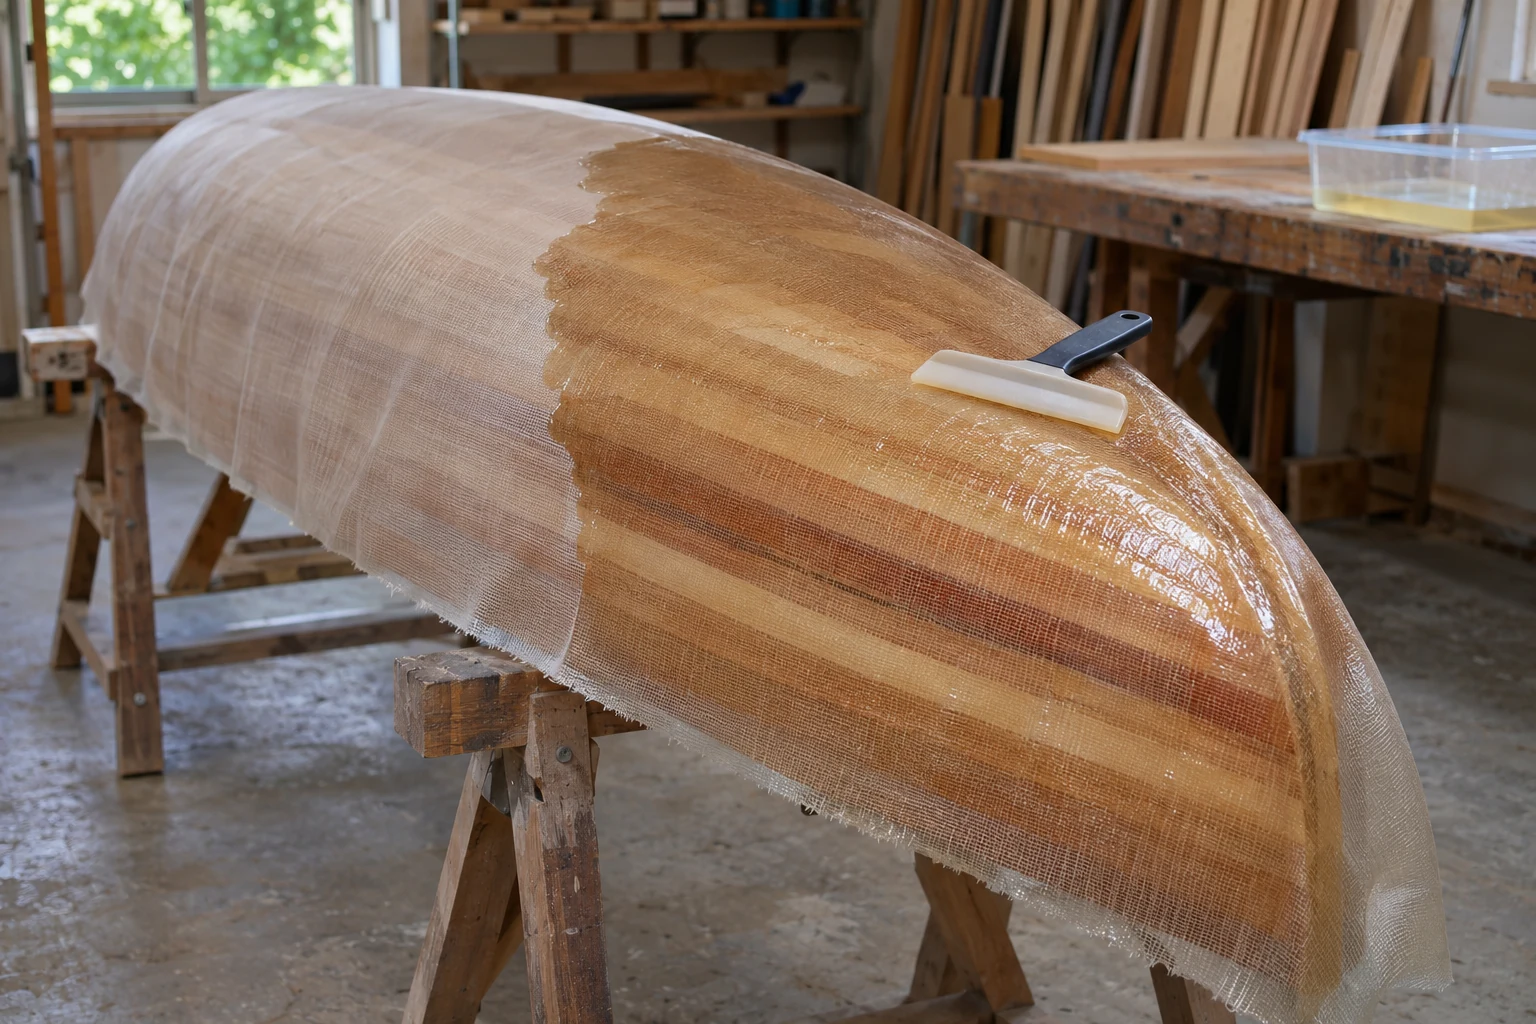
Sistemi epossidici per laminare, rivestire e incollare il legno con rinforzi e cariche adatti.
3 materiali · Vedi applicazioneDescrivici il processo, i materiali e le condizioni di lavoro.
