Wir verwenden eigene und Drittanbieter-Cookies, um Informationen zu sammeln, die unsere Dienstleistungen verbessern und Ihre Surf-Gewohnheiten analysieren. Wenn Sie weiterhin browsen, gilt dies als Akzeptanz der Installation dieser Cookies. Sie können Ihren Browser so konfigurieren, dass die Installation verhindert wird.
Required cookies
Immer aktiv
These cookies are strictly necessary for the operation of the site, you can disable them by changing the settings of your browser but you will not be able to use the site normally.
Verwendete Cookies
Functional cookies
These cookies provide necessary information to applications of the website itself or integrated by third parties, if you disable them you may find some problems in the operation of the page.
Verwendete Cookies
Performance cookies
These cookies are used to analyze the traffic and behavior of customers on the site, help us understand and understand how you interact with the site in order to improve performance.
Verwendete Cookies
Guided cookies
These cookies can be from the site itself or from third parties, they help us to create a profile of your interests and to offer you advertising aimed at your preferences and interests.
Verwendete Cookies
Benutzer werden darüber informiert, dass sie ihren Browser so konfigurieren können, dass sie über den Empfang von Cookies informiert werden, und wenn sie dies wünschen, deren Installation auf ihrer Festplatte verhindern können.
Untenstehend finden Sie die Links zu verschiedenen Browsern, über die Sie diese Konfiguration vornehmen können:
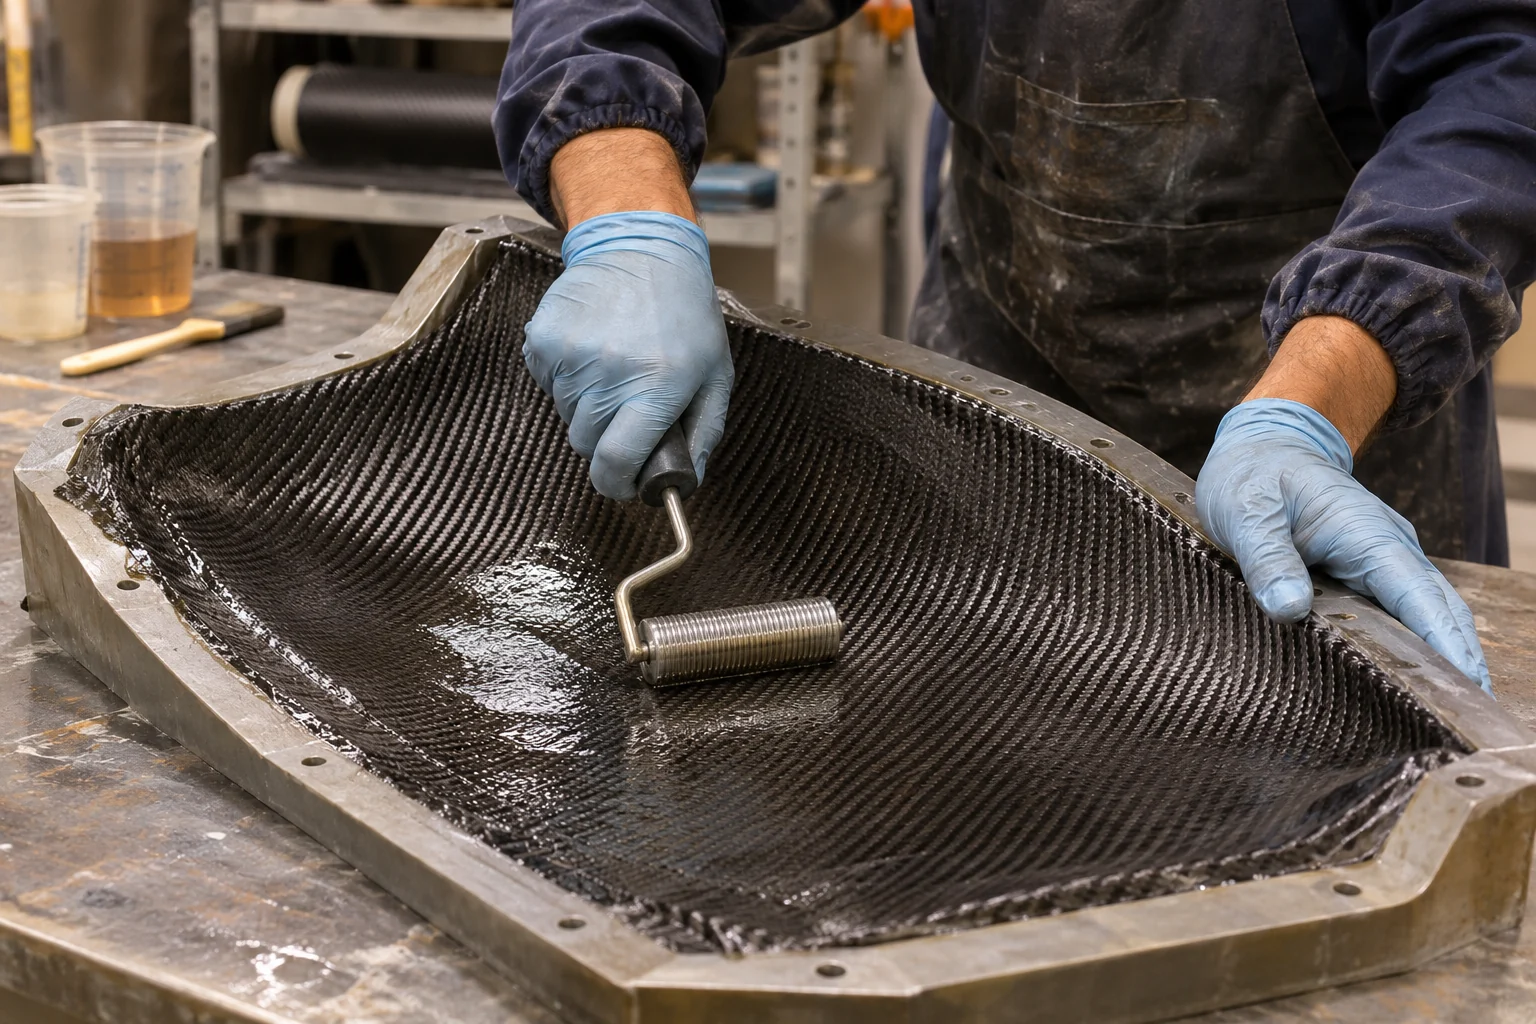
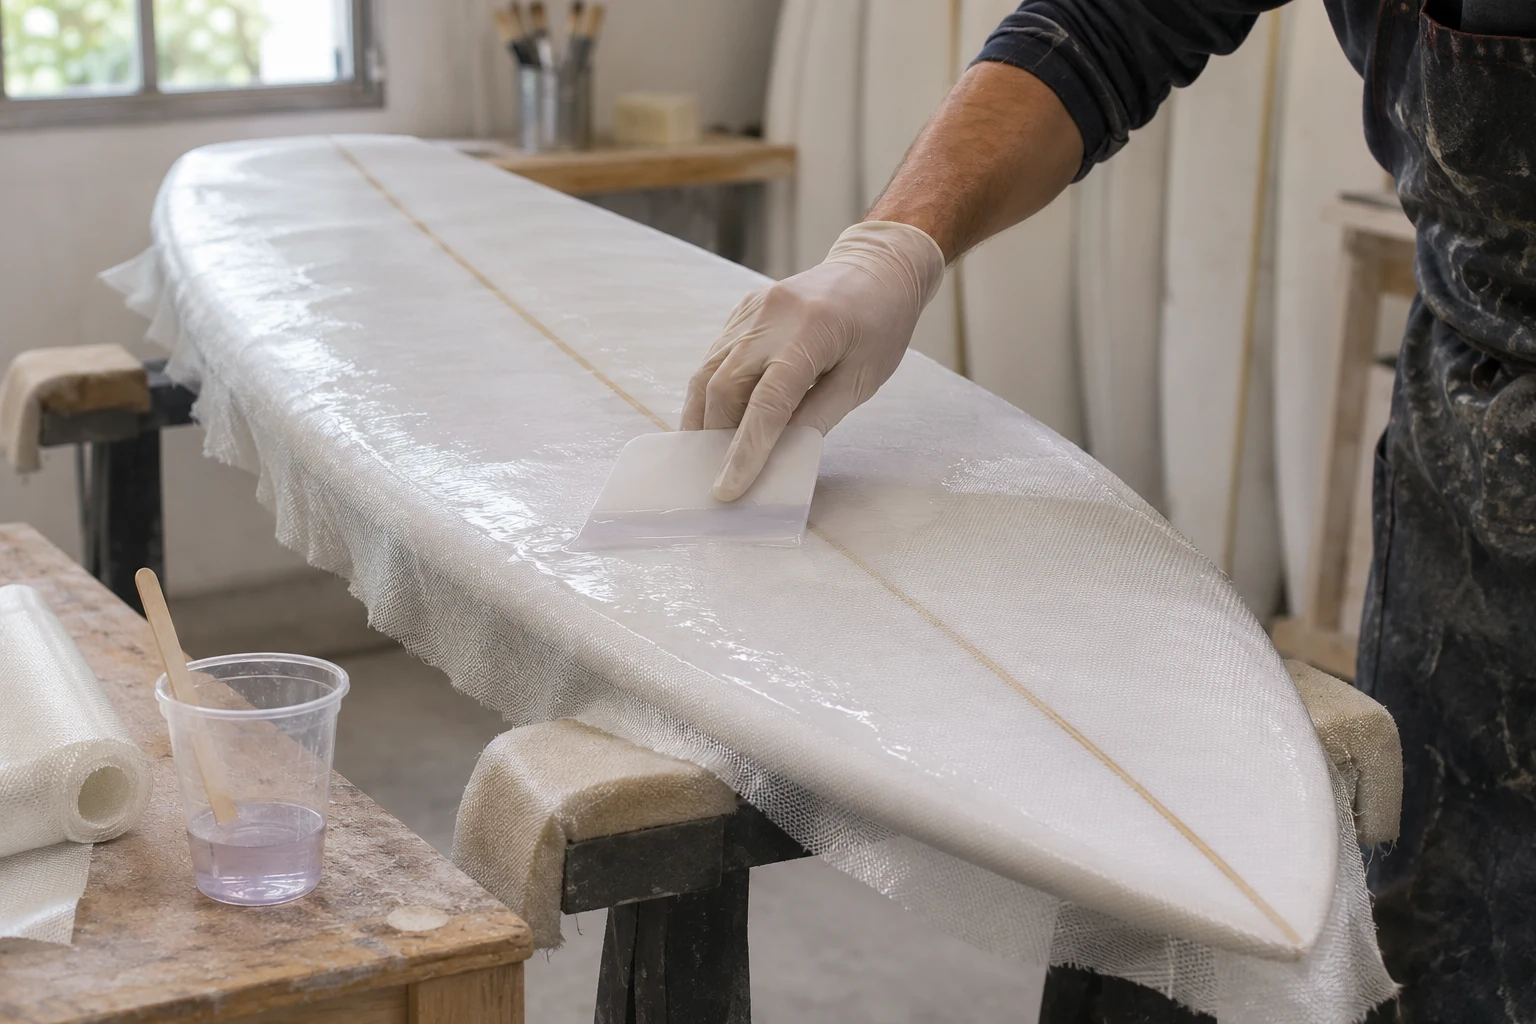
Definieren Sie beim Harzkauf für ein faserverstärktes Bauteil die Verstärkung, das Verfahren und die Einsatzbedingungen. Vergleichen Sie die Möglichkeiten für Handlaminieren und Faserspritzen und unterscheiden Sie zwischen dem Harz zur Fasertränkung und dem Gelcoat zur Bildung der Oberfläche.
Legen Sie Gewebe oder Matte fest und entscheiden Sie, ob Sie von Hand oder mit Spritzausrüstung arbeiten. Das Harz muss diese Verstärkung tränken und in der Bauteilgeometrie bleiben.
02
Bauteilgröße
Berechnen Sie die zum Ablegen und Verdichten der Schichten erforderliche Zeit. Werkstatttemperatur und Mischungsmenge beeinflussen die verfügbare Zeit.
03
Eigenschaften und Aushärtung
Unterscheiden Sie ein dekoratives Bauteil von einer Struktur oder einem wärmebelasteten Bauteil. Prüfen Sie, ob Sie die für den vorgesehenen Einsatz erforderliche Aushärtung durchführen können.
Was Sie für dieses Projekt benötigen
Ausgewählte Materialien
Vergleichen Sie Funktion und Einsatzbedingungen. Formate und Optionen finden Sie auf der jeweiligen Produktseite.
01
Laminieren mit Epoxidharz
Tränken von Verstärkungen, transparente Laminate und senkrechte Flächen je nach System.
Epoxidharz · Laminieren mit Verstärkungen
Resoltech 1050
Resoltech 1050 zum Handlaminieren von Strukturen mit Glas-, Carbon-, Aramid- und Basaltverstärkungen.
Vor der Auswahl
Ermöglicht Entformen ohne Nachhärtung; für die höchsten thermischen und mechanischen Eigenschaften benötigen Sie einen Heizzyklus. Legen Sie Verstärkung und Laminataufbau nach den späteren Bauteillasten fest.
Resoltech 1080S Epoxidharz zum Laminieren und für Infusion
Harz 1080S zum Handlaminieren von Bauteilen mit hohem Elastizitätsmodul, einschließlich Sportgeräten.
Vor der Auswahl
Sie können nach der Aushärtung bei Raumtemperatur entformen. Benötigt das Bauteil die höchsten thermischen und mechanischen Eigenschaften aus dem Datenblatt, planen Sie eine Nachhärtung und geeignete Heizmöglichkeiten ein.
Resoltech 1070 ECO Transparentes Epoxidharz zum Handlaminieren
1070 ECO zum Laminieren von Verstärkungen unter Erhalt ihres Erscheinungsbildes und für hochglänzende transparente Oberflächen.
Vor der Auswahl
Verwenden Sie für ein transparentes Glaslaminat Gewebe mit verträglicher Ausrüstung: Die Klarheit hängt nicht allein vom Harz ab. Bereits ausgehärtete Schichten ohne Abreißgewebe vor dem Weiterarbeiten schleifen, reinigen und entfetten.
Resoltech 1020T Thixotropes Epoxidharz zum Handlaminieren
1020T verringert das Ablaufen beim Laminieren senkrechter oder über Kopf liegender Flächen mit Glas- oder Carbonfasern.
Vor der Auswahl
Bereiten Sie den Untergrund vor und reinigen Sie ihn vor dem Laminieren. Die thixotrope Variante erleichtert die senkrechte Verarbeitung, doch Dicke und Verteilung der Verstärkung müssen zum Bauteil passen.
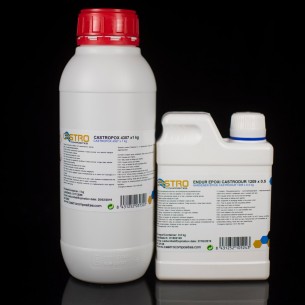
Castropox 4307/1209 Epoxidharz für allgemeine Anwendungen
Castropox 4307/1209 zum Tränken von Glas, Carbon oder Aramid und zur Herstellung universell einsetzbarer Laminate.
Vor der Auswahl
Laminieren Sie auf rost-, fett- und ölfreien Flächen bei mehr als 10 °C. Stimmen Sie Mengen und Arbeitsfläche so ab, dass die Mischung vor dem Gelieren verarbeitet wird.
Strukturelles Epoxidharz · Laminieren und Verdichten
Resoltech 1200 Epoxidharz zum Handlaminieren
Resoltech 1200 zur Herstellung von Compositebauteilen und -strukturen durch Handlaminieren, Vakuumverdichten oder Faserwickeln.
Vor der Auswahl
Ermöglicht Entformen nach der Aushärtung bei Raumtemperatur. Wenn das Bauteil höhere thermische und mechanische Eigenschaften erfordert, planen Sie Ausrüstung und Zeit für die für das System angegebene Nachhärtung bei 60–80 °C ein.
Alternativen für Glasfaserbauteile; jede Referenz nennt ihr Verfahren und ihren Einsatzbereich.
Polyester für Glasfaser
Crystic R115PA Orthophthalisches Polyesterharz zum Handlaminieren
Harz R115PA zur Herstellung universell einsetzbarer Glasfaserlaminate durch Handlaminieren oder Faserspritzen.
Vor der Auswahl
Planen Sie ein glasfaserverstärktes Laminat und eine Aushärtungstemperatur von mindestens 15 °C. Wenn Sie Pigmente oder Füllstoffe zugeben, bewerten Sie ihre Wirkung vor der Bauteilherstellung.
Crystic R115PA Weißes orthophthalisches Polyesterharz zum Handlaminieren
Polyesterharz zur Herstellung universell einsetzbarer Laminate mit Glasfasermatten oder -geweben. Die angebotene Variante wird weiß pigmentiert geliefert.
Vor der Auswahl
Die Auswahl hängt vom Bauteileinsatz ab: Vergleichen Sie bei hohen mechanischen, thermischen oder chemischen Anforderungen die speziellen Alternativen. Das Pigment macht dieses Harz nicht zu einem transparenten Finish.
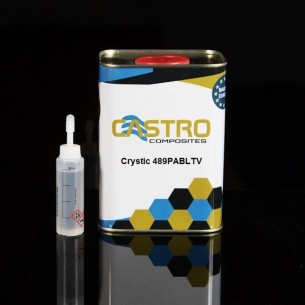
Crystic 489 PABTLV Isophthalisches Polyesterharz zum Handlaminieren
Crystic 489 PABTLV zur Herstellung glasfaserverstärkter Rümpfe und mariner Strukturen durch Handlaminieren oder Faserspritzen.
Vor der Auswahl
Planen Sie Nachhärtung ein, wenn die besten langfristigen Eigenschaften gegenüber Wasser erforderlich sind. Bestätigen Sie bei abnahmepflichtigen Booten die Bauvorschriften und die für das Projekt geltende Zulassung.
Vinylesterharz ACT mit hoher Chemikalienbeständigkeit
Vinylester ACT zur Herstellung nautischer Bauteile durch Handlaminieren oder Faserspritzen mit guter Hydrolysebeständigkeit.
Vor der Auswahl
Die Thixotropie hilft, das Harz auf geneigten Flächen zu halten. Dimensionieren Sie Laminat und Aushärtung für das Bauteil: Die thermischen Datenblattwerte werden nach einer Nachhärtung erreicht.
Crystic VE 677 PA Vinylesterharz mit hoher Chemikalienbeständigkeit
Crystic VE 677 PA für nautische Compositebauteile im Kontaktverfahren, durch Faserspritzen oder Faserwickeln.
Vor der Auswahl
Prüfen Sie zuerst das geplante Laminat. Für bestmögliche Eigenschaften und langfristige Stabilität planen Sie einen an Dicke und Einsatztemperatur angepassten Nachhärtungszyklus.
Polyesterharz für Glasfaserbauteile durch Handlaminieren oder Faserspritzen, mit guter Tränkung der Verstärkung und hoher Standfestigkeit.
Vor der Auswahl
Seine Reaktivität ist auf die Verarbeitung in kalten Jahreszeiten ausgelegt. Bleibt die letzte Schicht der Luft ausgesetzt, planen Sie ein geeignetes Additiv wie eine Paraffinlösung ein, um eine klebfreie Oberfläche zu erhalten.
Crystic U952TPA Thixotropes, vorbeschleunigtes orthophthalisches Polyesterharz zum Handlaminieren
Harz für allgemeine Bauteile, bei denen mechanische Festigkeit und chemische Beständigkeit keine entscheidenden Anforderungen sind.
Vor der Auswahl
Es handelt sich um eine Mischung von Chargen unterschiedlicher Polyesterfamilien. Verwenden Sie es für Arbeiten ohne spezielle strukturelle oder chemische Anforderungen und beurteilen Sie das Verhalten der tatsächlich verwendeten Lieferung.
Harze für die Verarbeitung mit Faserspritzanlagen.
Polyester · Handlaminieren und Faserspritzen
Crystic 2-446PALV Thixotropes, vorbeschleunigtes orthophthalisches Polyesterharz zum Handlaminieren
Harz 2-446PALV für Glasfaserbauteile durch Handlaminieren oder Faserspritzen, mit schneller Tränkung und geringer Exothermie.
Vor der Auswahl
Zum Faserspritzen benötigen Sie geeignete Ausrüstung. Konditionieren Sie Form, Harz und Werkstatt vor der Verarbeitung und planen Sie den Auftrag anhand der Gelzeit von PALV.
Crystic 2-446MPALV Thixotropes, vorbeschleunigtes orthophthalisches Polyesterharz zum Handlaminieren
Variante 2-446MPALV für Glasfaserbauteile durch Handlaminieren oder Faserspritzen, mit längerer Gelzeit als 2-446PALV unter den verglichenen Bedingungen.
Vor der Auswahl
Zum Faserspritzen benötigen Sie geeignete Ausrüstung. Planen Sie die Verarbeitung nach der verfügbaren Zeit bei der tatsächlichen Werkstatttemperatur; MPALV bietet unter den verglichenen Bedingungen eine längere Gelzeit als PALV.
Die Auswahl hängt vom vollständigen System und vom geforderten Projekttest ab.
Polyester mit ATH · Kontaktlaminieren
Crestafire® P1-3001PA Flammhemmendes Harz zum Handlaminieren
Crestafire P1-3001PA für Laminate mit Anforderungen an Brand- und Rauchverhalten im Schienenverkehr, öffentlichen Verkehr und Bauwesen.
Vor der Auswahl
Validieren Sie beim Referenzsystem mit Gelcoat GCS1001E PA das gesamte Laminat: Verstärkung, Dicke, Finish und Aushärtung. Die Brandklassifizierung ist nicht auf beliebige Bauteile übertragbar. Dieses Gelcoat wird gespritzt und ist für eine anschließende Lackierung vorgesehen.
Crestafire GCS1001E PA: Gelcoat zum Spritzauftrag für das Referenzsystem zu Brand- und Rauchverhalten mit P1-3001PA. Das vollständige Bauteil und seine Oberfläche müssen validiert werden.
Gelcoat, das vor dem Laminieren des Bauteils in die Form aufgetragen wird.
Gelcoat in der Form · Sichtcarbon
Resolcoat 7090 / 7091 Farbloser Epoxid-Gelcoat
Farbloses 7090/7091 bildet die Oberflächenschicht von Sichtcarbonbauteilen, die in einer Form hergestellt werden.
Vor der Auswahl
Wird vor dem Laminat aufgetragen. Ein zu dicker Film kann an Transparenz verlieren; kontrollieren Sie die Schichtdicke und planen Sie die zum Entformen und Fertigstellen erforderliche thermische Aushärtung ein.
 Cookie-Präferenzen


 Español
 Français
 Italiano
 Português
 English