 Preferencias sobre cookies


 Français
 Deutsch
 Italiano
 Português
 English
Carrito
Refuerzo y proceso
Define el tejido o mat y si trabajarás a mano o con equipo de proyección. La resina debe impregnar ese refuerzo y mantenerse en la geometría de la pieza.
Composites y náutica / Vidrio · carbono · aramida
Para comprar resina para una pieza con fibra, define el refuerzo, el proceso y las condiciones de servicio. Compara las opciones de laminación manual y proyección, y distingue la resina que impregna el refuerzo del gelcoat que forma la superficie.
Ver materiales seleccionados ↓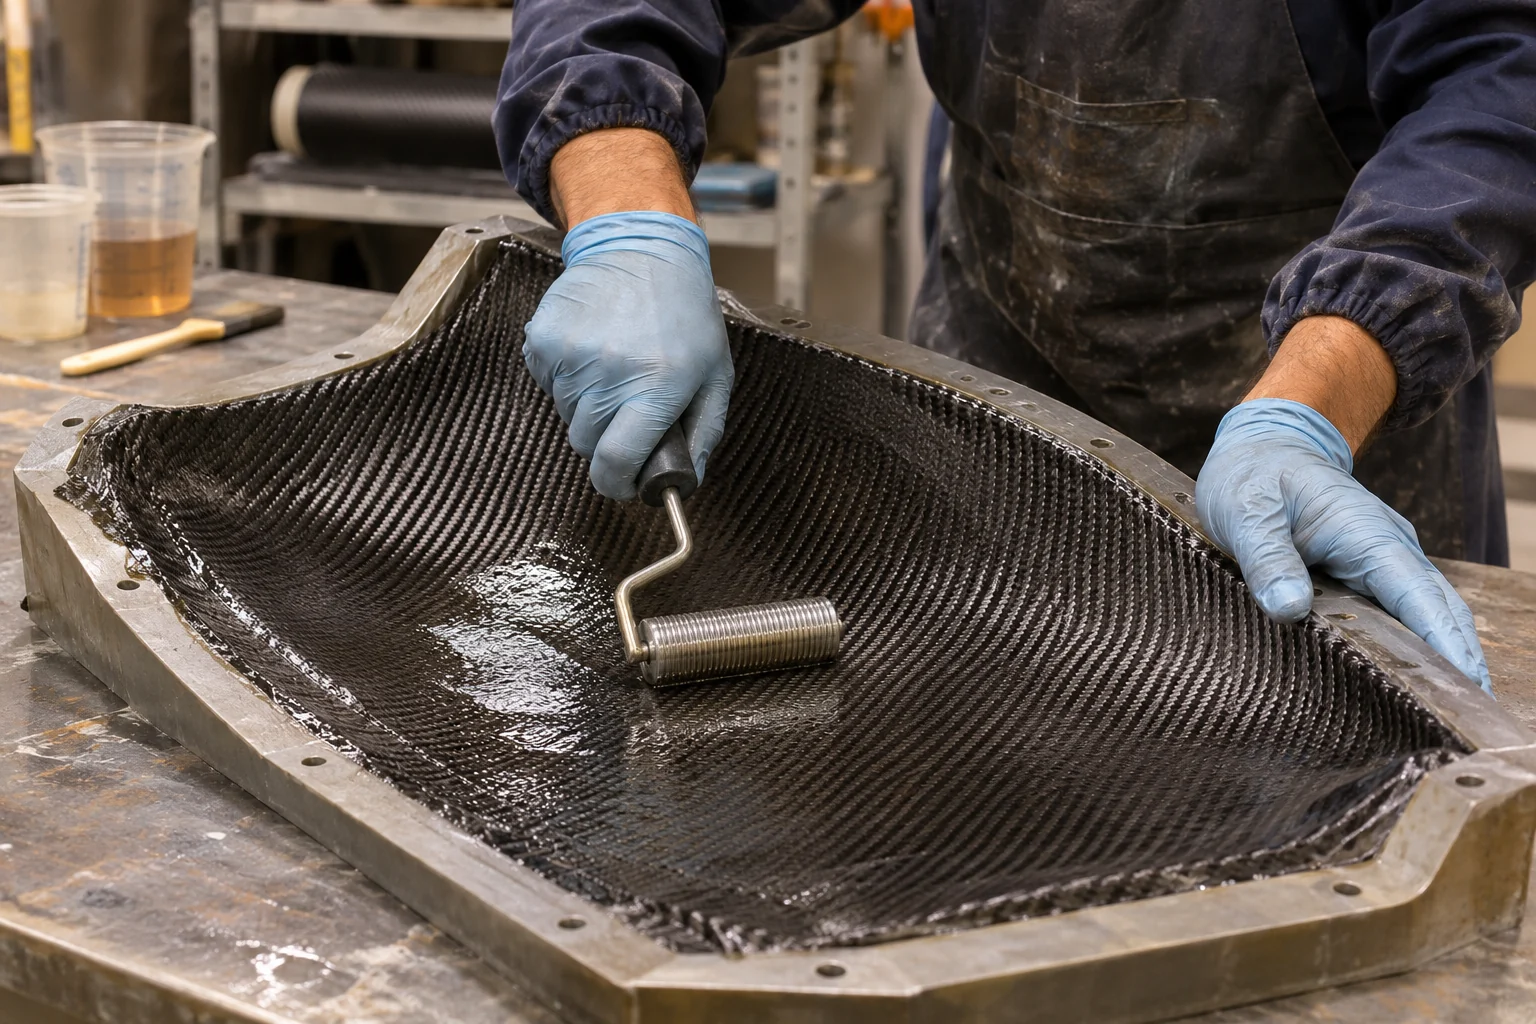
Antes de comprar
Define el tejido o mat y si trabajarás a mano o con equipo de proyección. La resina debe impregnar ese refuerzo y mantenerse en la geometría de la pieza.
Calcula el tiempo necesario para colocar y compactar las capas. La temperatura del taller y la cantidad de mezcla influyen en el tiempo disponible.
Distingue una pieza decorativa de una estructura o una pieza expuesta a calor. Comprueba si puedes realizar el curado necesario para el servicio previsto.
Qué comprar para este proyecto
Compara la función y las condiciones.
Consulta tamaños y opciones en cada producto.
Impregnación de refuerzos, laminados transparentes y superficies verticales según el sistema.
Epoxi · laminación con refuerzos
Resoltech 1050 para laminar a mano estructuras con refuerzos de vidrio, carbono, aramida y basalto.
Permite desmoldear sin poscurado; para alcanzar las máximas prestaciones térmicas y mecánicas necesitarás un ciclo de calentamiento. Define el refuerzo y la estructura del laminado según las cargas que soportará la pieza.

Epoxi para piezas rígidas y ligeras
Resina 1080S para laminación manual de piezas de alto módulo, incluido material deportivo.
Puedes desmoldear tras un curado a temperatura ambiente. Si la pieza necesita las máximas prestaciones térmicas y mecánicas de la ficha, prevé un poscurado y medios para calentarla de forma adecuada.
Epoxi · laminado transparente
1070 ECO para laminar refuerzos conservando su aspecto y obtener superficies transparentes de alto brillo.
Para un laminado de vidrio transparente, utiliza un tejido con tratamiento compatible: la claridad no depende solo de la resina. Sobre capas ya curadas sin tejido pelable, lija, limpia y desengrasa antes de continuar.
Epoxi tixotrópico · superficies verticales
1020T reduce el descuelgue al laminar superficies verticales o invertidas con fibra de vidrio o carbono.
Prepara y limpia el soporte antes de laminar. La versión tixotrópica facilita la colocación en vertical, pero el espesor y la distribución del refuerzo deben adaptarse a la pieza.
Epoxi · laminados de uso general
Castropox 4307/1209 para impregnar vidrio, carbono o aramida y fabricar laminados de uso general.
Lamina sobre superficies libres de óxido, grasa y aceite, a más de 10 °C. Organiza cantidades y superficie de trabajo para consumir la mezcla antes de que gelifique.
Epoxi estructural · laminación y compactación
Resoltech 1200 para fabricar piezas y estructuras de composite por laminación manual, compactación al vacío o enrollamiento filamentario.
Permite desmoldear tras el curado a temperatura ambiente. Si la pieza exige mejores prestaciones térmicas y mecánicas, reserva medios y tiempo para el poscurado de 60–80 °C indicado para el sistema.
Alternativas para piezas de fibra de vidrio; cada referencia indica su proceso y su campo de uso.

Poliéster para fibra de vidrio
Resina R115PA para fabricar laminados de fibra de vidrio de uso general por laminación manual o proyección.
Planifica un laminado reforzado con fibra de vidrio y una temperatura de curado de al menos 15 °C. Si añades pigmentos o cargas, evalúa su efecto antes de fabricar la pieza.

Poliéster · laminados de uso general
Resina de poliéster para fabricar laminados de uso general con mat o tejidos de fibra de vidrio. La referencia comercial se suministra pigmentada en blanco.
La elección depende del uso de la pieza: para prestaciones mecánicas, térmicas o químicas exigentes, compara las alternativas específicas. El pigmento no convierte esta resina en un acabado transparente.
Poliéster isoftálico · laminación náutica
Crystic 489 PABTLV para fabricar cascos y estructuras marinas de fibra de vidrio por laminación manual o proyección.
Planifica el poscurado si buscas las mejores prestaciones a largo plazo frente al agua. Para una embarcación sujeta a inspección, confirma los requisitos de construcción y la aprobación aplicable al proyecto.
Viniléster · piezas para medio marino
Viniléster ACT para fabricar piezas náuticas por laminación manual o proyección, con buena resistencia a la hidrólisis.
La tixotropía ayuda a retener la resina en superficies inclinadas. Dimensiona el laminado y su curado para la pieza: los valores térmicos de la ficha se obtienen con poscurado.
Viniléster · laminados náuticos
Crystic VE 677 PA para construir piezas náuticas de composite por contacto, proyección o enrollamiento filamentario.
Ensaya primero el laminado previsto. Para alcanzar las mejores prestaciones y estabilidad a largo plazo, reserva un ciclo de poscurado adaptado al espesor y a la temperatura de servicio.
Poliéster · laminación y proyección de vidrio
Resina de poliéster para fabricar piezas de fibra de vidrio por laminación manual o proyección, con buena impregnación del refuerzo y resistencia al descuelgue.
Su reactividad está orientada al trabajo en épocas frías. Si la última capa queda expuesta al aire, prevé un aditivo adecuado, como una disolución de parafina, para conseguir una superficie sin pegajosidad.
Poliéster · piezas de uso general
Resina para piezas de uso general en las que la resistencia mecánica y la resistencia química no son requisitos determinantes.
Es una mezcla de lotes de distintas familias de poliéster. Resérvala para trabajos sin exigencias estructurales o químicas específicas y valora el comportamiento del suministro que vayas a utilizar.
Resinas para trabajar con equipo de proyección simultánea.
Poliéster · laminación manual y proyección
Resina 2-446PALV para fabricar piezas de fibra de vidrio por laminación manual o proyección, con impregnación rápida y baja exotermia.
Si trabajas por proyección, necesitas el equipo adecuado. Acondiciona molde, resina y taller antes de trabajar y planifica la aplicación con el tiempo de gel de PALV.
Poliéster · laminación manual y proyección
Variante 2-446MPALV para piezas de fibra de vidrio por laminación manual o proyección, con más tiempo de gel que 2-446PALV en las condiciones comparadas.
Si trabajas por proyección, necesitas el equipo adecuado. Planifica la aplicación con el tiempo disponible a la temperatura real del taller; MPALV ofrece más tiempo de gel que PALV en las condiciones comparadas.
La elección depende del sistema completo y del ensayo exigido al proyecto.
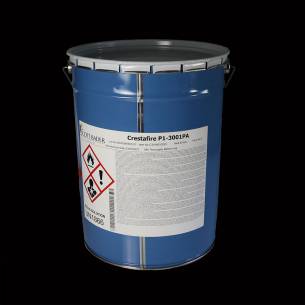
Poliéster con ATH · laminación por contacto
Crestafire P1-3001PA para fabricar laminados con requisitos de fuego y humo en ferrocarril, transporte público y construcción.
Para el sistema de referencia con gelcoat GCS1001E PA, valida el laminado completo: refuerzo, espesor, acabado y curado. La clasificación de fuego no se transfiere a cualquier pieza. Este gelcoat se aplica a pistola y está previsto para pintarlo después.
Crestafire GCS1001E PA: Gelcoat a pistola para el sistema de referencia de fuego y humo con P1-3001PA. La pieza completa y su acabado deben validarse.
Gelcoat colocado en el molde antes de laminar la pieza.
Gelcoat en molde · carbono visto
7090/7091 incoloro forma la capa superficial de piezas de carbono visto fabricadas sobre molde.
Se aplica antes del laminado. Una película demasiado gruesa puede perder transparencia; controla el espesor y prevé el curado térmico necesario para desmoldear y completar la pieza.
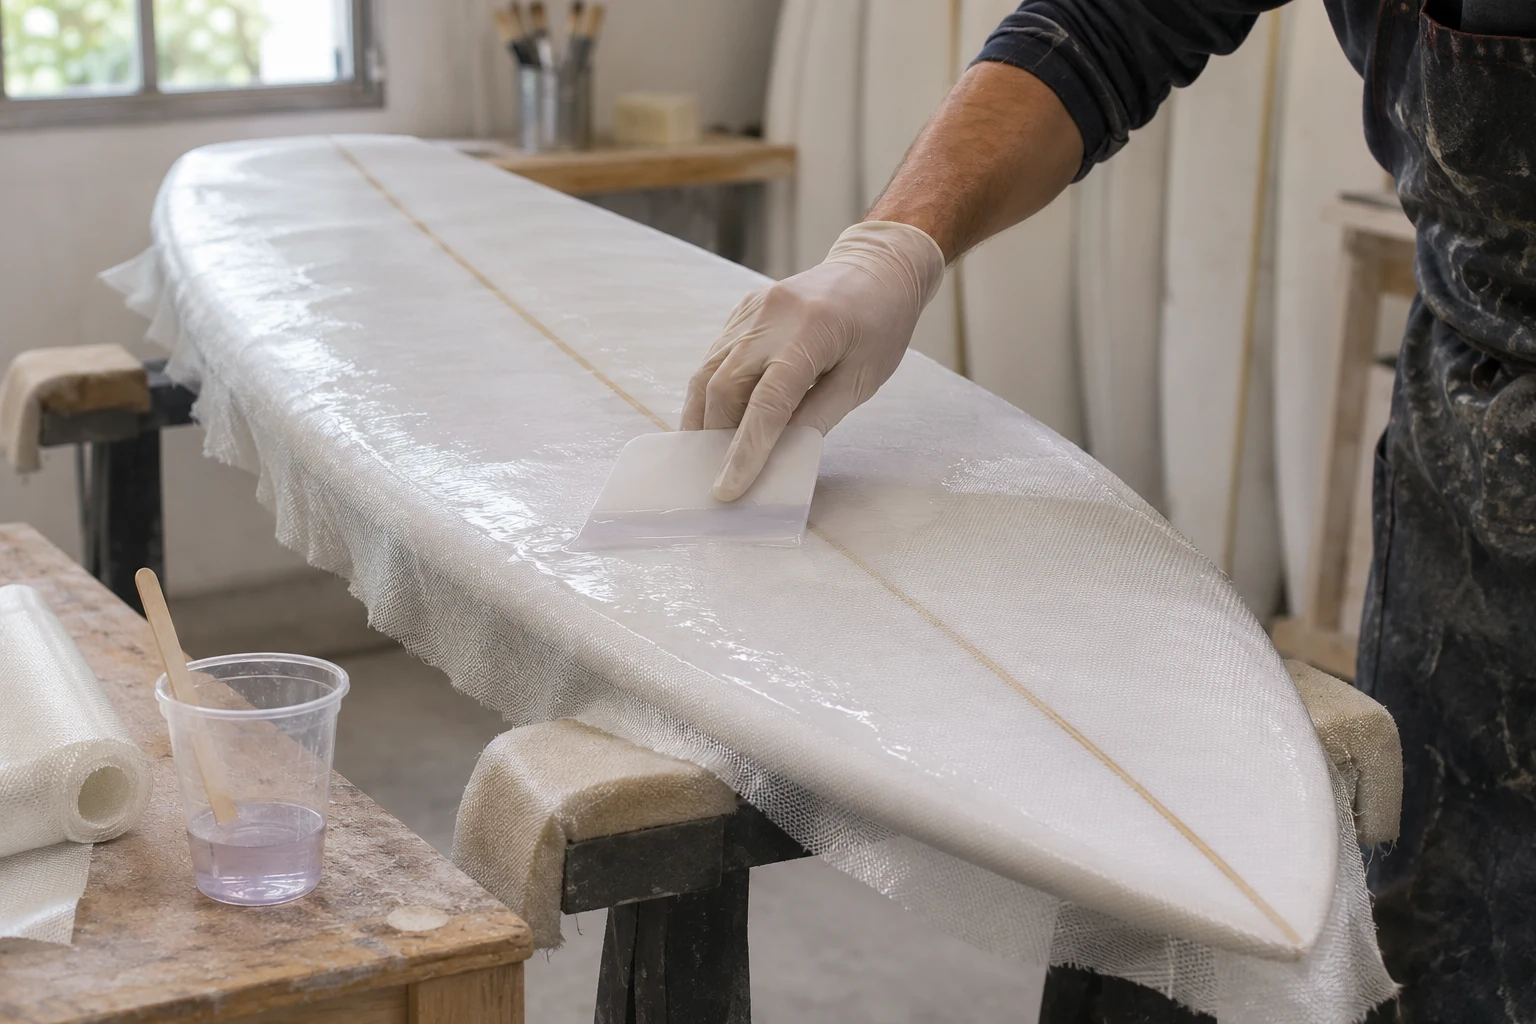
Resinas para laminar tablas con fibra y conservar un acabado transparente sobre el núcleo.
2 materiales · Ver aplicación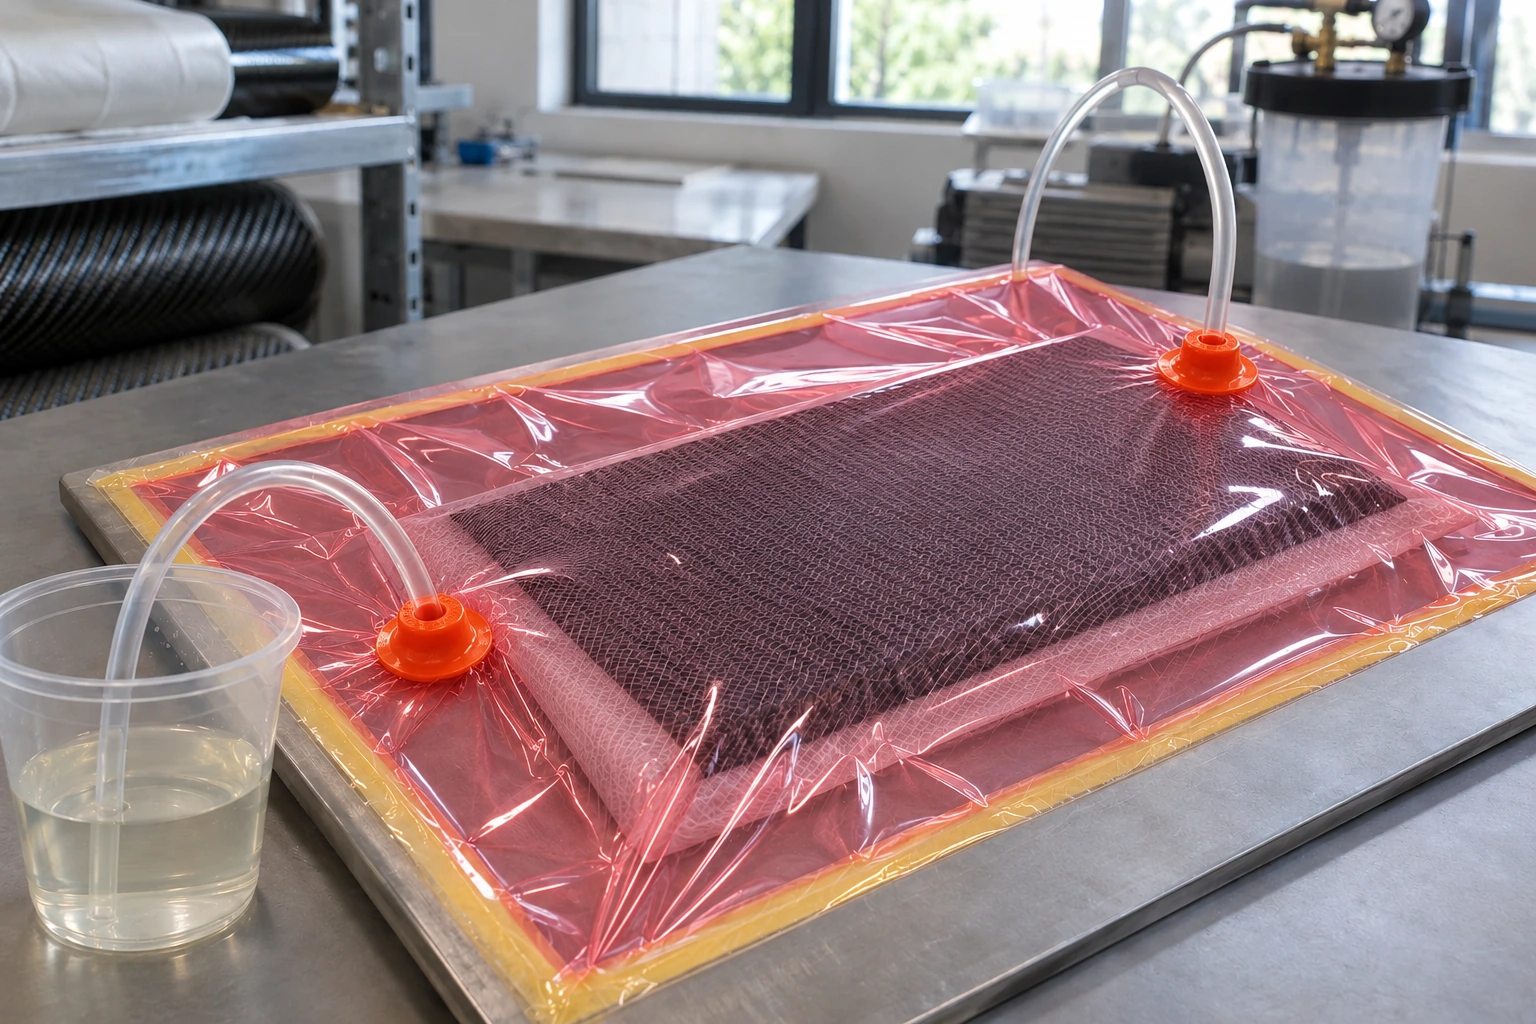
Resinas para infusión e inyección de piezas de composite, con alternativas por proceso y condiciones de servicio.
11 materiales · Ver aplicación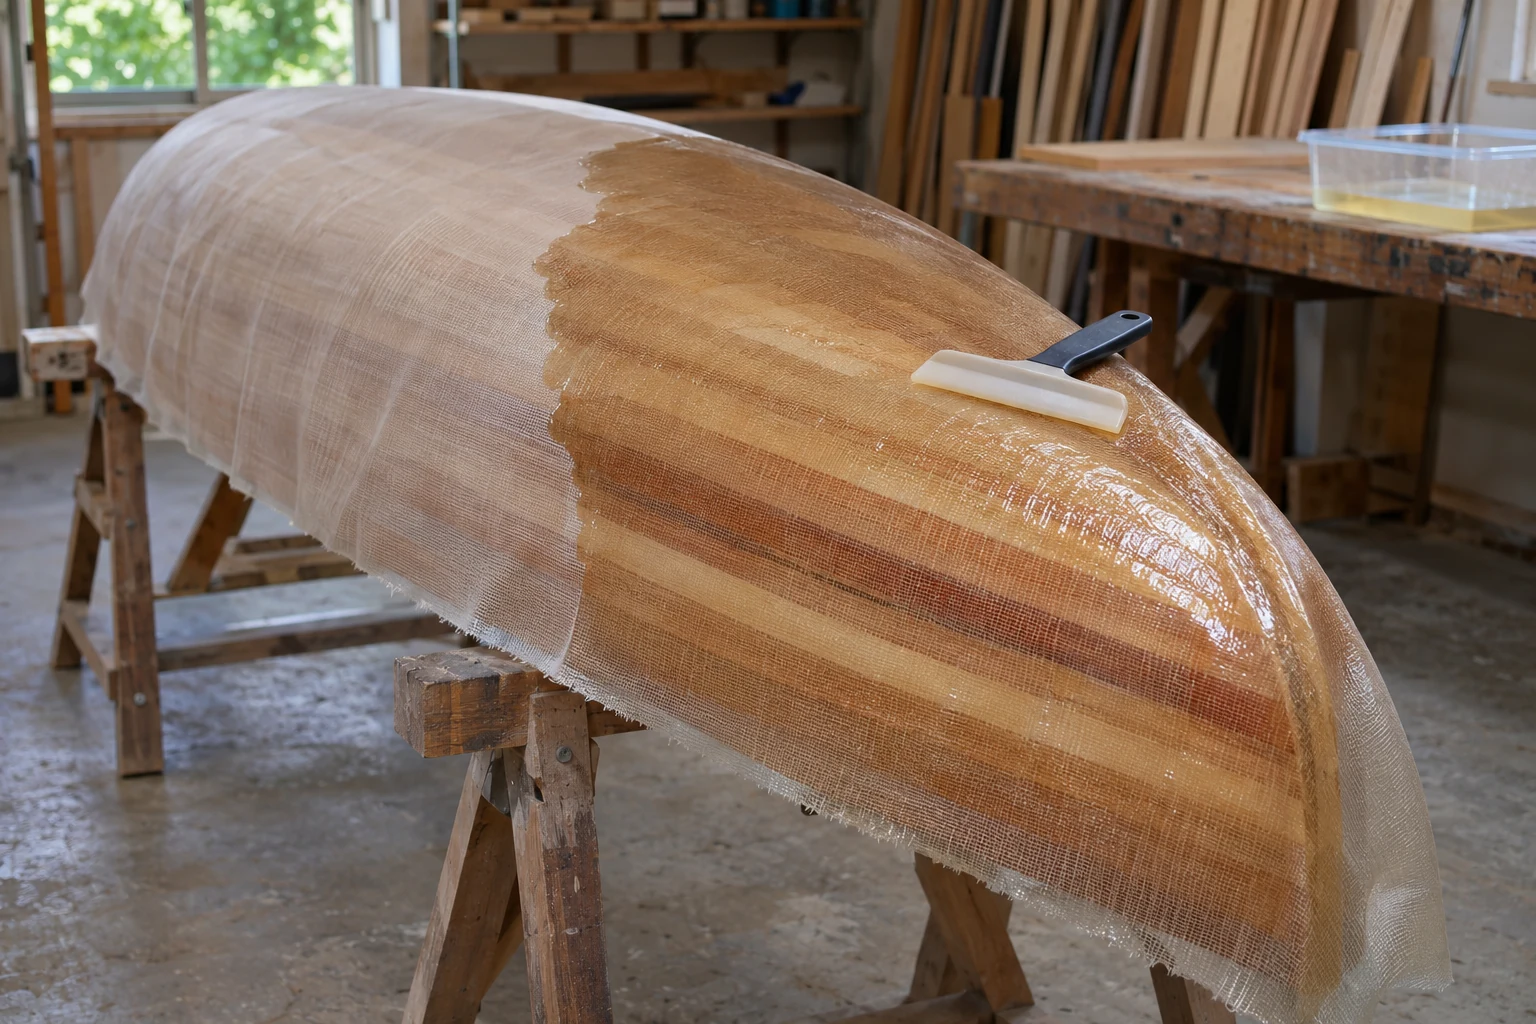
Sistemas epoxi para laminar, recubrir y unir madera, con el refuerzo y las cargas adecuados.
3 materiales · Ver aplicaciónCuéntanos el proceso, los materiales y las condiciones de trabajo.
