 Préférences sur les cookies


 Español
 Deutsch
 Italiano
 Português
 English
Panier
Renfort et procédé
Définissez le tissu ou le mat et choisissez entre travail manuel et équipement de projection. La résine doit imprégner ce renfort et rester en place dans la géométrie de la pièce.
Composites et nautisme / Verre · carbone · aramide
Pour acheter une résine pour une pièce renforcée de fibres, définissez le renfort, le procédé et les conditions de service. Comparez les solutions de stratification manuelle et de projection, et distinguez la résine qui imprègne le renfort du gelcoat qui forme la surface.
Voir les matériaux sélectionnés ↓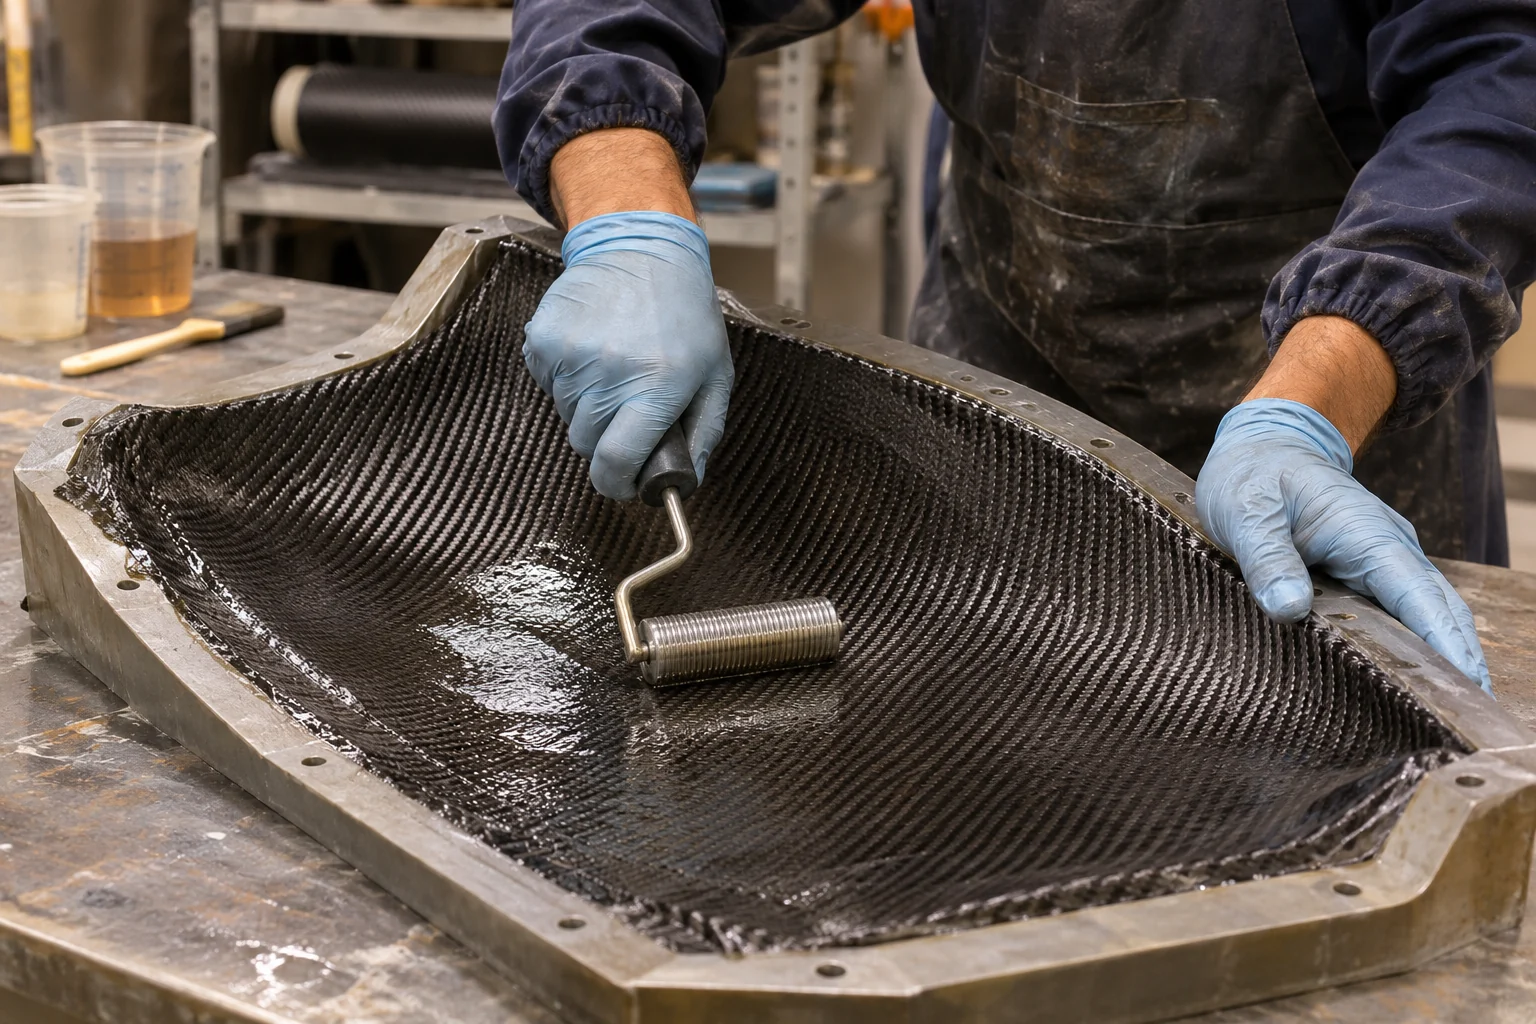
Avant d’acheter
Définissez le tissu ou le mat et choisissez entre travail manuel et équipement de projection. La résine doit imprégner ce renfort et rester en place dans la géométrie de la pièce.
Calculez le temps nécessaire à la pose et au compactage des couches. La température de l’atelier et la quantité mélangée influencent le temps disponible.
Distinguez une pièce décorative d’une structure ou d’une pièce exposée à la chaleur. Vérifiez que vous pouvez réaliser le durcissement nécessaire à l’utilisation prévue.
Que choisir pour ce projet
Comparez leur fonction et les conditions d’utilisation.
Consultez les formats et les options sur chaque fiche produit.
Imprégnation de renforts, stratifiés transparents et surfaces verticales selon le système.
Époxy · stratification avec renforts
Resoltech 1050 pour stratifier manuellement des structures avec des renforts en verre, carbone, aramide et basalte.
Permet le démoulage sans post-cuisson ; un cycle de chauffage sera nécessaire pour atteindre les performances thermiques et mécaniques maximales. Définissez le renfort et la structure du stratifié selon les charges que la pièce devra supporter.

Époxy pour pièces rigides et légères
Résine 1080S pour la stratification manuelle de pièces à haut module, notamment d’équipements sportifs.
Vous pouvez démouler après un durcissement à température ambiante. Si la pièce exige les performances thermiques et mécaniques maximales de la fiche, prévoyez une post-cuisson et les moyens de la chauffer correctement.
Époxy · stratifié transparent
1070 ECO pour stratifier des renforts tout en conservant leur aspect et obtenir des surfaces transparentes très brillantes.
Pour un stratifié en verre transparent, utilisez un tissu dont le traitement est compatible : la clarté ne dépend pas uniquement de la résine. Sur des couches déjà durcies sans tissu d’arrachage, poncez, nettoyez et dégraissez avant de poursuivre.
Époxy thixotrope · surfaces verticales
1020T réduit les coulures lors de la stratification de surfaces verticales ou en surplomb avec de la fibre de verre ou de carbone.
Préparez et nettoyez le support avant de stratifier. La version thixotrope facilite la pose à la verticale, mais l’épaisseur et la répartition du renfort doivent être adaptées à la pièce.
Époxy · stratifiés d’usage général
Castropox 4307/1209 pour imprégner le verre, le carbone ou l’aramide et fabriquer des stratifiés d’usage général.
Stratifiez sur des surfaces exemptes de rouille, de graisse et d’huile, à plus de 10 °C. Organisez les quantités et la surface de travail pour utiliser le mélange avant sa gélification.
Époxy structurelle · stratification et compactage
Resoltech 1200 pour fabriquer des pièces et des structures composites par stratification manuelle, compactage sous vide ou enroulement filamentaire.
Permet le démoulage après durcissement à température ambiante. Si la pièce exige de meilleures performances thermiques et mécaniques, prévoyez les moyens et le temps nécessaires à la post-cuisson de 60–80 °C indiquée pour le système.
Solutions pour pièces en fibre de verre ; chaque référence précise son procédé et son domaine d’utilisation.

Polyester pour fibre de verre
Résine R115PA pour fabriquer des stratifiés en fibre de verre d’usage général par stratification manuelle ou projection.
Prévoyez un stratifié renforcé de fibre de verre et une température de durcissement d’au moins 15 °C. Si vous ajoutez des pigments ou des charges, évaluez leur effet avant de fabriquer la pièce.

Polyester · stratifiés d’usage général
Résine polyester pour fabriquer des stratifiés d’usage général avec du mat ou des tissus de fibre de verre. La référence commerciale est fournie pigmentée en blanc.
Le choix dépend de l’usage de la pièce : pour des performances mécaniques, thermiques ou chimiques exigeantes, comparez les solutions spécifiques. Le pigment ne fait pas de cette résine une finition transparente.
Polyester isophtalique · stratification nautique
Crystic 489 PABTLV pour fabriquer des coques et des structures marines en fibre de verre par stratification manuelle ou projection.
Prévoyez une post-cuisson pour obtenir les meilleures performances à long terme face à l’eau. Pour une embarcation soumise à inspection, confirmez les exigences de construction et l’agrément applicable au projet.
Vinylester · pièces pour milieu marin
Vinylester ACT pour fabriquer des pièces nautiques par stratification manuelle ou projection, avec une bonne résistance à l’hydrolyse.
La thixotropie aide à retenir la résine sur les surfaces inclinées. Dimensionnez le stratifié et son durcissement pour la pièce : les valeurs thermiques de la fiche sont obtenues après post-cuisson.
Vinylester · stratifiés nautiques
Crystic VE 677 PA pour construire des pièces nautiques composites par moulage au contact, projection ou enroulement filamentaire.
Testez d’abord le stratifié prévu. Pour atteindre les meilleures performances et la stabilité à long terme, prévoyez un cycle de post-cuisson adapté à l’épaisseur et à la température de service.
Polyester · stratification et projection de verre
Résine polyester pour fabriquer des pièces en fibre de verre par stratification manuelle ou projection, avec une bonne imprégnation du renfort et une résistance aux coulures.
Sa réactivité est adaptée au travail par temps froid. Si la dernière couche reste exposée à l’air, prévoyez un additif adapté, tel qu’une solution de paraffine, pour obtenir une surface non poisseuse.
Polyester · pièces d’usage général
Résine pour des pièces d’usage général dont la résistance mécanique et la résistance chimique ne sont pas des critères déterminants.
Il s’agit d’un mélange de lots de différentes familles de polyester. Réservez-la aux travaux sans exigences structurelles ou chimiques spécifiques et évaluez le comportement du lot que vous utiliserez.
Résines pour travailler avec un équipement de projection simultanée.
Polyester · stratification manuelle et projection
Résine 2-446PALV pour fabriquer des pièces en fibre de verre par stratification manuelle ou projection, avec une imprégnation rapide et une faible exothermie.
Si vous travaillez par projection, vous devez disposer de l’équipement adapté. Conditionnez le moule, la résine et l’atelier avant de travailler et planifiez l’application selon le temps de gel de PALV.
Polyester · stratification manuelle et projection
Variante 2-446MPALV pour pièces en fibre de verre par stratification manuelle ou projection, avec un temps de gel plus long que 2-446PALV dans les conditions comparées.
Si vous travaillez par projection, vous devez disposer de l’équipement adapté. Planifiez l’application selon le temps disponible à la température réelle de l’atelier ; MPALV offre un temps de gel plus long que PALV dans les conditions comparées.
Le choix dépend du système complet et de l’essai exigé par le projet.
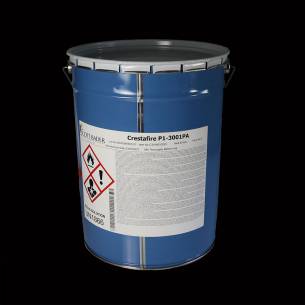
Polyester chargé ATH · moulage au contact
Crestafire P1-3001PA pour fabriquer des stratifiés soumis à des exigences de feu et de fumée dans le ferroviaire, les transports publics et la construction.
Pour le système de référence avec le gelcoat GCS1001E PA, validez le stratifié complet : renfort, épaisseur, finition et durcissement. Le classement au feu ne se transfère pas à n’importe quelle pièce. Ce gelcoat s’applique au pistolet et est destiné à être peint ensuite.
Crestafire GCS1001E PA: Gelcoat au pistolet pour le système de référence feu et fumée avec P1-3001PA. La pièce complète et sa finition doivent être validées.
Gelcoat appliqué dans le moule avant de stratifier la pièce.
Gelcoat en moule · carbone apparent
7090/7091 incolore forme la couche de surface de pièces en carbone apparent fabriquées sur moule.
S’applique avant la stratification. Un film trop épais peut perdre en transparence ; contrôlez l’épaisseur et prévoyez le durcissement thermique nécessaire pour démouler et achever la pièce.
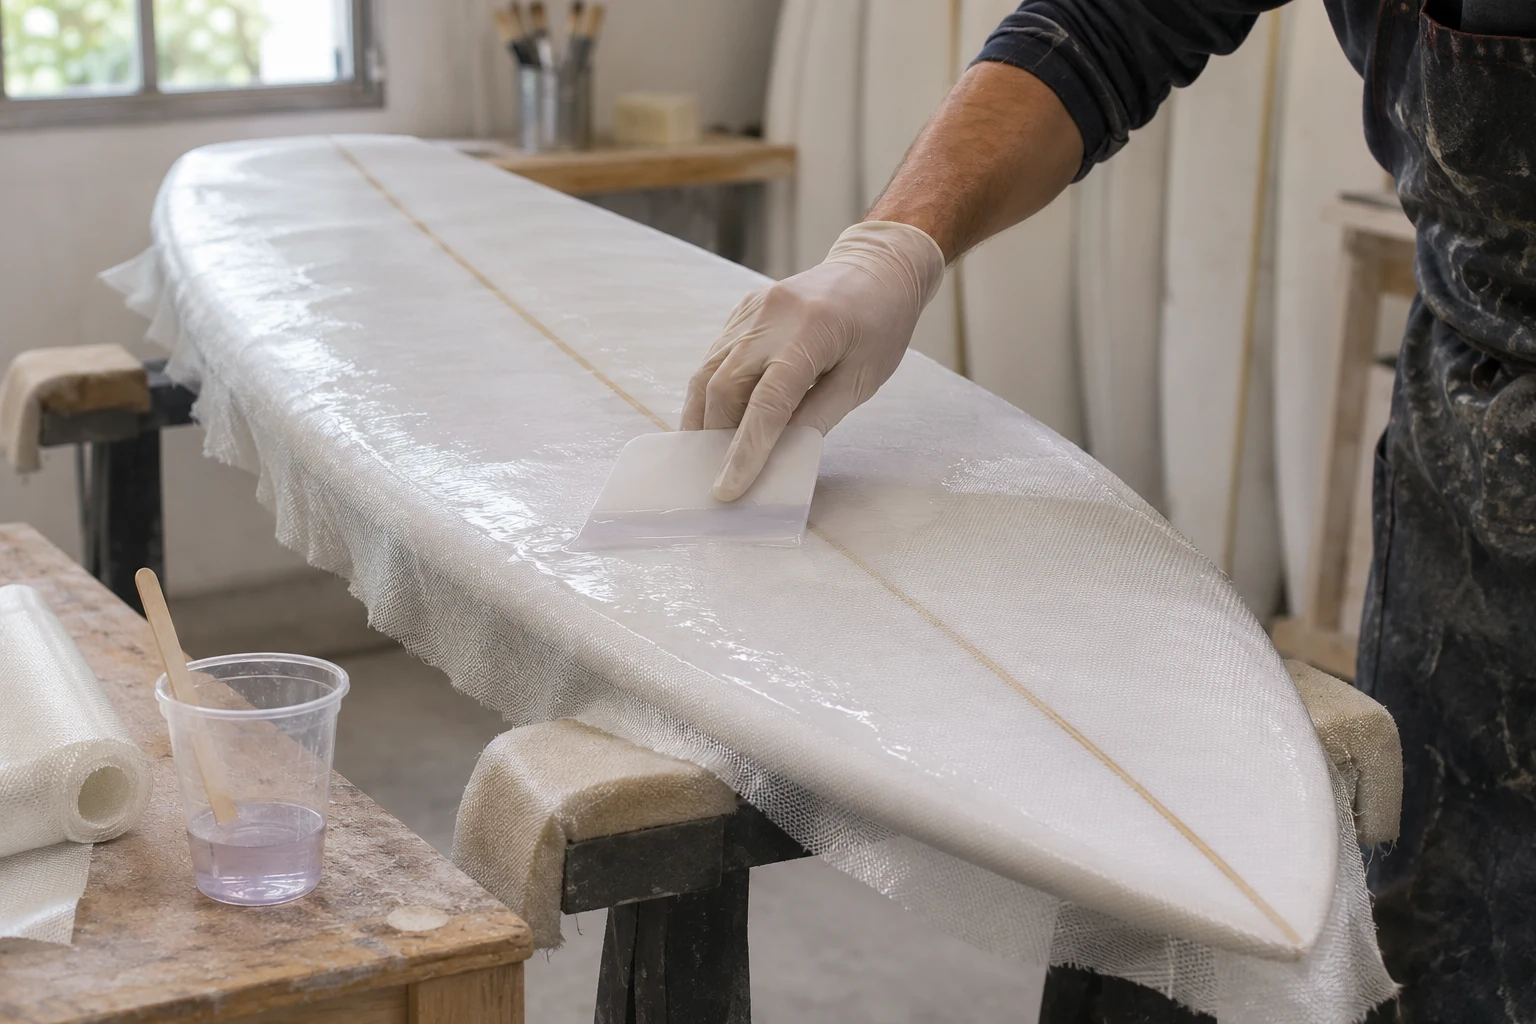
Résines pour stratifier des planches avec des fibres tout en conservant une finition transparente sur l’âme.
2 matériaux · Voir l’application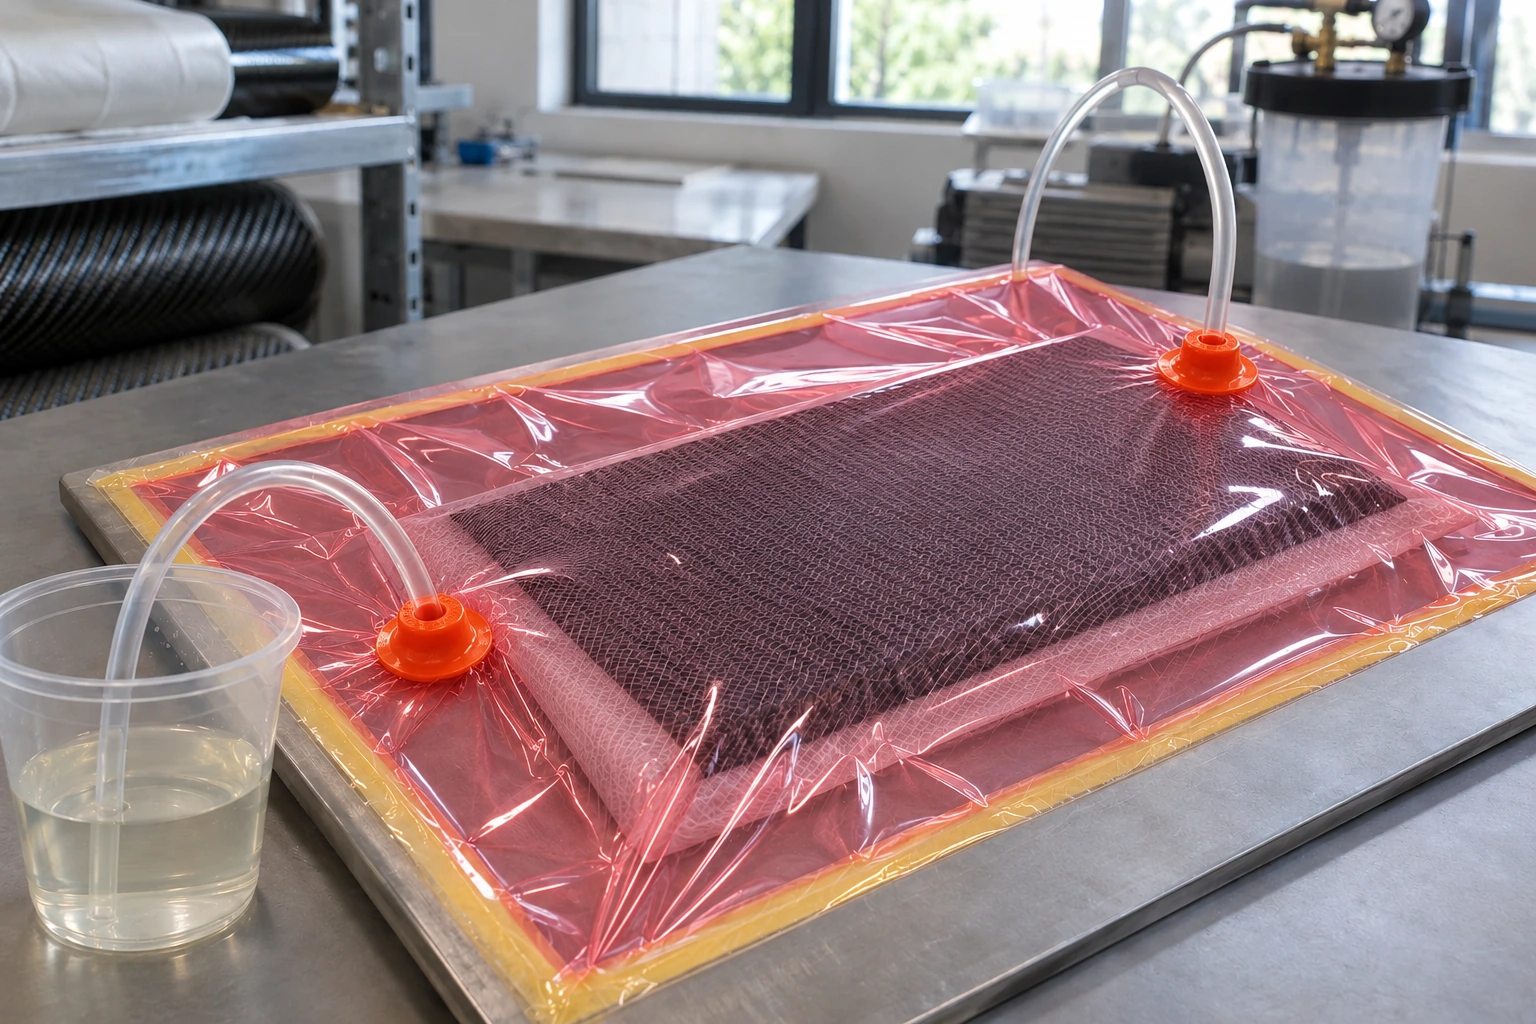
Résines pour l’infusion et l’injection de pièces composites, avec des solutions selon le procédé et les conditions de service.
11 matériaux · Voir l’application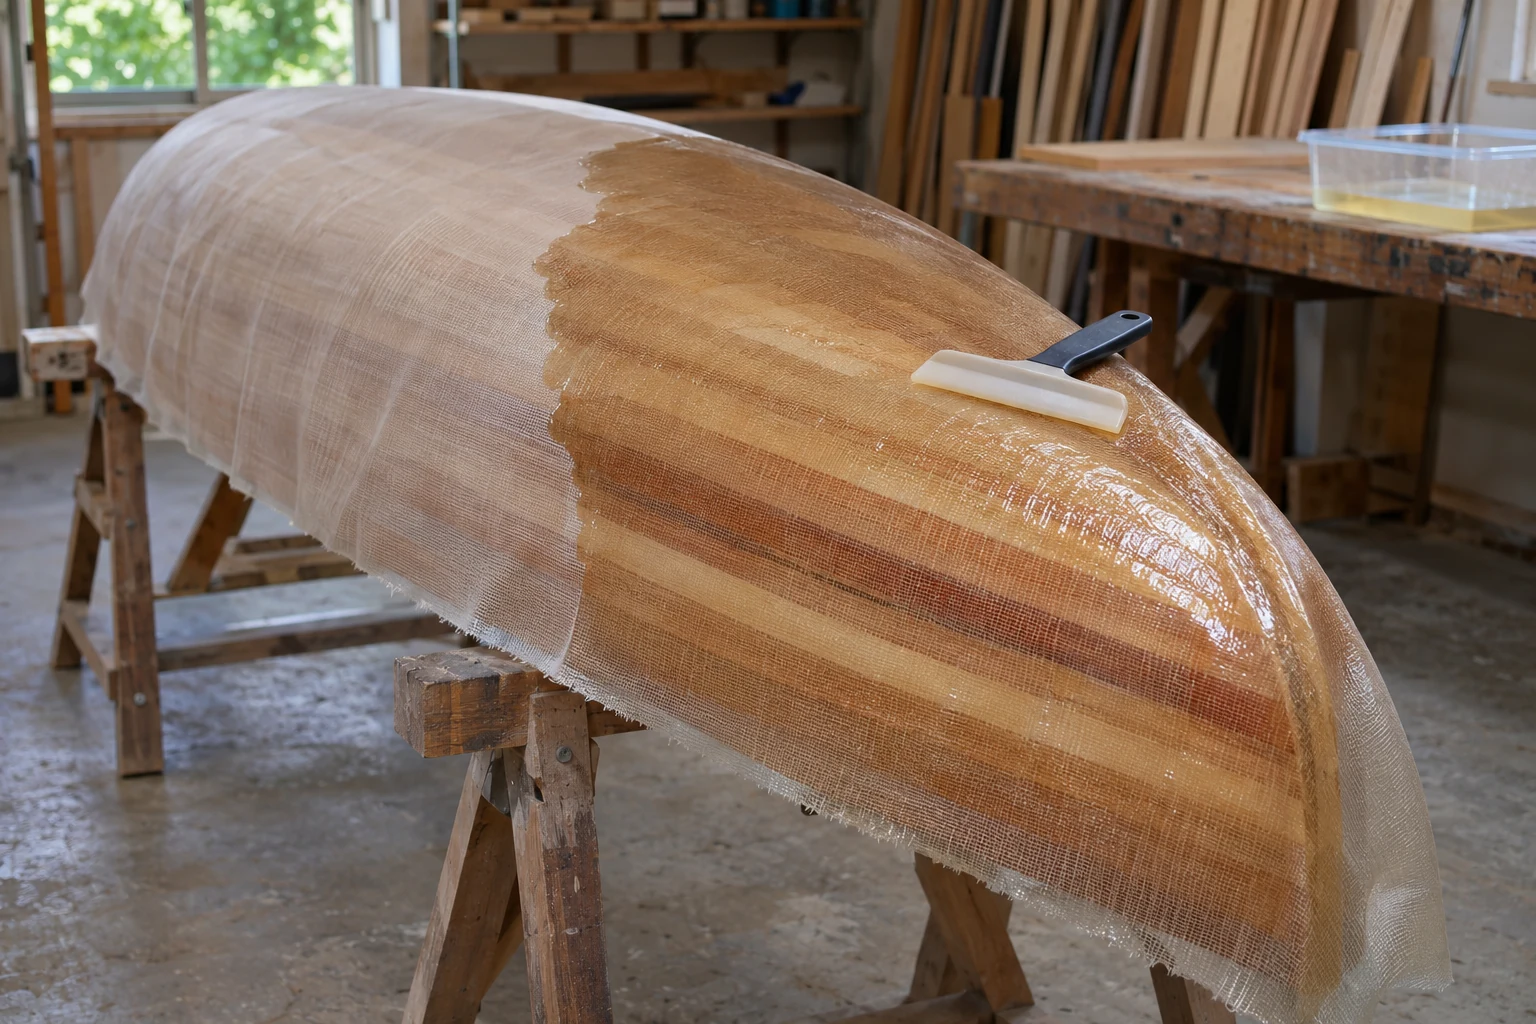
Systèmes époxy pour stratifier, revêtir et assembler le bois, avec les renforts et les charges adaptés.
3 matériaux · Voir l’applicationDécrivez-nous le procédé, les matériaux et les conditions de travail.
