 Cookie preferences


 Español
 Français
 Deutsch
 Italiano
 English
Carrinho de compras
Reforço e processo
Define o tecido ou a manta e se trabalharás manualmente ou com equipamento de projeção. A resina deve impregnar esse reforço e manter-se na geometria da peça.
Compósitos e náutica / Vidro · carbono · aramida
Para comprar resina para uma peça com fibra, define o reforço, o processo e as condições de serviço. Compara as opções de laminação manual e projeção e distingue a resina que impregna o reforço do gelcoat que forma a superfície.
Ver materiais selecionados ↓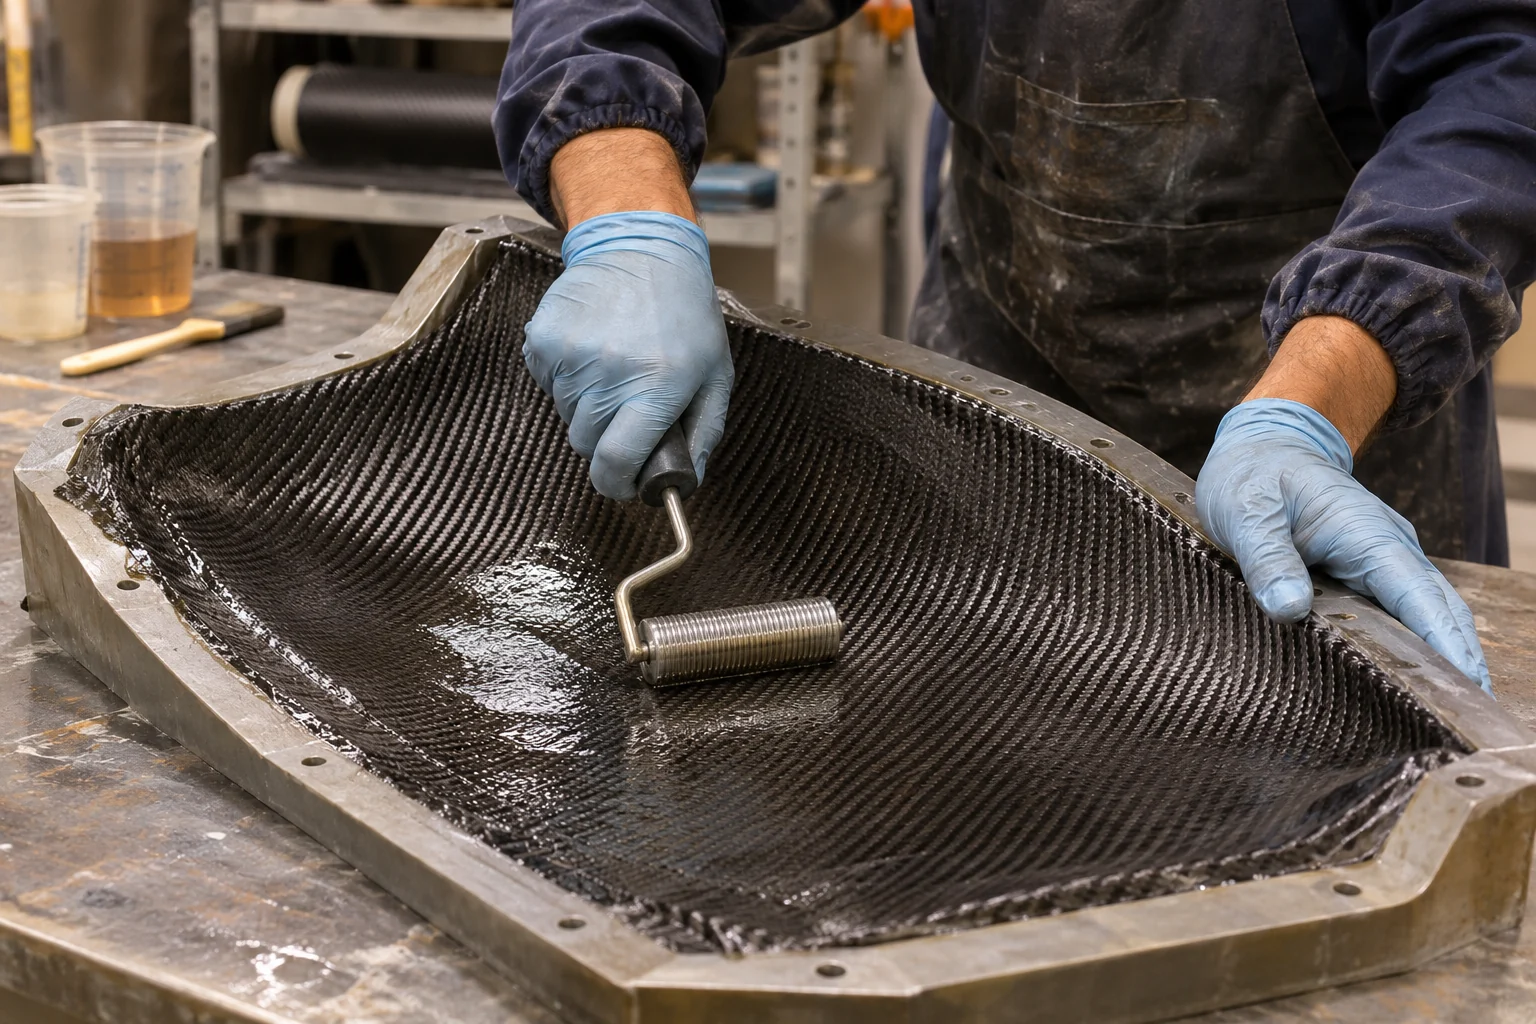
Antes de comprar
Define o tecido ou a manta e se trabalharás manualmente ou com equipamento de projeção. A resina deve impregnar esse reforço e manter-se na geometria da peça.
Calcula o tempo necessário para colocar e compactar as camadas. A temperatura da oficina e a quantidade de mistura influenciam o tempo disponível.
Distingue uma peça decorativa de uma estrutura ou de uma peça exposta ao calor. Verifica se consegues realizar a cura necessária para o serviço previsto.
O que comprar para este projeto
Compara a função e as condições de utilização.
Consulta os formatos e as opções em cada produto.
Impregnação de reforços, laminados transparentes e superfícies verticais de acordo com o sistema.
Epóxi · laminação com reforços
Resoltech 1050 para laminar manualmente estruturas com reforços de vidro, carbono, aramida e basalto.
Permite desmoldar sem pós-cura; para atingir o desempenho térmico e mecânico máximo necessitarás de um ciclo de aquecimento. Define o reforço e a estrutura do laminado de acordo com as cargas que a peça suportará.

Epóxi para peças rígidas e leves
Resina 1080S para laminação manual de peças de elevado módulo, incluindo material desportivo.
Podes desmoldar após uma cura à temperatura ambiente. Se a peça necessitar do desempenho térmico e mecânico máximo da ficha, prevê uma pós-cura e meios para a aquecer adequadamente.
Epóxi · laminado transparente
1070 ECO para laminar reforços mantendo o seu aspeto e obter superfícies transparentes de alto brilho.
Para um laminado de vidro transparente, utiliza um tecido com tratamento compatível: a transparência não depende apenas da resina. Sobre camadas já curadas sem tecido de arrancamento, lixa, limpa e desengordura antes de continuar.
Epóxi tixotrópico · superfícies verticais
1020T reduz o escorrimento ao laminar superfícies verticais ou invertidas com fibra de vidro ou carbono.
Prepara e limpa o suporte antes de laminar. A versão tixotrópica facilita a aplicação na vertical, mas a espessura e a distribuição do reforço devem ser adaptadas à peça.
Epóxi · laminados de uso geral
Castropox 4307/1209 para impregnar vidro, carbono ou aramida e fabricar laminados de uso geral.
Lamina sobre superfícies sem ferrugem, gordura e óleo, a mais de 10 °C. Organiza as quantidades e a superfície de trabalho para consumir a mistura antes de gelificar.
Epóxi estrutural · laminação e compactação
Resoltech 1200 para fabricar peças e estruturas de compósito por laminação manual, compactação a vácuo ou enrolamento filamentar.
Permite desmoldar após a cura à temperatura ambiente. Se a peça exigir melhor desempenho térmico e mecânico, reserva meios e tempo para a pós-cura de 60–80 °C indicada para o sistema.
Alternativas para peças de fibra de vidro; cada referência indica o seu processo e campo de utilização.

Poliéster para fibra de vidro
Resina R115PA para fabricar laminados de fibra de vidro de uso geral por laminação manual ou projeção.
Planeia um laminado reforçado com fibra de vidro e uma temperatura de cura de, pelo menos, 15 °C. Se adicionares pigmentos ou cargas, avalia o seu efeito antes de fabricar a peça.

Poliéster · laminados de uso geral
Resina de poliéster para fabricar laminados de uso geral com manta ou tecidos de fibra de vidro. A referência comercial é fornecida pigmentada de branco.
A escolha depende da utilização da peça: para desempenho mecânico, térmico ou químico exigente, compara as alternativas específicas. O pigmento não transforma esta resina num acabamento transparente.
Poliéster isoftálico · laminação náutica
Crystic 489 PABTLV para fabricar cascos e estruturas marítimas de fibra de vidro por laminação manual ou projeção.
Planeie a pós-cura se procura o melhor desempenho a longo prazo perante a água. Para uma embarcação sujeita a inspeção, confirme os requisitos de construção e a aprovação aplicável ao projeto.
Viniléster · peças para o meio marinho
Viniléster ACT para fabricar peças náuticas por laminação manual ou projeção, com boa resistência à hidrólise.
A tixotropia ajuda a reter a resina em superfícies inclinadas. Dimensione o laminado e a respetiva cura para a peça: os valores térmicos da ficha são obtidos com pós-cura.
Viniléster · laminados náuticos
Crystic VE 677 PA para construir peças náuticas de compósito por contacto, projeção ou enrolamento filamentar.
Ensaie primeiro o laminado previsto. Para alcançar o melhor desempenho e estabilidade a longo prazo, reserve um ciclo de pós-cura adaptado à espessura e à temperatura de serviço.
Poliéster · laminação e projeção de vidro
Resina de poliéster para fabricar peças de fibra de vidro por laminação manual ou projeção, com boa impregnação do reforço e resistência ao escorrimento.
A sua reatividade está orientada para o trabalho em épocas frias. Se a última camada ficar exposta ao ar, prevê um aditivo adequado, como uma solução de parafina, para obter uma superfície sem pegajosidade.
Poliéster · peças de uso geral
Resina para peças de uso geral em que a resistência mecânica e a resistência química não são requisitos determinantes.
É uma mistura de lotes de diferentes famílias de poliéster. Reserva-a para trabalhos sem exigências estruturais ou químicas específicas e avalia o comportamento do fornecimento que vais utilizar.
Resinas para trabalhar com equipamento de projeção simultânea.
Poliéster · laminação manual e projeção
Resina 2-446PALV para fabricar peças de fibra de vidro por laminação manual ou projeção, com impregnação rápida e baixa exotermia.
Se trabalhares por projeção, necessitas do equipamento adequado. Acondiciona o molde, a resina e a oficina antes de trabalhar e planeia a aplicação com o tempo de gel do PALV.
Poliéster · laminação manual e projeção
Variante 2-446MPALV para peças de fibra de vidro por laminação manual ou projeção, com maior tempo de gel do que a 2-446PALV nas condições comparadas.
Se trabalhares por projeção, necessitas do equipamento adequado. Planeia a aplicação com o tempo disponível à temperatura real da oficina; o MPALV oferece maior tempo de gel do que o PALV nas condições comparadas.
A escolha depende do sistema completo e do ensaio exigido pelo projeto.
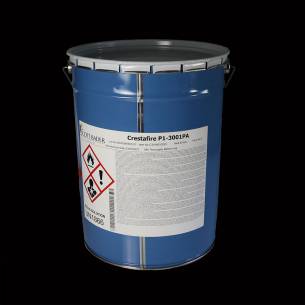
Poliéster com ATH · laminação por contacto
Crestafire P1-3001PA para fabricar laminados com requisitos de fogo e fumo no setor ferroviário, nos transportes públicos e na construção.
Para o sistema de referência com gelcoat GCS1001E PA, valida o laminado completo: reforço, espessura, acabamento e cura. A classificação de fogo não se transfere para qualquer peça. Este gelcoat aplica-se a pistola e está previsto para pintura posterior.
Crestafire GCS1001E PA: Gelcoat a pistola para o sistema de referência de fogo e fumo com P1-3001PA. A peça completa e o seu acabamento devem ser validados.
Gelcoat colocado no molde antes de laminar a peça.
Gelcoat no molde · carbono à vista
7090/7091 incolor forma a camada superficial de peças de carbono à vista fabricadas sobre molde.
Aplica-se antes do laminado. Uma película demasiado espessa pode perder transparência; controla a espessura e prevê a cura térmica necessária para desmoldar e completar a peça.
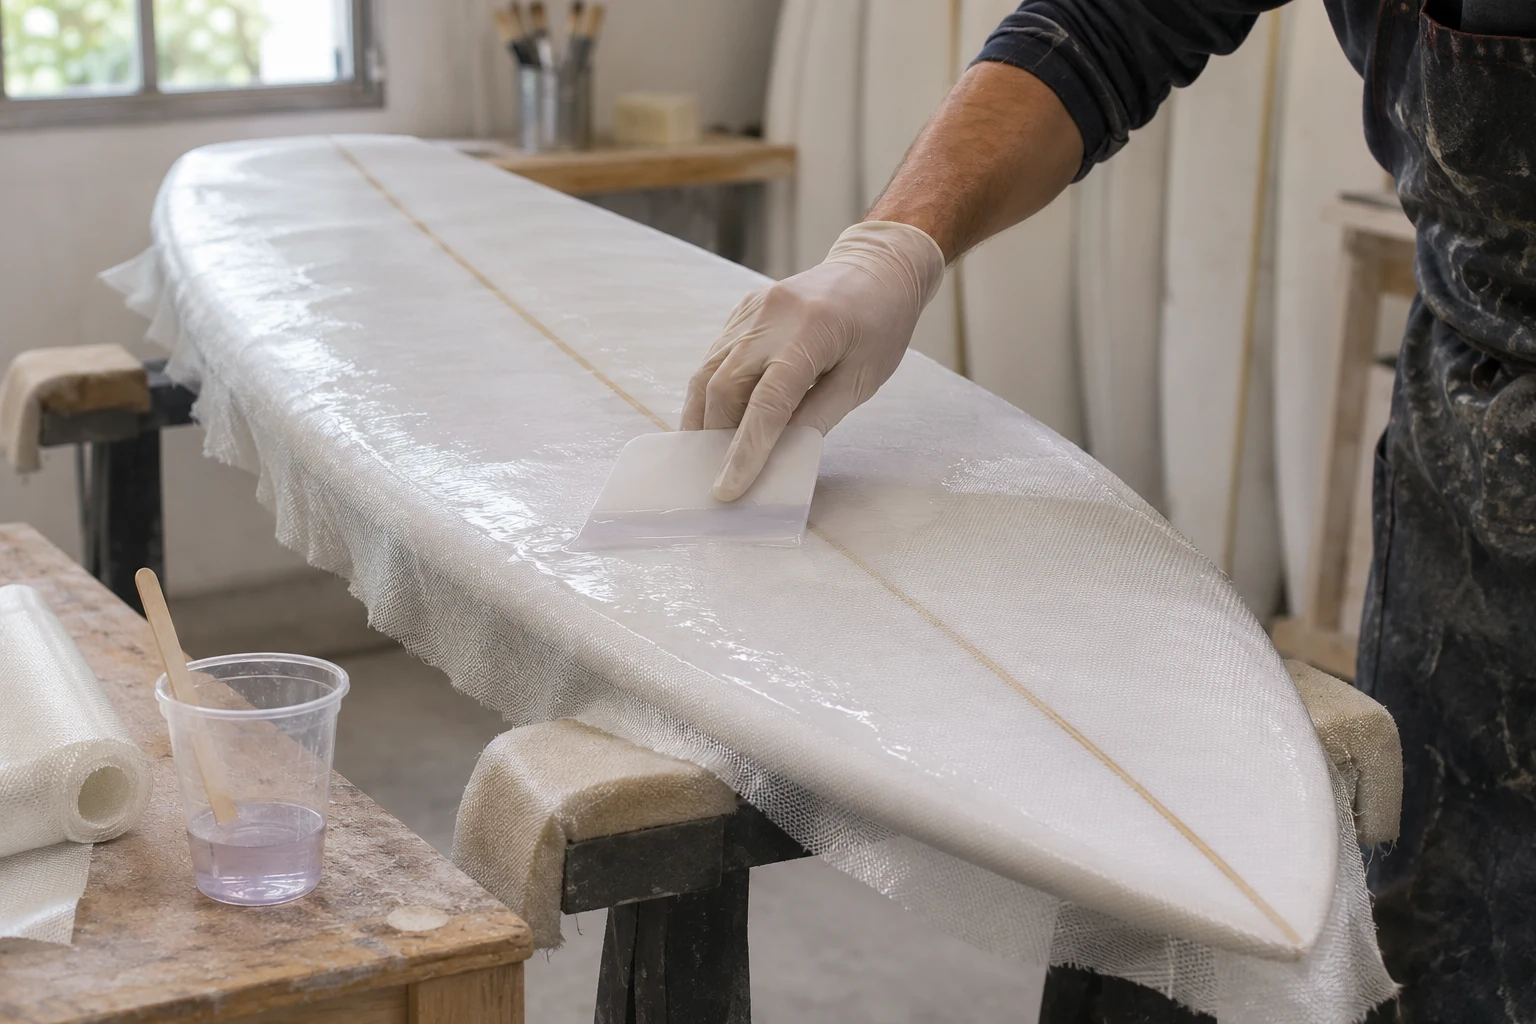
Resinas para laminar pranchas com fibra e manter um acabamento transparente sobre o núcleo.
2 materiais · Ver aplicação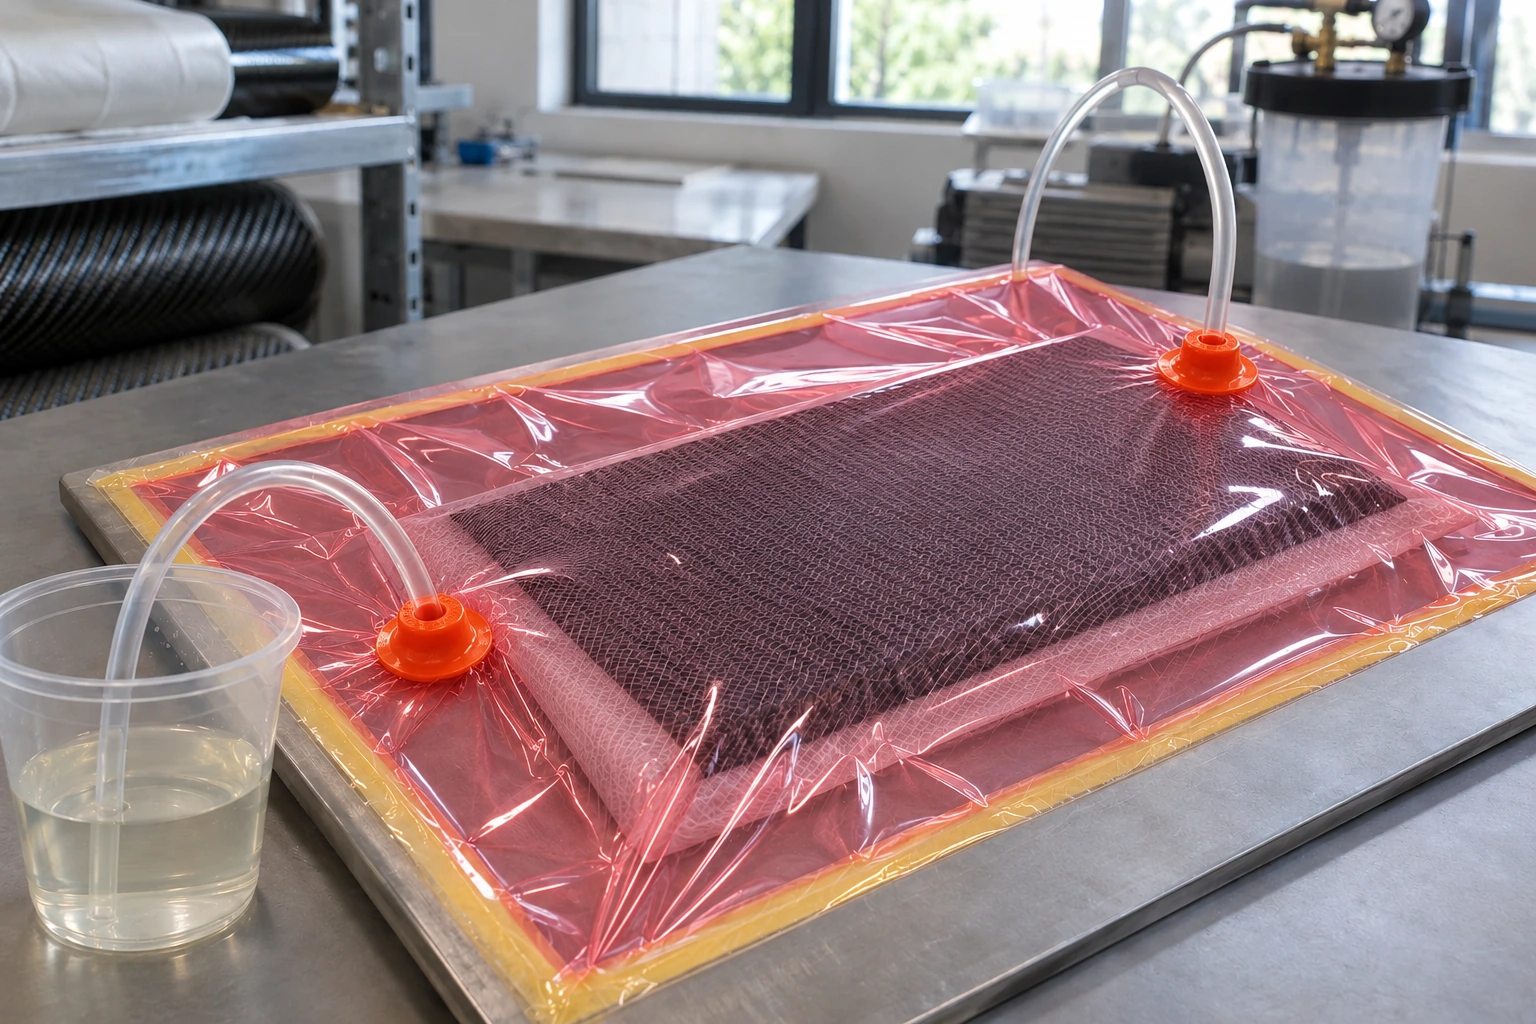
Resinas para infusão e injeção de peças de compósito, com alternativas por processo e condições de serviço.
11 materiais · Ver aplicação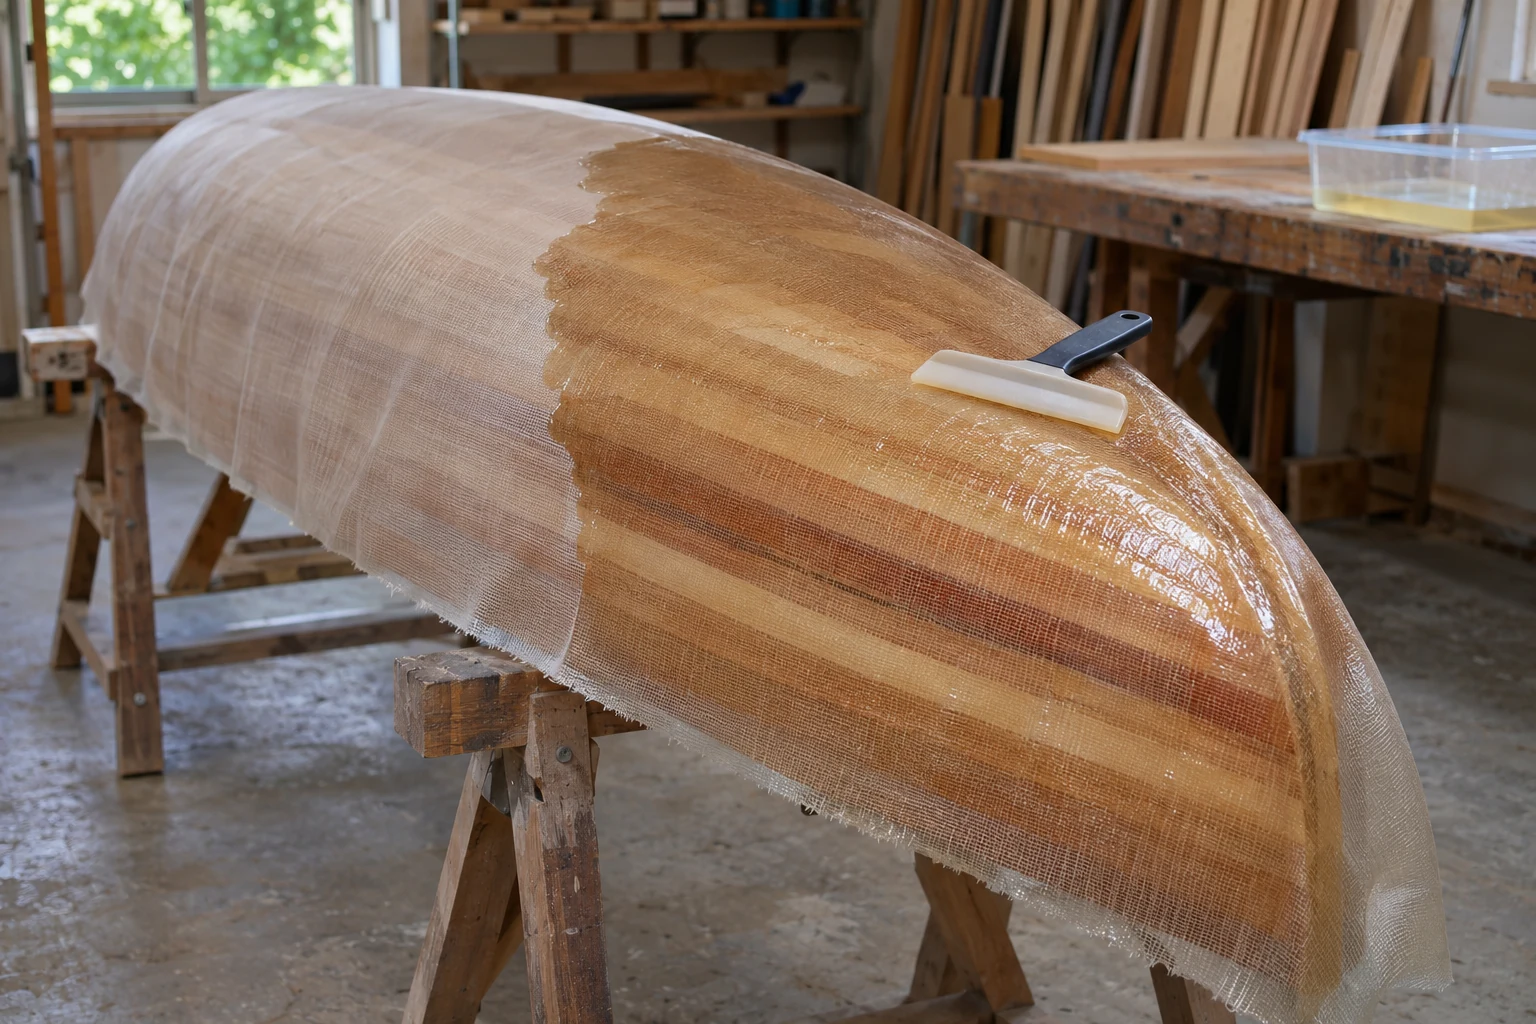
Sistemas epóxi para laminar, revestir e unir madeira, com o reforço e as cargas adequados.
3 materiais · Ver aplicaçãoConta-nos o processo, os materiais e as condições de trabalho.
