 Preferenze dei cookie


 Español
 Français
 Deutsch
 Português
 English
Carrello
Funzione nello stampo
Il gelcoat forma la superficie; lo skincoat è uno strato intermedio e la resina di supporto impregna il rinforzo del corpo dello stampo. Scegli ogni materiale in base alla funzione.
Stampi e repliche / Attrezzature · fibra di vetro
Per comprare materiali per uno stampo, distingui superficie, primo strato di laminato e supporto strutturale. Qui trovi alternative documentate per funzione e processo, oltre alle attrezzature ottenute per colata. La selezione non è un kit: occorre confermare la compatibilità del sistema completo.
Vedi i materiali selezionati ↓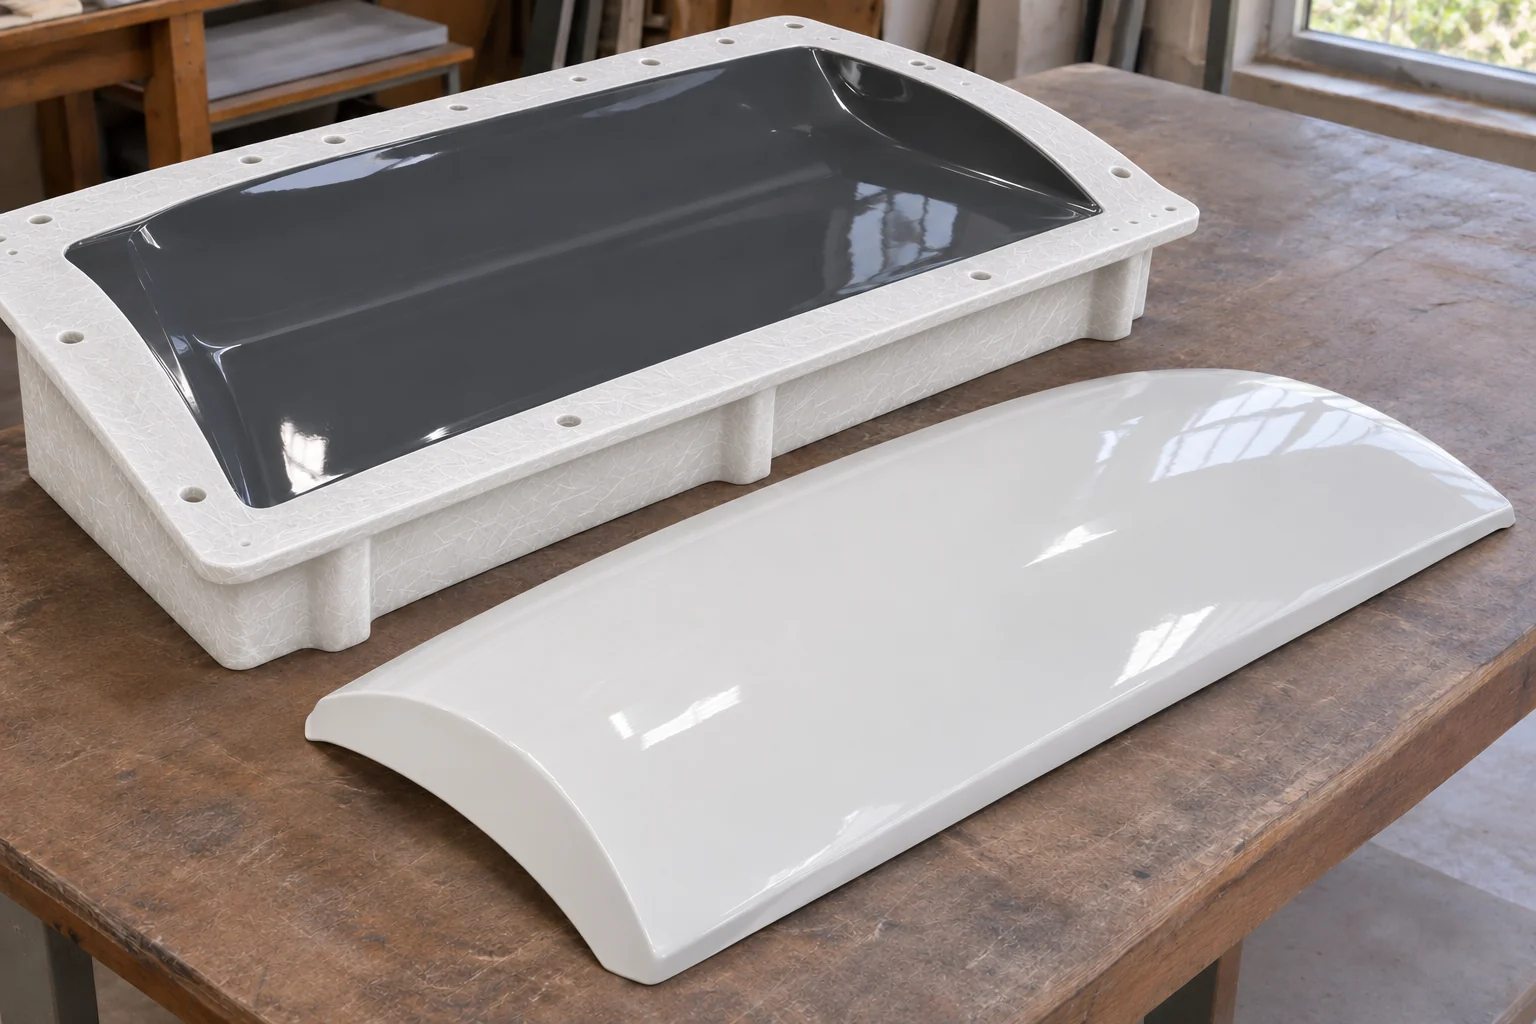
Prima di acquistare
Il gelcoat forma la superficie; lo skincoat è uno strato intermedio e la resina di supporto impregna il rinforzo del corpo dello stampo. Scegli ogni materiale in base alla funzione.
Scegli tra laminazione manuale, infusione e colata. L'idoneità di un materiale per stampi non significa che sia adatto a ogni processo.
Gelcoat, supporto, rinforzi e distaccante devono essere compatibili e resistere al ciclo termico previsto. Verifica l'insieme prima di costruire uno stampo per processi a caldo.
Cosa acquistare per questo progetto
Confronta la funzione e le condizioni d’uso.
Consulta formati e opzioni nella pagina di ogni prodotto.
Gelcoat per attrezzature. Scegli la chimica e il metodo di applicazione appropriati.

Strato superficiale · vinilestere a pennello
Gelcoat 15PA(B) per creare la superficie dello stampo mediante applicazione a pennello. Questa referenza è verde 2606.
Si applica a pennello per stampi in poliestere rinforzato con fibra di vetro. Conferma la compatibilità dell'insieme se il supporto sarà epossidico. Prima del primo utilizzo, completa l'indurimento dello stampo e preparane la superficie con detergente, sigillante e distaccante.

Strato superficiale · vinilestere a spruzzo
Gelcoat 15PA(S) per formare la superficie dello stampo mediante applicazione a spruzzo. Questa referenza è verde 2432.
Richiede attrezzatura a spruzzo ed è indicato per stampi in poliestere rinforzato con fibra di vetro. Conferma la compatibilità se il supporto sarà di altro materiale. Prima del primo utilizzo, completa l'indurimento e prepara la superficie con detergente, sigillante e distaccante.

Strato superficiale · epossidico a pennello
Gelcoat 7090 per formare la superficie dello stampo. Questa referenza è verde RAL 6029.
Prevedi l'indurimento termico dello stampo per raggiungere le prestazioni del gelcoat. Se userai prepreg, prova l'insieme di gelcoat e supporto con la tua attrezzatura e il ciclo di produzione.

Strato superficiale · epossidico con alluminio
Gelcoat 2060 GC ALU, grigio e caricato con alluminio, per attrezzature riscaldate e stampi per RTM, prepreg e termoformatura.
Applica il supporto mentre il gelcoat è ancora appiccicoso; se è già indurito, carteggia e sgrassa prima di laminare. Lo stampo richiede post-indurimento per raggiungere le prestazioni termiche. Distingui un picco occasionale di processo dal funzionamento continuo.
Strato superficiale · vinilestere pigmentato a pennello
VI5090 pigmentato per la superficie di stampi con supporto in laminato epossidico. Questa referenza si applica a pennello.
Lascia indurire il gelcoat prima di laminare e verifica l'adesione alla specifica resina di supporto. Il colore si sceglie tra le varianti commerciali; non cambia la funzione del gelcoat.
Strato superficiale · vinilestere incolore a spruzzo
VI5090 incolore nella versione a spruzzo, come strato superficiale di stampi con supporto epossidico.
Usa l'attrezzatura adatta a questa viscosità e prova l'adesione al laminato scelto prima di costruire l'intero stampo. Rispetta l'indurimento prima del supporto.
Strato superficiale · vinilestere incolore a pennello
VI5090 incolore nella versione a pennello per la superficie dello stampo, con supporto in laminato epossidico.
Verifica l'adesione del gelcoat al sistema epossidico usato dietro. Applica e lascia indurire lo strato superficiale prima di iniziare il supporto dello stampo.
Strato superficiale · epossidico incolore
7090/7091 incolore per una superficie di gelcoat epossidico negli stampi in composito.
Controlla lo spessore del film e il ciclo termico dello stampo. Se il processo comprende prepreg, prova prima l'insieme: adesione e finitura dipendono dal laminato e dall'indurimento.
Strato superficiale · epossidico nero
7090 NEGRO/7091T per la superficie di stampi epossidici con finitura nera.
Prevedi l'indurimento termico prima della sformatura e il post-indurimento dell'insieme. La variante nera svolge la stessa funzione superficiale delle altre versioni pigmentate; verificane la compatibilità con il supporto.

Strato superficiale · vinilestere nero a pennello
Gelcoat 15PA(B) per la superficie di stampi in poliestere rinforzato con fibra di vetro. Questa referenza è fornita in nero 630.
Controlla il film umido tra 0,4 e 0,6 mm. Prima del primo utilizzo, completa l'indurimento e prepara la superficie con detergente, sigillante e distaccante. Per cicli a caldo, prevedi il post-indurimento dell'insieme.
Strato superficiale · vinilestere a spruzzo
Gelcoat 15PA(S) per la superficie di stampi in composito mediante applicazione a spruzzo.
Richiede attrezzatura a spruzzo e applicazione uniforme, evitando accumuli negli angoli. Prima del primo utilizzo, completa l'indurimento e prepara la superficie con detergente, sigillante e distaccante secondo la procedura indicata.
Strato intermedio del sistema, distinto dal gelcoat e dal supporto.

Strato intermedio · skincoat
VE679PA forma il primo strato di laminato dello stampo, tra gelcoat e supporto. È rosso/marrone.
Questo strato intermedio si colloca tra gelcoat e supporto. Pianifica i tre strati e i relativi tempi di applicazione per costruire lo stampo completo.
Alternative per costruire il corpo rinforzato dello stampo.
Supporto · laminazione manuale
Resina per attrezzature 4005PA di Scott Bader per stampi mediante laminazione manuale.
Il supporto si costruisce con mat di fibra di vetro. Il basso ritiro richiede uno spessore sufficiente applicato in una sola operazione; non si ottiene con qualsiasi laminato sottile. Definisci anche un gelcoat e un distaccante compatibili con l'insieme.
Supporto · laminazione manuale
RTR4010PA è una resina a basso ritiro per supporti di stampi con fibra di vetro. Liquida è color crema o marrone chiaro; diventa bianca indurendo.
Il sistema per stampi Crystic combina gelcoat 15PA, strato intermedio VE679PA e supporto RTR4010PA con mat di fibra di vetro. Lo spessore laminato in ogni operazione e il post-indurimento determinano il basso ritiro e le prestazioni dello stampo.
Crystic 15PA (B) Gelcoat Vinilestere a Pennello ad Alte Prestazioni per Stampi Verde 2606: Opzione di gelcoat 15PA a pennello per la superficie dello stampo.
Crystic VE679 PA Resina Vinilestere-DCPD a Basso Ritiro: Strato intermedio di laminato tra gelcoat e supporto per migliorare la finitura superficiale.

Supporto · laminazione manuale epossidica
Sistema 1040/1041HT per stampi per prepreg, seguendo il ciclo termico corrispondente.
Per costruire lo stampo si consiglia di applicare prima il gelcoat 7090/7091T, lasciarlo asciugare e poi laminare con 1040/1041HT. Servono mezzi per riscaldare lo stampo prima della sformatura e completare il post-indurimento dell'insieme.
Resolcoat 7090 Verde / 7091T Gelcoat Epossidico: Gelcoat per la superficie dello stampo prima del supporto epossidico.
Supporto · laminazione manuale epossidica
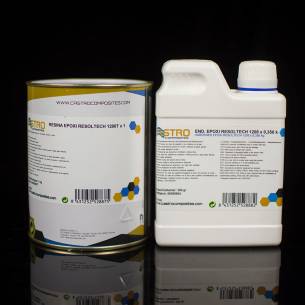
Resoltech 1200 per supporti di stampi e attrezzature mediante laminazione manuale con fibra.
Adatta la temperatura di lavoro dello stampo al sistema e all'indurimento scelti. Le opzioni standard di questa referenza non equivalgono alle formulazioni HT specifiche per attrezzature per prepreg.
Sistemi a bassa viscosità per il processo a stampo chiuso.

Stampo per infusione · poliestere
Resina PD9551 di colore giallo diffuso per stampi a basso ritiro mediante infusione.
Per la superficie dello stampo si consiglia gelcoat vinilestere 15PA e, per migliorare la finitura, uno strato intermedio VE679PA prima del supporto per infusione. Il basso ritiro dipende dall'indurimento; aggiungi accelerante e catalizzatore separatamente, senza mescolarli direttamente tra loro.
Crystic 15PA (B) Gelcoat Vinilestere a Pennello ad Alte Prestazioni per Stampi Verde 2606: Opzione di gelcoat 15PA a pennello per la superficie dello stampo.
Crystic VE679 PA Resina Vinilestere-DCPD a Basso Ritiro: Strato intermedio di laminato tra gelcoat e supporto per migliorare la finitura superficiale.
Stampo per infusione · epossidico
Resina 1500 per stampi per prepreg mediante infusione. Il sistema 1500/1504 si utilizza con il gelcoat 7090.
Il processo richiede riscaldamento prima della sformatura e successivo post-indurimento. Considera le dimensioni dello stampo e i mezzi di riscaldamento disponibili; la combinazione documentata con gelcoat 7090 è 1500/1504.
Resolcoat 7090 Verde / 7091T Gelcoat Epossidico: Gelcoat per la superficie dello stampo con il sistema 1500/1504.
Stampo per infusione · epossidico strutturale
Resoltech 1800 per stampi in composito per infusione, comprese attrezzature destinate a pezzi in prepreg.
Prevedi il riscaldamento iniziale prima della sformatura e il post-indurimento completo dell'attrezzatura. Gelcoat, supporto e altri materiali devono resistere allo stesso ciclo di produzione.
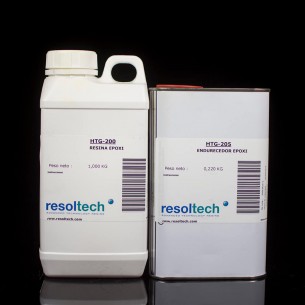
Stampo per infusione · epossidico ad alta temperatura
HTG200/205 per attrezzature in composito per infusione o iniezione con requisiti termici elevati.
Verifica di avere un forno adatto all'intero stampo e al suo post-indurimento. L'indurimento iniziale che consente la sformatura non fornisce da solo le prestazioni termiche finali.

Stampo per infusione · epossidico HTG160
HTG160/165 per stampi e attrezzature in composito mediante infusione o iniezione.
Lo stampo richiede un indurimento iniziale prima della sformatura e un post-indurimento successivo per le prestazioni termiche. Verifica la capacità del forno e la resistenza dell'insieme al ciclo scelto.
Sistema caricato con alluminio per modelli e stampi ottenuti per colata.

Attrezzature per colata · epossidico con alluminio
Sistema 1450ALU/1453 grigio e caricato con alluminio per stampi e modelli per colata.
Pianifica volume e spessore della colata, oltre al post-indurimento necessario per le prestazioni finali. Le condizioni devono adattarsi alle dimensioni e alla geometria dello stampo.
Confronta siliconi per condensazione e addizione in base al dettaglio, alla sformatura e al materiale da colare.
3 materiali · Vedi applicazione
Resine per infusione e iniezione di pezzi in composito, con alternative per processo e condizioni di servizio.
11 materiali · Vedi applicazione
Materiali da colata per prototipi e pezzi rigidi, distinguendo la miscelazione manuale dalla colata sottovuoto.
2 materiali · Vedi applicazioneDescrivici il processo, i materiali e le condizioni di lavoro.
