 Cookie-Präferenzen


 Español
 Français
 Italiano
 Português
 English
Warenkorb
Funktion in der Form
Das Gelcoat bildet die Oberfläche, das Skincoat eine Zwischenschicht, und das Hinterbauharz tränkt die Verstärkung des Formkörpers. Wählen Sie jedes Material nach seiner Funktion.
Formen und Reproduktionen / Werkzeugbau · Glasfaser
Unterscheiden Sie beim Materialkauf für eine Form zwischen Oberfläche, erster Laminatschicht und Hinterbau. Hier finden Sie dokumentierte Möglichkeiten nach Funktion und Verfahren sowie Gießsysteme für den Werkzeugbau. Die Auswahl ist kein Komplettset: Die Verträglichkeit des gesamten Systems muss bestätigt werden.
Ausgewählte Materialien ansehen ↓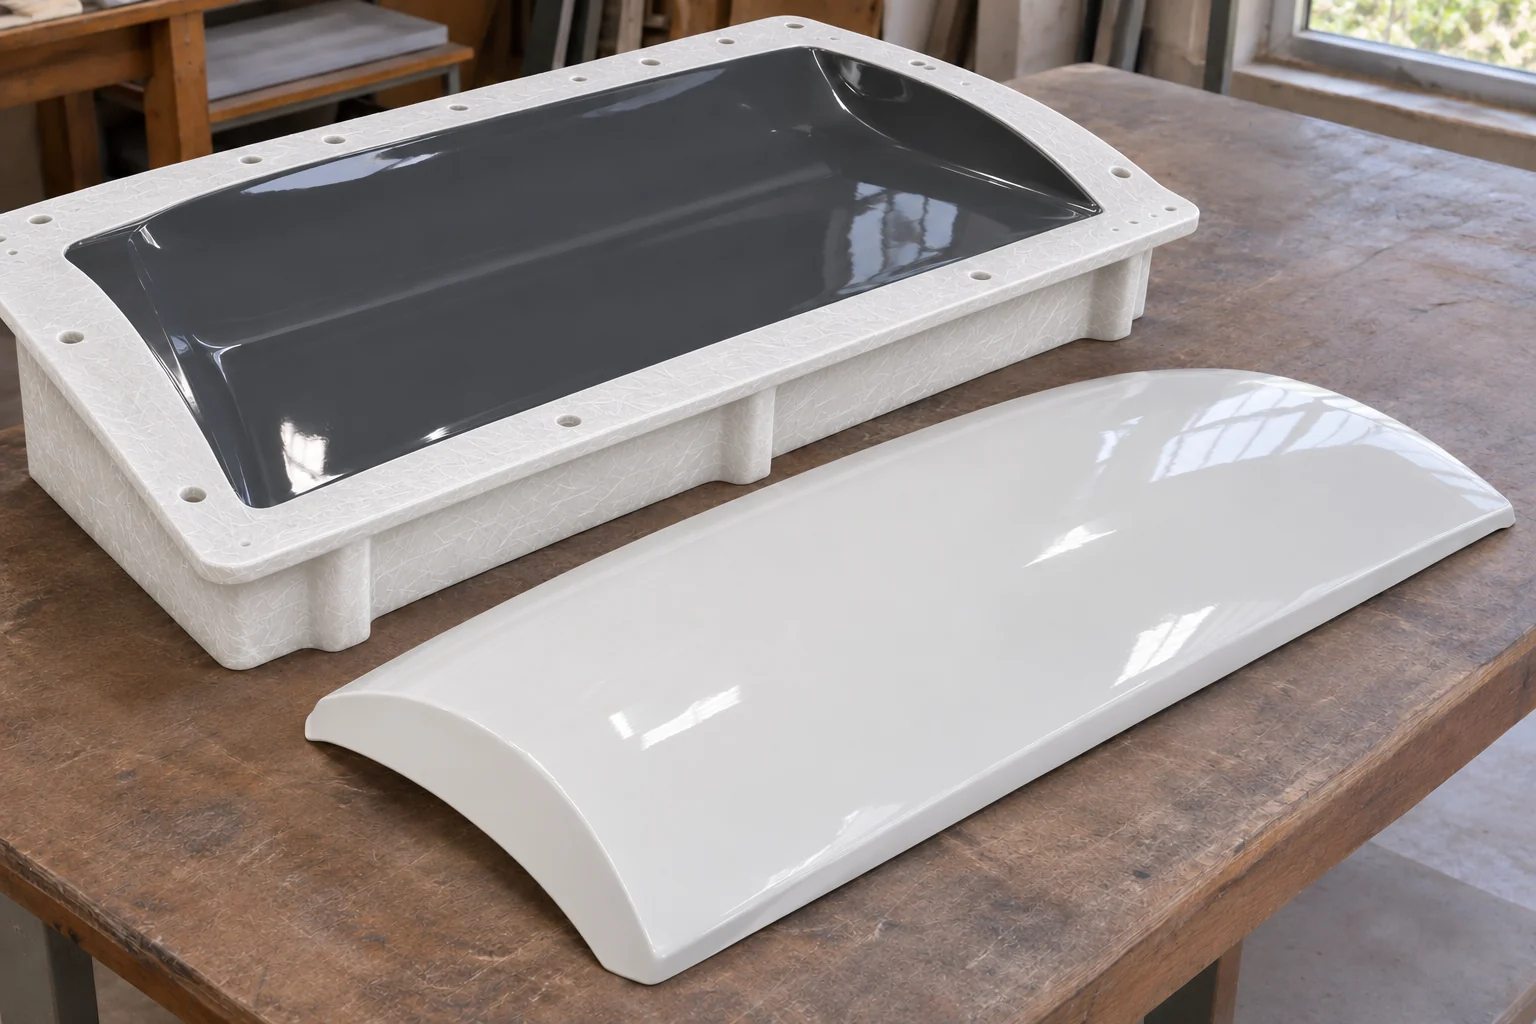
Vor dem Kauf
Das Gelcoat bildet die Oberfläche, das Skincoat eine Zwischenschicht, und das Hinterbauharz tränkt die Verstärkung des Formkörpers. Wählen Sie jedes Material nach seiner Funktion.
Wählen Sie zwischen Handlaminieren, Infusion und Gießen. Ein für Formen geeignetes Material unterstützt nicht automatisch alle Verfahren.
Gelcoat, Hinterbau, Verstärkungen und Trennmittel müssen miteinander verträglich sein und den vorgesehenen Temperaturzyklus aushalten. Prüfen Sie das gesamte System, bevor Sie eine Form für beheizte Verfahren herstellen.
Was Sie für dieses Projekt benötigen
Vergleichen Sie Funktion und Einsatzbedingungen.
Formate und Optionen finden Sie auf der jeweiligen Produktseite.
Werkzeuggelcoats. Wählen Sie die passende Chemie und Auftragsmethode.

Oberflächenschicht · Vinylester zum Streichen
Gelcoat 15PA(B) zur Herstellung der Formoberfläche durch Pinselauftrag. Diese Variante ist grün 2606.
Wird für glasfaserverstärkte Polyesterformen mit dem Pinsel aufgetragen. Bestätigen Sie die Verträglichkeit des gesamten Systems, wenn der Hinterbau aus Epoxidharz bestehen soll. Schließen Sie vor dem ersten Einsatz die Aushärtung der Form ab und bereiten Sie ihre Oberfläche mit Reiniger, Versiegler und Trennmittel vor.

Oberflächenschicht · Vinylester zum Spritzen
Gelcoat 15PA(S) zur Herstellung der Formoberfläche durch Spritzauftrag. Diese Variante ist grün 2432.
Erfordert Spritzausrüstung und ist für glasfaserverstärkte Polyesterformen vorgesehen. Bestätigen Sie die Verträglichkeit, wenn der Hinterbau aus einem anderen Material bestehen soll. Schließen Sie vor dem ersten Einsatz die Aushärtung ab und bereiten Sie die Oberfläche mit Reiniger, Versiegler und Trennmittel vor.

Oberflächenschicht · Epoxidharz zum Streichen
Gelcoat 7090 zur Herstellung der Formoberfläche. Diese Variante ist grün RAL 6029.
Planen Sie die thermische Aushärtung der Form ein, um die Eigenschaften des Gelcoats zu erreichen. Bei der Verarbeitung von Prepregs prüfen Sie die Kombination aus Gelcoat und Hinterbau mit Ihrer Ausrüstung und Ihrem Fertigungszyklus.

Oberflächenschicht · aluminiumgefülltes Epoxidharz
Graues, aluminiumgefülltes Gelcoat 2060 GC ALU für beheizte Werkzeuge sowie RTM-, Prepreg- und Thermoformwerkzeuge.
Bringen Sie den Hinterbau auf, solange das Gelcoat noch klebrig ist. Ist es bereits ausgehärtet, schleifen und entfetten Sie vor dem Laminieren. Die Form muss nachgehärtet werden, um ihre thermischen Eigenschaften zu erreichen. Unterscheiden Sie zwischen einer kurzzeitigen Prozessspitze und Dauerbetrieb.
Oberflächenschicht · pigmentierter Vinylester zum Streichen
Pigmentiertes VI5090 für die Oberfläche von Formen mit Epoxidlaminat-Hinterbau. Diese Variante wird mit dem Pinsel aufgetragen.
Lassen Sie das Gelcoat vor dem Laminieren aushärten und prüfen Sie die Haftung zum konkreten Hinterbauharz. Die Farbe wird aus den angebotenen Varianten gewählt; sie ändert nicht die Funktion des Gelcoats.
Oberflächenschicht · farbloser Vinylester zum Spritzen
Farbloses VI5090 in der Spritzversion als Oberflächenschicht von Formen mit Epoxidhinterbau.
Verwenden Sie für diese Viskosität geeignete Ausrüstung und führen Sie vor dem Bau der gesamten Form einen Haftversuch mit dem gewählten Laminat durch. Halten Sie die Aushärtung vor dem Hinterbau ein.
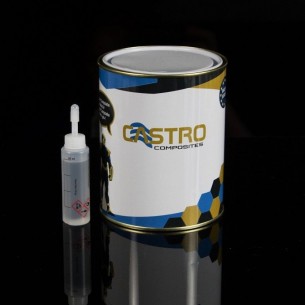
Oberflächenschicht · farbloser Vinylester zum Streichen
Farbloses VI5090 in der Pinselversion für die Formoberfläche mit Epoxidlaminat-Hinterbau.
Prüfen Sie die Haftung des Gelcoats zum dahinter verwendeten Epoxidsystem. Tragen Sie die Oberflächenschicht auf und lassen Sie sie aushärten, bevor Sie mit dem Formenhinterbau beginnen.
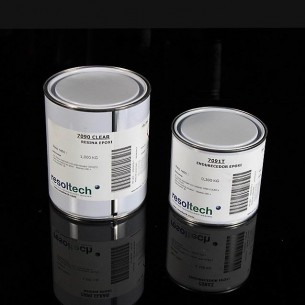
Oberflächenschicht · farbloses Epoxidharz
Farbloses 7090/7091 zur Herstellung einer Epoxid-Gelcoat-Oberfläche auf Compositeformen.
Kontrollieren Sie die Filmdicke und den Temperaturzyklus der Form. Bei einem Prepregverfahren testen Sie zuerst den gesamten Aufbau: Haftung und Oberflächengüte hängen vom Laminat und von der Aushärtung ab.
Oberflächenschicht · schwarzes Epoxidharz
7090 NEGRO/7091T für die Oberfläche von Epoxidformen, wenn eine schwarze Oberfläche gewünscht ist.
Planen Sie die thermische Aushärtung vor dem Entformen und die Nachhärtung des gesamten Aufbaus. Die schwarze Variante erfüllt dieselbe Oberflächenfunktion wie die anderen pigmentierten Versionen; prüfen Sie ihre Verträglichkeit mit dem Hinterbau.

Oberflächenschicht · schwarzer Vinylester zum Streichen
Gelcoat 15PA(B) für die Oberfläche glasfaserverstärkter Polyesterformen. Diese Variante wird in Schwarz 630 geliefert.
Halten Sie die Nassfilmdicke zwischen 0,4 und 0,6 mm. Schließen Sie vor dem ersten Einsatz die Aushärtung ab und bereiten Sie die Formoberfläche mit Reiniger, Versiegler und Trennmittel vor. Für heiße Zyklen planen Sie die Nachhärtung des gesamten Aufbaus ein.
Oberflächenschicht · Vinylester zum Spritzen
Gelcoat 15PA(S) zur Herstellung der Oberfläche von Compositeformen durch Spritzauftrag.
Erfordert Spritzausrüstung und einen gleichmäßigen Auftrag ohne Materialansammlungen in Ecken. Schließen Sie vor dem ersten Einsatz die Aushärtung ab und bereiten Sie die Formoberfläche gemäß der angegebenen Vorgehensweise mit Reiniger, Versiegler und Trennmittel vor.
Zwischenschicht des Werkzeugsystems, getrennt von Gelcoat und Hinterbau.

Zwischenschicht · Skincoat
VE679PA bildet die erste Laminatschicht der Form zwischen Gelcoat und Hinterbau. Es ist rot/braun.
Diese Zwischenschicht liegt zwischen Gelcoat und Hinterbau. Planen Sie alle drei Schichten und ihre Auftragszeiten für den vollständigen Formenaufbau.
Möglichkeiten zum Aufbau des verstärkten Formkörpers.
Hinterbau · Handlaminieren
Werkzeugharz 4005PA von Scott Bader zur Formenherstellung durch Handlaminieren.
Der Hinterbau wird mit Glasfasermatte aufgebaut. Geringer Schwund erfordert eine ausreichende, in einem Arbeitsgang aufgebrachte Schichtdicke; er wird nicht mit jedem dünnen Laminat erreicht. Legen Sie außerdem ein Gelcoat und ein Trennmittel fest, die mit dem gesamten System verträglich sind.
Hinterbau · Handlaminieren
RTR4010PA ist ein schwundarmes Harz für glasfaserverstärkte Formenhinterbauten. Im flüssigen Zustand cremefarben oder hellbraun; bei der Aushärtung wird es weiß.
Das Crystic-Formensystem kombiniert Gelcoat 15PA, die Zwischenschicht VE679PA und den Hinterbau RTR4010PA mit Glasfasermatte. Die pro Arbeitsgang laminierte Dicke und die Nachhärtung bestimmen den geringen Schwund und die Eigenschaften der Form.
Crystic 15PA (B) Hochleistungs-Vinylester-Gelcoat für Formen, Pinselauftrag, Grün 2606: Gelcoat-Option 15PA zum Pinselauftrag für die Formoberfläche.
Crystic VE679 PA Schwindungsarmes Vinylester-DCPD-Harz: Zwischenlaminat zwischen Gelcoat und Hinterbau zur Verbesserung der Oberflächengüte.

Hinterbau · Handlaminieren mit Epoxidharz
System 1040/1041HT zur Herstellung von Prepregformen unter Einhaltung des entsprechenden Temperaturzyklus.
Für den Formenbau wird empfohlen, zuerst Gelcoat 7090/7091T aufzutragen, trocknen zu lassen und anschließend mit 1040/1041HT zu laminieren. Sie benötigen Möglichkeiten zum Erwärmen der Form vor dem Entformen und zur vollständigen Nachhärtung des Systems.
Resolcoat 7090 grün / 7091T Epoxid-Gelcoat: Gelcoat für die Formoberfläche vor dem Epoxid-Hinterbau.
Hinterbau · Handlaminieren mit Epoxidharz
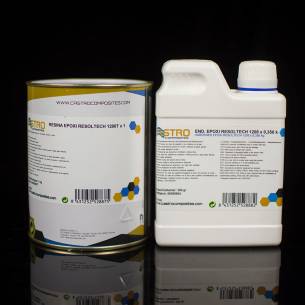
Resoltech 1200 zum Aufbau faserverstärkter Formenhinterbauten und Werkzeuge durch Handlaminieren.
Stimmen Sie die Einsatztemperatur der Form auf das gewählte System und die Aushärtung ab. Die Standardvarianten dieser Referenz entsprechen nicht den speziellen HT-Formulierungen für Prepregwerkzeuge.
Niedrigviskose Systeme für das Verfahren in geschlossener Form.

Formeninfusion · Polyester
Harz PD9551 in trübem Gelb zur Herstellung schwundarmer Formen durch Infusion.
Für die Formoberfläche wird Vinylester-Gelcoat 15PA empfohlen sowie zur Verbesserung der Oberfläche eine Zwischenschicht VE679PA vor dem infundierten Hinterbau. Geringer Schwund hängt von der Aushärtung ab. Geben Sie Beschleuniger und Katalysator getrennt zu und mischen Sie sie niemals direkt miteinander.
Crystic 15PA (B) Hochleistungs-Vinylester-Gelcoat für Formen, Pinselauftrag, Grün 2606: Gelcoat-Option 15PA zum Pinselauftrag für die Formoberfläche.
Crystic VE679 PA Schwindungsarmes Vinylester-DCPD-Harz: Zwischenlaminat zwischen Gelcoat und Hinterbau zur Verbesserung der Oberflächengüte.
Formeninfusion · Epoxidharz
Harz 1500 zur Herstellung von Prepregformen durch Infusion. Das System 1500/1504 wird mit Gelcoat 7090 verwendet.
Das Verfahren erfordert Erwärmung vor dem Entformen und anschließende Nachhärtung. Berücksichtigen Sie die Formgröße und die verfügbaren Heizmöglichkeiten; die dokumentierte Kombination mit Gelcoat 7090 ist 1500/1504.
Resolcoat 7090 grün / 7091T Epoxid-Gelcoat: Gelcoat für die Formoberfläche mit dem System 1500/1504.
Formeninfusion · strukturelles Epoxidharz
Resoltech 1800 zur Herstellung von Compositeformen durch Infusion, einschließlich Werkzeugen für Prepregbauteile.
Planen Sie die anfängliche Erwärmung vor dem Entformen und die vollständige Nachhärtung des Werkzeugs ein. Gelcoat, Hinterbau und übrige Materialien müssen denselben Fertigungszyklus aushalten.
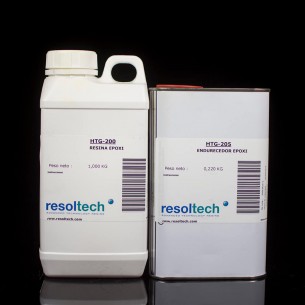
Formeninfusion · Hochtemperatur-Epoxidharz
HTG200/205 zum Aufbau von Compositewerkzeugen durch Infusion oder Injektion mit anspruchsvollem Temperaturzyklus.
Prüfen Sie, ob ein geeigneter Ofen für die gesamte Form und ihre Nachhärtung verfügbar ist. Die anfängliche, zum Entformen ausreichende Aushärtung liefert allein noch nicht die endgültigen thermischen Eigenschaften.

Formeninfusion · Epoxidharz HTG160
HTG160/165 zur Herstellung von Compositeformen und -werkzeugen durch Infusion oder Injektion.
Die Form benötigt eine anfängliche Aushärtung vor dem Entformen und eine anschließende Nachhärtung für ihre thermischen Eigenschaften. Prüfen Sie die Ofenkapazität und die Beständigkeit des gesamten Aufbaus gegenüber dem gewählten Zyklus.
Aluminiumgefülltes System für gegossene Modelle und Formen.

Werkzeugguss · aluminiumgefülltes Epoxidharz
Graues, aluminiumgefülltes System 1450ALU/1453 zur Herstellung von Formen und Modellen durch Gießen.
Planen Sie Gussvolumen und Schichtdicke sowie die für die endgültigen Eigenschaften erforderliche Nachhärtung. Die Bedingungen müssen an Größe und Geometrie der Form angepasst werden.
Vergleichen Sie kondensations- und additionsvernetzende Silikone nach Detailtreue, Entformung und Abgussmaterial.
3 Materialien · Anwendung ansehen
Harze für Infusion und Injektion von Compositebauteilen mit Alternativen nach Verfahren und Einsatzbedingungen.
11 Materialien · Anwendung ansehen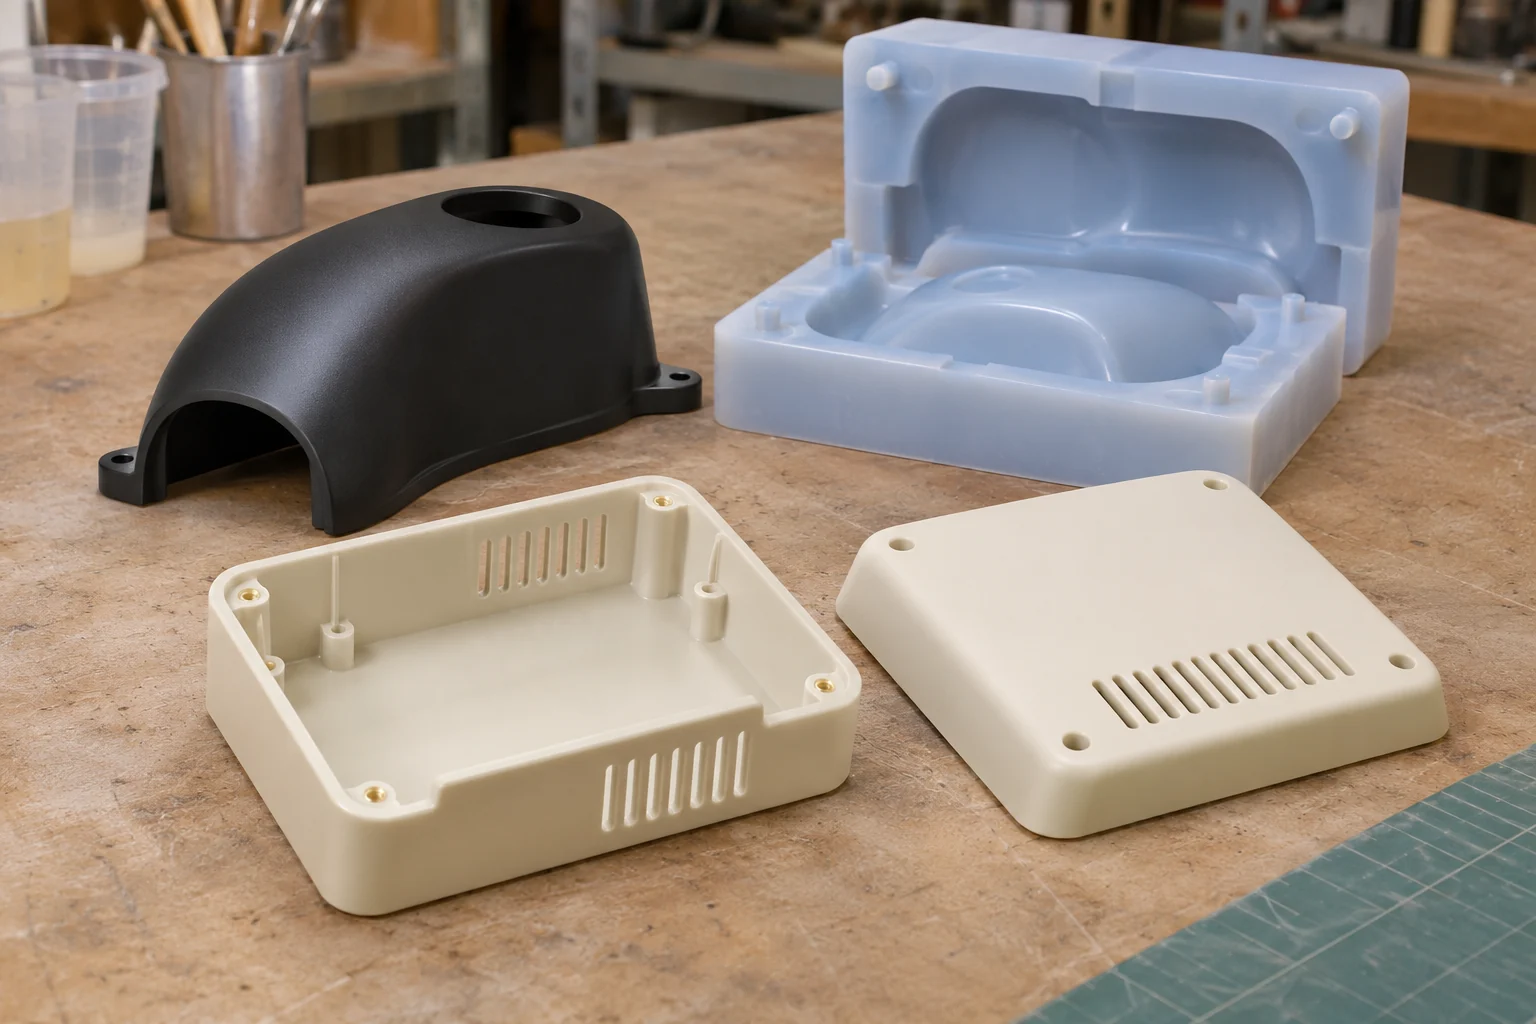
Gießwerkstoffe für Prototypen und starre Bauteile, unterschieden nach manuellem Mischen und Vakuumguss.
2 Materialien · Anwendung ansehenBeschreiben Sie uns das Verfahren, die Materialien und die Arbeitsbedingungen.
