 Cookie preferences


 Español
 Français
 Deutsch
 Italiano
 English
Carrinho de compras
Função no molde
O gelcoat forma a superfície; o skincoat é uma camada intermédia e a resina da estrutura impregna o reforço do corpo do molde. Escolhe cada material de acordo com a sua função.
Moldes e réplicas / Ferramentas · fibra de vidro
Para comprar materiais para um molde, distingue a superfície, a primeira camada de laminado e a estrutura. Aqui encontras alternativas documentadas por função e processo, incluindo ferramentas produzidas por vazamento. A seleção não constitui um kit: é necessário confirmar a compatibilidade do sistema completo.
Ver materiais selecionados ↓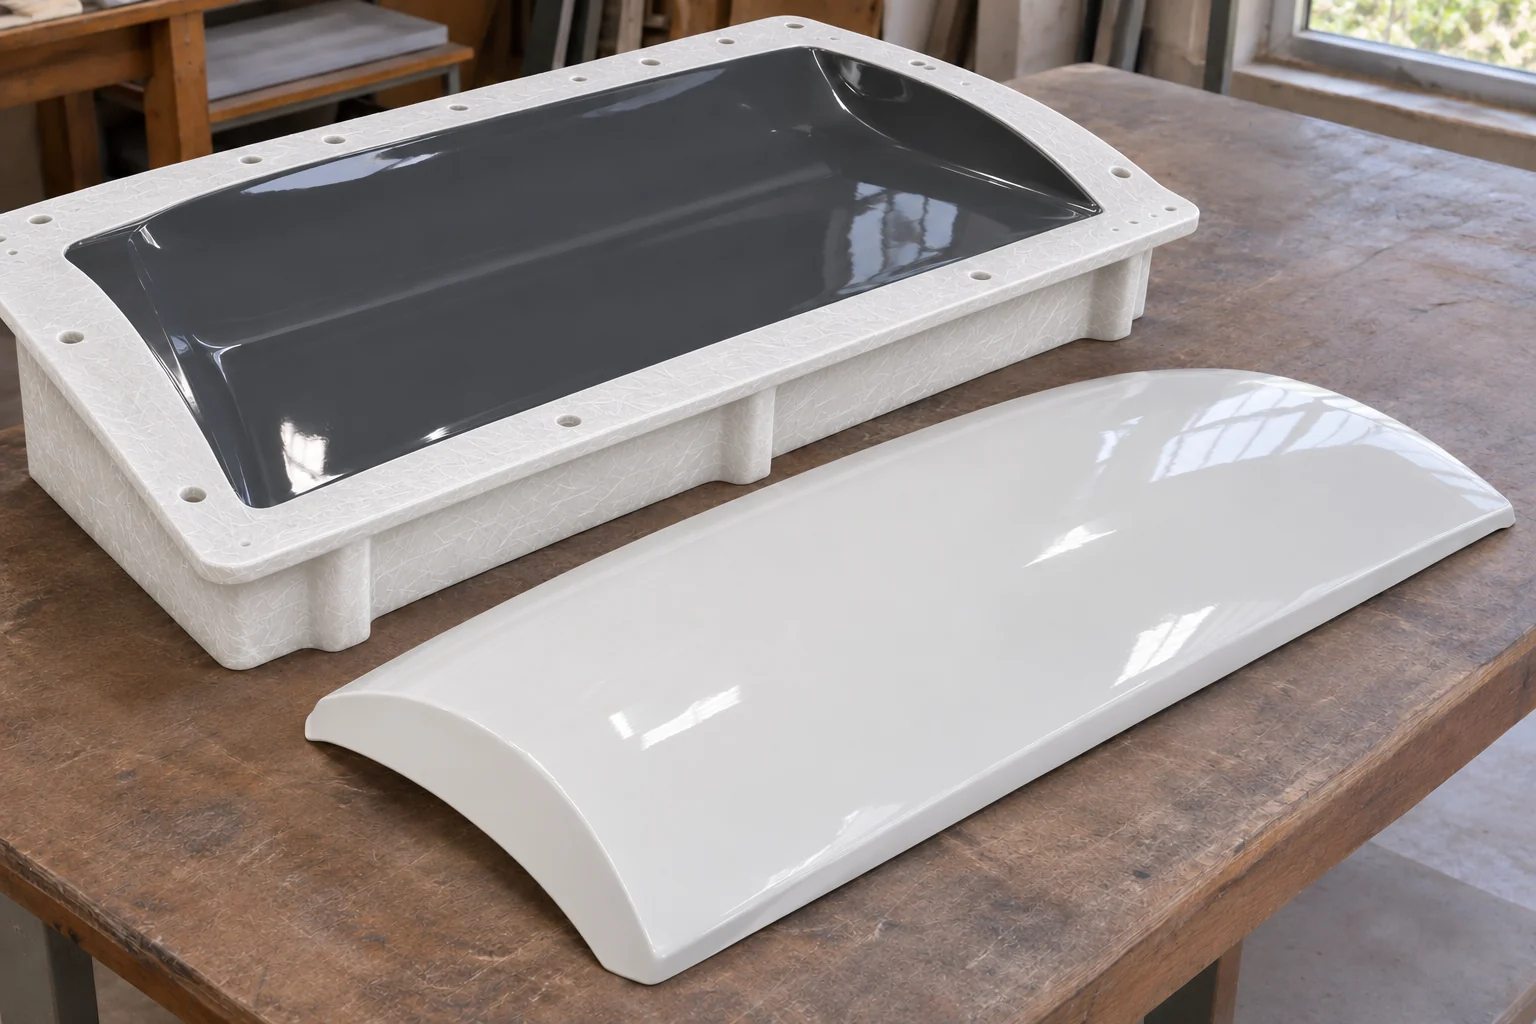
Antes de comprar
O gelcoat forma a superfície; o skincoat é uma camada intermédia e a resina da estrutura impregna o reforço do corpo do molde. Escolhe cada material de acordo com a sua função.
Escolhe entre laminação manual, infusão e vazamento. O facto de um material servir para moldes não significa que seja adequado a todos os processos.
O gelcoat, a estrutura, os reforços e o desmoldante devem ser compatíveis e suportar o ciclo térmico previsto. Verifica o conjunto antes de fabricar um molde para processos com calor.
O que comprar para este projeto
Compara a função e as condições de utilização.
Consulta os formatos e as opções em cada produto.
Gelcoats para ferramentas. Escolhe a química e o método de aplicação adequados.

Camada superficial · viniléster a pincel
Gelcoat 15PA(B) para criar a superfície do molde por aplicação a pincel. Esta referência é verde 2606.
Aplica-se a pincel em moldes de poliéster reforçado com fibra de vidro. Confirma a compatibilidade do conjunto se a estrutura for epóxi. Antes da primeira utilização, completa a cura do molde e prepara a superfície com produto de limpeza, selante e desmoldante.

Camada superficial · viniléster a pistola
Gelcoat 15PA(S) para formar a superfície do molde por aplicação a pistola. Esta referência é verde 2432.
Requer equipamento de aplicação a pistola e está indicado para moldes de poliéster reforçado com fibra de vidro. Confirma a compatibilidade se a estrutura for de outro material. Antes da primeira utilização, completa a cura e prepara a superfície com produto de limpeza, selante e desmoldante.

Camada superficial · epóxi a pincel
Gelcoat 7090 para formar a superfície do molde. Esta referência é verde RAL 6029.
Prevê a cura térmica do molde para atingir o desempenho do gelcoat. Se trabalhares com pré-impregnados, ensaia o conjunto de gelcoat e estrutura com o teu equipamento e ciclo de fabrico.

Camada superficial · epóxi com alumínio
Gelcoat 2060 GC ALU, com carga de alumínio e cor cinzenta, para ferramentas aquecidas e moldes de RTM, pré-impregnados e termoformagem.
Aplica a estrutura enquanto o gelcoat mantiver aderência superficial; se já tiver curado, lixa e desengordura antes de laminar. O molde necessita de pós-cura para atingir o seu desempenho térmico. Distingue um pico pontual do processo do funcionamento contínuo.
Camada superficial · viniléster pigmentado a pincel
VI5090 pigmentado para formar a superfície de moldes com estrutura de laminado epóxi. Esta referência aplica-se a pincel.
Deixa curar o gelcoat antes de laminar e verifica a aderência à resina concreta da estrutura. A cor é escolhida entre as variantes comerciais; não altera a função do gelcoat.
Camada superficial · viniléster incolor a pistola
VI5090 incolor na versão para pistola, como camada superficial de moldes com estrutura epóxi.
Utiliza equipamento adequado a esta viscosidade e realiza um ensaio de aderência com o laminado escolhido antes de fabricar o molde completo. Respeita a cura anterior à aplicação da estrutura.
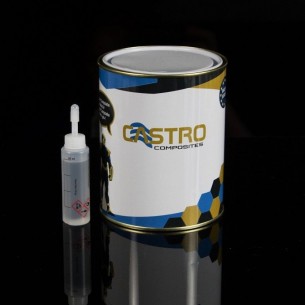
Camada superficial · viniléster incolor a pincel
VI5090 incolor na versão a pincel para a superfície do molde, com estrutura de laminado epóxi.
Verifica a aderência do gelcoat ao sistema epóxi que utilizarás na estrutura. Aplica e deixa curar a camada superficial antes de começar a estrutura do molde.
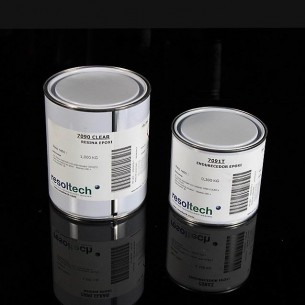
Camada superficial · epóxi incolor
7090/7091 incolor para criar uma superfície de gelcoat epóxi em moldes de compósito.
Controla a espessura da película e o ciclo térmico do molde. Se o processo incluir pré-impregnados, realiza primeiro um ensaio do conjunto: a aderência e o acabamento dependem do laminado e da cura.
Camada superficial · epóxi preto
7090 NEGRO/7091T para formar a superfície de moldes epóxi quando se pretende um acabamento preto.
Prevê a cura térmica antes da desmoldagem e a pós-cura do conjunto. A variante preta cumpre a mesma função superficial das outras versões pigmentadas; verifica a compatibilidade com a estrutura.

Camada superficial · viniléster preto a pincel
Gelcoat 15PA(B) para formar a superfície de moldes de poliéster reforçado com fibra de vidro. Esta referência é fornecida em preto 630.
Controla a película húmida entre 0,4 e 0,6 mm. Antes da primeira utilização, completa a cura e prepara a superfície do molde com produto de limpeza, selante e desmoldante. Para ciclos quentes, prevê a pós-cura do conjunto.
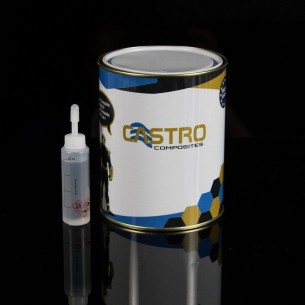
Camada superficial · viniléster a pistola
Gelcoat 15PA(S) para formar a superfície de moldes de compósito por aplicação a pistola.
Requer equipamento de projeção e uma aplicação uniforme, evitando acumulações nos cantos. Antes da primeira utilização, completa a cura e prepara a superfície do molde com produto de limpeza, selante e desmoldante, de acordo com o procedimento indicado.
Camada intermédia do sistema de ferramentas, diferente do gelcoat e da estrutura.

Camada intermédia · skincoat
VE679PA forma a primeira camada de laminado do molde, entre o gelcoat e a estrutura. A sua cor é vermelha/castanha.
Esta camada intermédia coloca-se entre o gelcoat e a estrutura. Planeia as três camadas e os respetivos tempos de aplicação para construir o molde completo.
Alternativas para construir o corpo do molde com reforço.
Estrutura · laminação manual
Resina para ferramentas 4005PA da Scott Bader para fabricar moldes por laminação manual.
A estrutura é construída com manta de fibra de vidro. A baixa contração exige uma espessura suficiente aplicada numa mesma operação; não se consegue com qualquer laminado fino. Define também um gelcoat e um desmoldante compatíveis com o conjunto.
Estrutura · laminação manual
RTR4010PA é uma resina de baixa contração para estruturas de moldes com fibra de vidro. Líquida, apresenta cor creme ou castanho-claro; torna-se branca ao curar.
O sistema de moldes Crystic combina gelcoat 15PA, camada intermédia VE679PA e estrutura RTR4010PA com manta de fibra de vidro. A espessura laminada em cada operação e a pós-cura condicionam a baixa contração e o desempenho do molde.
Crystic 15PA (B) Gelcoat Viniléster a Pincel de Alto Desempenho para Moldes Verde 2606: Opção de gelcoat 15PA a pincel para a superfície do molde.
Crystic VE679 PA Resina de Viniléster-DCPD de Baixa Contração: Camada intermédia de laminado entre o gelcoat e a estrutura para melhorar o acabamento superficial.

Estrutura · laminação manual epóxi
Sistema 1040/1041HT para fabricar moldes para pré-impregnados, seguindo o ciclo térmico correspondente.
Para fabricar o molde, recomenda-se aplicar primeiro o gelcoat 7090/7091T, deixá-lo secar e depois laminar com 1040/1041HT. Necessitas de meios para aquecer o molde antes da desmoldagem e completar a pós-cura do conjunto.
Resolcoat 7090 verde / 7091T Gelcoat Epóxi: Gelcoat para a superfície do molde antes da estrutura epóxi.
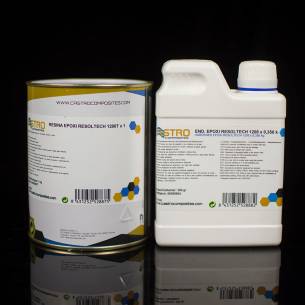
Estrutura · laminação manual epóxi
Resoltech 1200 para construir estruturas de moldes e ferramentas por laminação manual com fibra.
Adapta a temperatura de trabalho do molde ao sistema e à cura escolhidos. As opções padrão desta referência não equivalem às formulações HT específicas para ferramentas de pré-impregnados.
Sistemas de baixa viscosidade para o processo de molde fechado.

Molde por infusão · poliéster
Resina PD9551 de cor amarela difusa para fabricar moldes de baixa contração por infusão.
Para a superfície do molde recomenda-se um gelcoat viniléster 15PA e, para melhorar o acabamento, uma camada intermédia VE679PA antes da estrutura por infusão. A baixa contração depende da cura; incorpora o acelerador e o catalisador separadamente, sem nunca os misturar diretamente entre si.
Crystic 15PA (B) Gelcoat Viniléster a Pincel de Alto Desempenho para Moldes Verde 2606: Opção de gelcoat 15PA a pincel para a superfície do molde.
Crystic VE679 PA Resina de Viniléster-DCPD de Baixa Contração: Camada intermédia de laminado entre o gelcoat e a estrutura para melhorar o acabamento superficial.
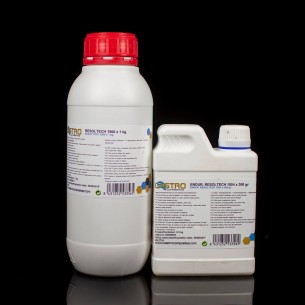
Molde por infusão · epóxi
Resina 1500 para fabricar moldes para pré-impregnados por infusão. O sistema 1500/1504 utiliza-se com o gelcoat 7090.
O processo exige aquecimento antes da desmoldagem e uma pós-cura posterior. Tem em conta o tamanho do molde e os meios de aquecimento disponíveis; a combinação documentada com o gelcoat 7090 é 1500/1504.
Resolcoat 7090 verde / 7091T Gelcoat Epóxi: Gelcoat para a superfície do molde com o sistema 1500/1504.
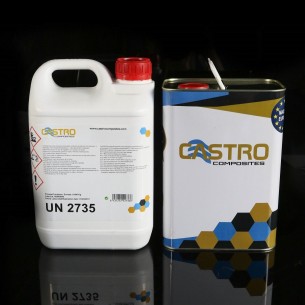
Molde por infusão · epóxi estrutural
Resoltech 1800 para fabricar moldes de compósito por infusão, incluindo ferramentas destinadas a peças de pré-impregnados.
Prevê o aquecimento inicial antes da desmoldagem e a pós-cura completa da ferramenta. O gelcoat, a estrutura e os restantes materiais devem suportar o mesmo ciclo de fabrico.
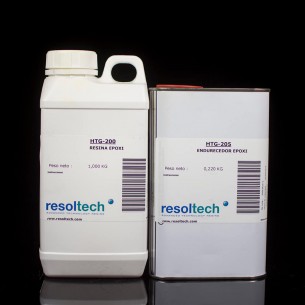
Molde por infusão · epóxi de alta temperatura
HTG200/205 para construir ferramentas de compósito por infusão ou injeção com um ciclo térmico exigente.
Verifica se dispões de um forno adequado ao molde completo e à sua pós-cura. A cura inicial que permite desmoldar não proporciona, por si só, o desempenho térmico final.

Molde por infusão · epóxi HTG160
HTG160/165 para fabricar moldes e ferramentas de compósito por infusão ou injeção.
O molde necessita de uma cura inicial antes da desmoldagem e de uma pós-cura posterior para atingir o seu desempenho térmico. Verifica a capacidade do forno e a resistência do conjunto ao ciclo selecionado.
Sistema com carga de alumínio para modelos e moldes por vazamento.

Ferramentas por vazamento · epóxi com alumínio
Sistema 1450ALU/1453 com carga de alumínio e cor cinzenta para fabricar moldes e modelos por vazamento.
Planeia o volume e a espessura do vazamento, além da pós-cura necessária para atingir o desempenho final. As condições devem ser adaptadas ao tamanho e à geometria do molde.
Compara silicones de condensação e de adição de acordo com o detalhe, a desmoldagem e o material de reprodução.
3 materiais · Ver aplicação
Resinas para infusão e injeção de peças de compósito, com alternativas por processo e condições de serviço.
11 materiais · Ver aplicação
Materiais de vazamento para fabricar protótipos e peças rígidas, distinguindo a mistura manual do vazamento a vácuo.
2 materiais · Ver aplicaçãoConta-nos o processo, os materiais e as condições de trabalho.
