 Préférences sur les cookies


 Español
 Deutsch
 Italiano
 Português
 English
Panier
Fonction dans le moule
Le gelcoat forme la surface ; le skincoat est une couche intermédiaire et la résine de structure imprègne le renfort du corps du moule. Choisissez chaque matériau selon sa fonction.
Moules et reproductions / Outillage · fibre de verre
Pour acheter les matériaux d’un moule, distinguez la surface, la première couche stratifiée et la structure. Vous trouverez ici des solutions documentées par fonction et procédé, ainsi que des systèmes d’outillage par coulée. Cette sélection ne constitue pas un kit : la compatibilité du système complet doit être confirmée.
Voir les matériaux sélectionnés ↓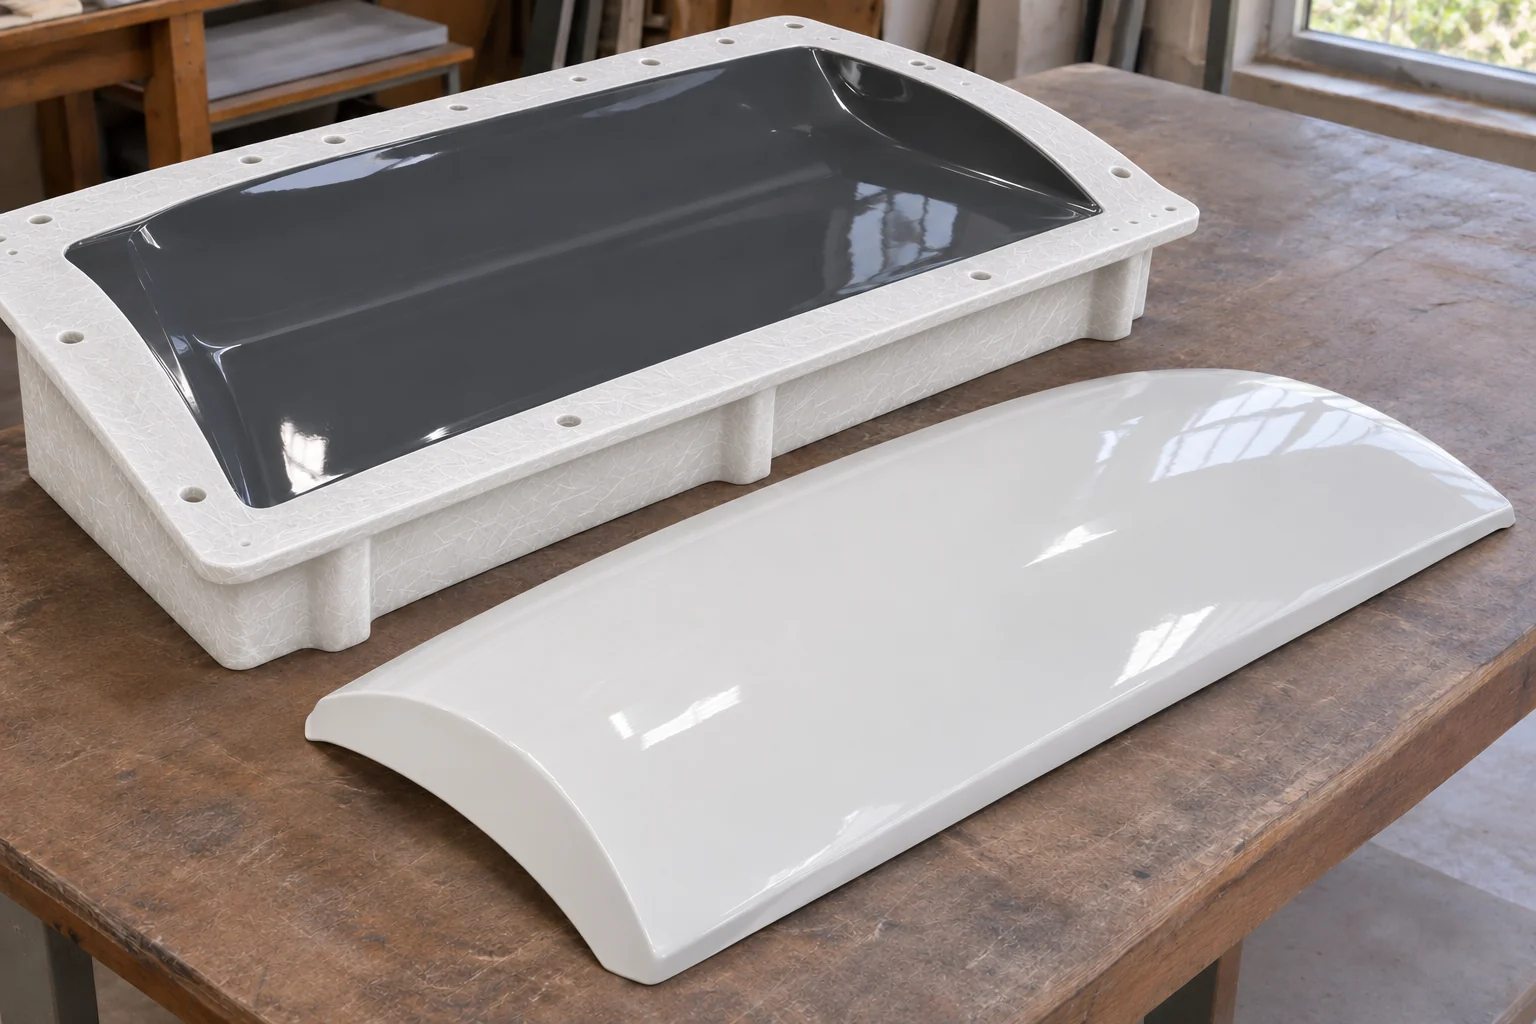
Avant d’acheter
Le gelcoat forme la surface ; le skincoat est une couche intermédiaire et la résine de structure imprègne le renfort du corps du moule. Choisissez chaque matériau selon sa fonction.
Choisissez entre stratification manuelle, infusion et coulée. Un matériau adapté aux moules ne convient pas nécessairement à tous les procédés.
Le gelcoat, la structure, les renforts et le démoulant doivent être compatibles et supporter le cycle thermique prévu. Vérifiez l’ensemble avant de fabriquer un moule destiné à des procédés à chaud.
Que choisir pour ce projet
Comparez leur fonction et les conditions d’utilisation.
Consultez les formats et les options sur chaque fiche produit.
Gelcoats d’outillage. Choisissez la chimie et la méthode d’application adaptées.

Couche de surface · vinylester au pinceau
Gelcoat 15PA(B) pour réaliser la surface du moule par application au pinceau. Cette référence est verte 2606.
S’applique au pinceau pour les moules en polyester renforcé de fibre de verre. Confirmez la compatibilité de l’ensemble si la structure sera en époxy. Avant la première utilisation, achevez le durcissement du moule et préparez sa surface avec un nettoyant, un bouche-pores et un démoulant.

Couche de surface · vinylester au pistolet
Gelcoat 15PA(S) pour réaliser la surface du moule par application au pistolet. Cette référence est verte 2432.
Nécessite un équipement de pulvérisation et convient aux moules en polyester renforcé de fibre de verre. Confirmez la compatibilité si la structure sera d’un autre matériau. Avant la première utilisation, achevez le durcissement et préparez la surface avec un nettoyant, un bouche-pores et un démoulant.

Couche de surface · époxy au pinceau
Gelcoat 7090 pour réaliser la surface du moule. Cette référence est verte RAL 6029.
Prévoyez un durcissement thermique du moule pour atteindre les performances du gelcoat. Si vous utilisez des préimprégnés, testez l’ensemble gelcoat et structure avec votre équipement et votre cycle de fabrication.

Couche de surface · époxy chargée aluminium
Gelcoat 2060 GC ALU, chargé en aluminium et de couleur grise, pour les outillages chauffants et les moules de RTM, de préimprégnés et de thermoformage.
Appliquez la structure tant que le gelcoat reste poisseux ; s’il a déjà durci, poncez et dégraissez avant de stratifier. Le moule nécessite une post-cuisson pour atteindre ses performances thermiques. Distinguez un pic ponctuel de procédé d’un fonctionnement continu.
Couche de surface · vinylester pigmenté au pinceau
VI5090 pigmenté pour réaliser la surface de moules dont la structure est en stratifié époxy. Cette référence s’applique au pinceau.
Laissez durcir le gelcoat avant de stratifier et vérifiez l’adhérence avec la résine de structure choisie. La couleur se choisit parmi les variantes commerciales ; elle ne change pas la fonction du gelcoat.
Couche de surface · vinylester incolore au pistolet
VI5090 incolore en version pour pistolet, pour la couche de surface des moules à structure époxy.
Utilisez un équipement adapté à cette viscosité et effectuez un essai d’adhérence avec le stratifié choisi avant de fabriquer le moule complet. Respectez le durcissement préalable à la réalisation de la structure.
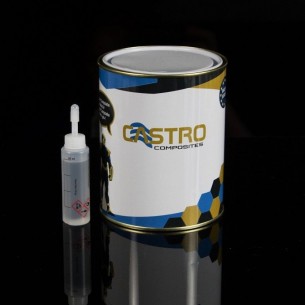
Couche de surface · vinylester incolore au pinceau
VI5090 incolore en version au pinceau pour la surface du moule, avec une structure en stratifié époxy.
Vérifiez l’adhérence du gelcoat avec le système époxy utilisé derrière. Appliquez la couche de surface et laissez-la durcir avant de commencer la structure du moule.
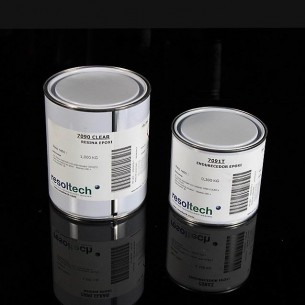
Couche de surface · époxy incolore
7090/7091 incolore pour créer une surface en gelcoat époxy sur des moules composites.
Contrôlez l’épaisseur du film et le cycle thermique du moule. Si le procédé utilise des préimprégnés, réalisez d’abord un essai de l’ensemble : l’adhérence et la finition dépendent du stratifié et du durcissement.
Couche de surface · époxy noire
7090 NEGRO/7091T pour réaliser la surface de moules époxy lorsqu’une finition noire est recherchée.
Prévoyez le durcissement thermique avant démoulage et la post-cuisson de l’ensemble. La variante noire remplit la même fonction de surface que les autres versions pigmentées ; vérifiez sa compatibilité avec la structure.

Couche de surface · vinylester noir au pinceau
Gelcoat 15PA(B) pour réaliser la surface de moules en polyester renforcé de fibre de verre. Cette référence est fournie en noir 630.
Contrôlez l’épaisseur du film humide entre 0,4 et 0,6 mm. Avant la première utilisation, achevez le durcissement et préparez la surface du moule avec un nettoyant, un bouche-pores et un démoulant. Pour les cycles à chaud, prévoyez la post-cuisson de l’ensemble.
Couche de surface · vinylester au pistolet
Gelcoat 15PA(S) pour réaliser la surface de moules composites par application au pistolet.
Nécessite un équipement de pulvérisation et une application uniforme, en évitant les surépaisseurs dans les angles. Avant la première utilisation, achevez le durcissement et préparez la surface du moule avec un nettoyant, un bouche-pores et un démoulant selon la procédure indiquée.
Couche intermédiaire du système d’outillage, distincte du gelcoat et de la structure.

Couche intermédiaire · skincoat
VE679PA forme la première couche stratifiée du moule, entre le gelcoat et la structure. Sa couleur est rouge/brune.
Cette couche intermédiaire se place entre le gelcoat et la structure. Planifiez les trois couches et leurs délais d’application pour construire le moule complet.
Solutions pour construire le corps du moule avec un renfort.
Structure · stratification manuelle
Résine d’outillage 4005PA de Scott Bader pour fabriquer des moules par stratification manuelle.
La structure se construit avec du mat de fibre de verre. Le faible retrait exige une épaisseur suffisante appliquée en une même opération ; il ne s’obtient pas avec n’importe quel stratifié mince. Choisissez également un gelcoat et un démoulant compatibles avec l’ensemble.
Structure · stratification manuelle
RTR4010PA est une résine à faible retrait pour les structures de moules renforcées de fibre de verre. Liquide crème ou brun clair ; elle blanchit en durcissant.
Le système de moules Crystic associe le gelcoat 15PA, la couche intermédiaire VE679PA et la résine de structure RTR4010PA avec du mat de fibre de verre. L’épaisseur stratifiée à chaque opération et la post-cuisson conditionnent le faible retrait et les performances du moule.
Crystic 15PA (B) Gelcoat vinylester haute performance au pinceau pour moules Vert 2606: Option de gelcoat 15PA au pinceau pour la surface du moule.
Crystic VE679 PA Résine vinylester-DCPD à faible retrait: Couche stratifiée intermédiaire entre le gelcoat et la structure pour améliorer la finition de surface.

Structure · stratification manuelle époxy
Système 1040/1041HT pour fabriquer des moules pour préimprégnés, en suivant le cycle thermique correspondant.
Pour fabriquer le moule, il est recommandé d’appliquer d’abord le gelcoat 7090/7091T, de le laisser sécher, puis de stratifier avec 1040/1041HT. Vous devez disposer de moyens de chauffage du moule avant le démoulage et pour achever la post-cuisson de l’ensemble.
Resolcoat 7090 vert / 7091T Gelcoat époxy: Gelcoat pour la surface du moule avant la structure époxy.
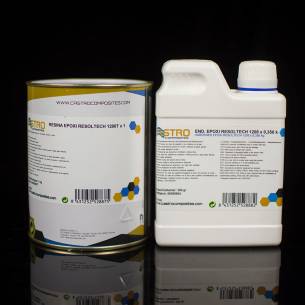
Structure · stratification manuelle époxy
Resoltech 1200 pour construire des structures de moules et des outillages par stratification manuelle avec des fibres.
Adaptez la température d’utilisation du moule au système et au durcissement choisis. Les options standard de cette référence ne sont pas équivalentes aux formulations HT spécifiques aux outillages pour préimprégnés.
Systèmes de faible viscosité pour le procédé en moule fermé.

Moule par infusion · polyester
Résine PD9551 de couleur jaune trouble pour fabriquer des moules à faible retrait par infusion.
Pour la surface du moule, un gelcoat vinylester 15PA est recommandé et, pour améliorer la finition, une couche intermédiaire VE679PA avant la structure réalisée par infusion. Le faible retrait dépend du durcissement ; incorporez séparément l’accélérateur et le catalyseur, sans jamais les mélanger directement entre eux.
Crystic 15PA (B) Gelcoat vinylester haute performance au pinceau pour moules Vert 2606: Option de gelcoat 15PA au pinceau pour la surface du moule.
Crystic VE679 PA Résine vinylester-DCPD à faible retrait: Couche stratifiée intermédiaire entre le gelcoat et la structure pour améliorer la finition de surface.
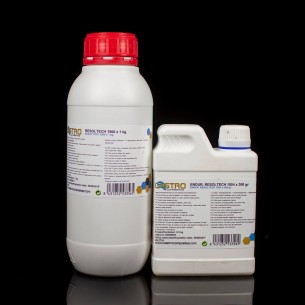
Moule par infusion · époxy
Résine 1500 pour fabriquer par infusion des moules pour préimprégnés. Le système 1500/1504 s’utilise avec le gelcoat 7090.
Le procédé nécessite un chauffage avant démoulage, puis une post-cuisson. Tenez compte de la taille du moule et des moyens de chauffage disponibles ; l’association documentée avec le gelcoat 7090 est 1500/1504.
Resolcoat 7090 vert / 7091T Gelcoat époxy: Gelcoat pour la surface du moule avec le système 1500/1504.
Moule par infusion · époxy structurelle
Resoltech 1800 pour fabriquer des moules composites par infusion, y compris des outillages destinés aux pièces en préimprégnés.
Prévoyez le chauffage initial avant démoulage et la post-cuisson complète de l’outillage. Le gelcoat, la structure et les autres matériaux doivent supporter le même cycle de fabrication.
Moule par infusion · époxy haute température
HTG200/205 pour construire des outillages composites par infusion ou injection avec un cycle thermique exigeant.
Vérifiez que vous disposez d’un four adapté au moule complet et à sa post-cuisson. Le durcissement initial permettant le démoulage n’apporte pas à lui seul les performances thermiques finales.

Moule par infusion · époxy HTG160
HTG160/165 pour fabriquer des moules et des outillages composites par infusion ou injection.
Le moule nécessite un durcissement initial avant démoulage, puis une post-cuisson pour atteindre ses performances thermiques. Vérifiez la capacité du four et la résistance de l’ensemble au cycle choisi.
Système chargé en aluminium pour modèles et moules par coulée.

Outillage par coulée · époxy chargée aluminium
Système 1450ALU/1453 chargé en aluminium et de couleur grise pour fabriquer des moules et des modèles par coulée.
Planifiez le volume et l’épaisseur de la coulée ainsi que la post-cuisson nécessaire aux performances finales. Les conditions doivent être adaptées à la taille et à la géométrie du moule.
Comparez les silicones de condensation et d’addition selon le niveau de détail, le démoulage et le matériau de reproduction.
3 matériaux · Voir l’application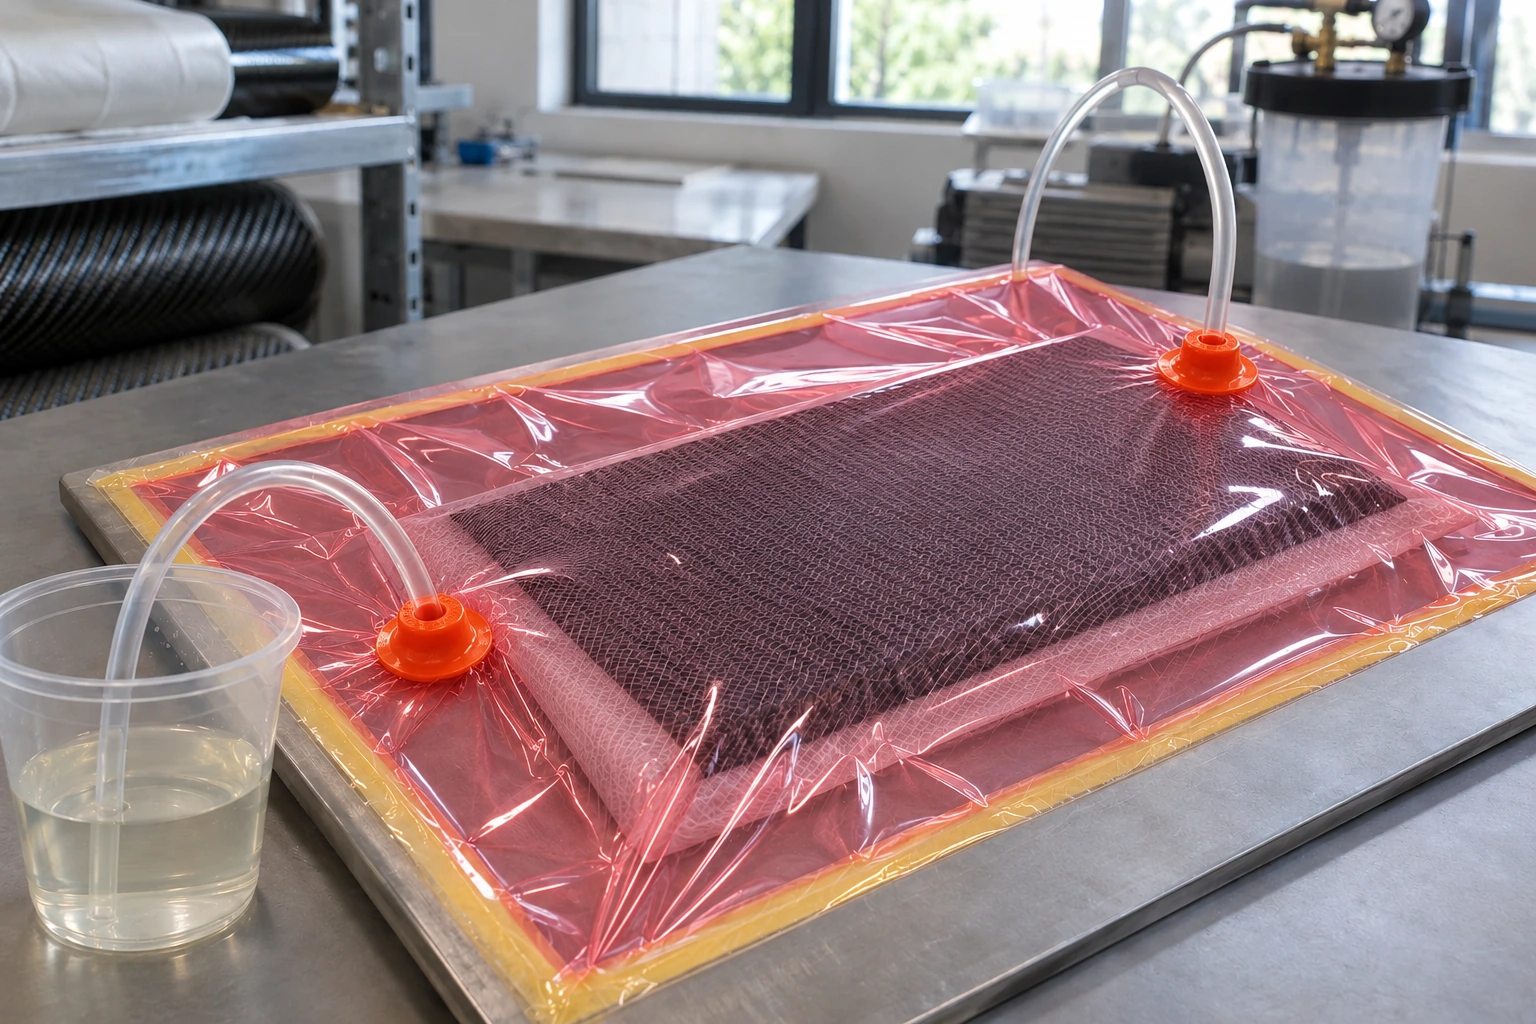
Résines pour l’infusion et l’injection de pièces composites, avec des solutions selon le procédé et les conditions de service.
11 matériaux · Voir l’application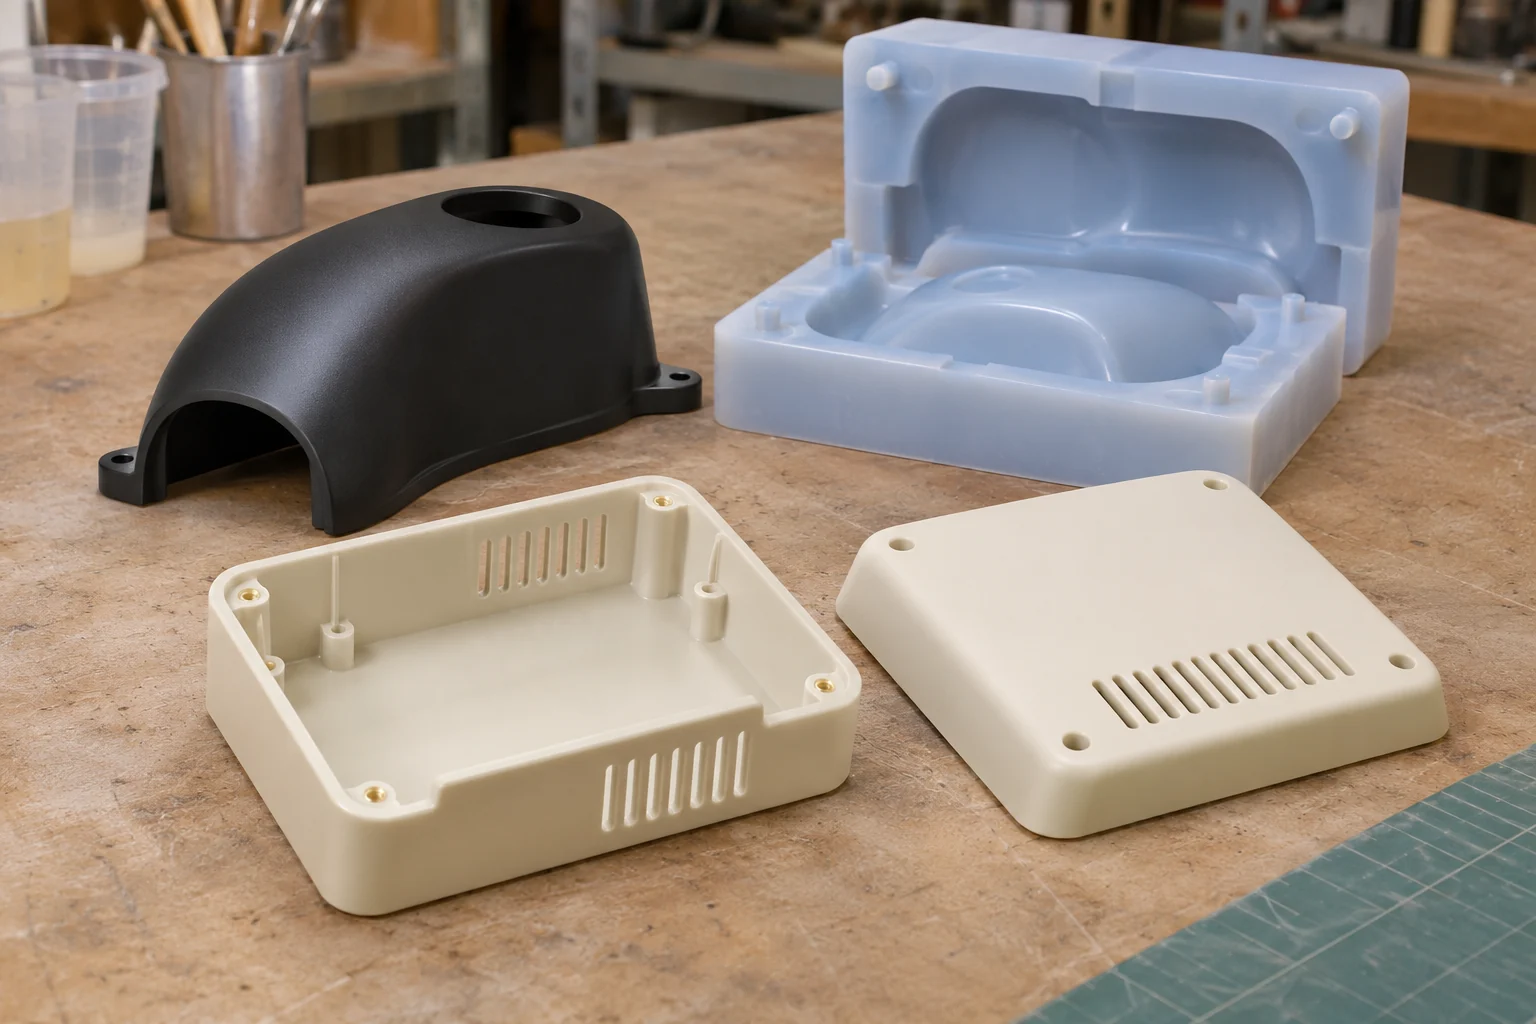
Matériaux de coulée pour fabriquer des prototypes et des pièces rigides, en distinguant le mélange manuel de la coulée sous vide.
2 matériaux · Voir l’applicationDécrivez-nous le procédé, les matériaux et les conditions de travail.
