 Preferencias sobre cookies


 Français
 Deutsch
 Italiano
 Português
 English
Carrito
Función en el molde
El gelcoat forma la cara superficial; el skincoat es una capa intermedia y la resina de respaldo impregna el refuerzo del cuerpo del molde. Elige cada material según su función.
Moldes y réplicas / Utillaje · fibra de vidrio
Para comprar materiales para un molde, distingue la superficie, la primera capa de laminado y el respaldo. Aquí encontrarás alternativas documentadas por función y proceso, además de utillaje por colada. La selección no constituye un kit: hay que confirmar la compatibilidad del sistema completo.
Ver materiales seleccionados ↓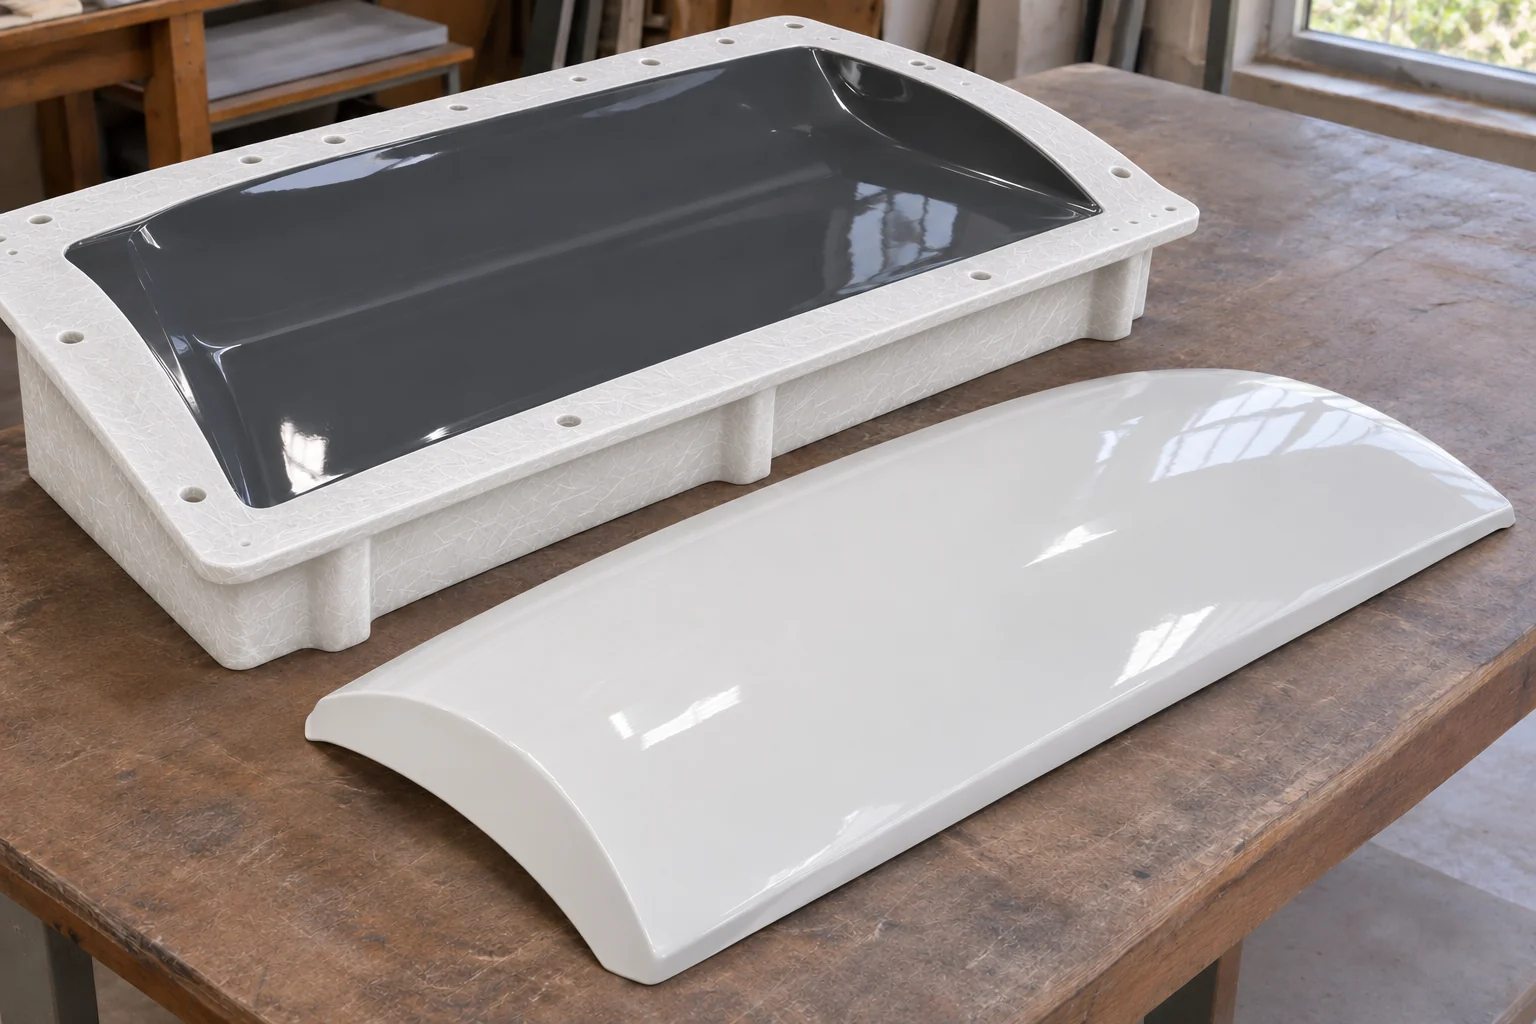
Antes de comprar
El gelcoat forma la cara superficial; el skincoat es una capa intermedia y la resina de respaldo impregna el refuerzo del cuerpo del molde. Elige cada material según su función.
Elige entre laminación manual, infusión y colada. Que un material sirva para moldes no significa que admita todos los procesos.
El gelcoat, el respaldo, los refuerzos y el desmoldante deben ser compatibles y soportar el ciclo térmico previsto. Comprueba el conjunto antes de fabricar un molde para procesos con calor.
Qué comprar para este proyecto
Compara la función y las condiciones.
Consulta tamaños y opciones en cada producto.
Gelcoats de utillaje. Elige la química y el método de aplicación adecuados.

Capa superficial · viniléster a brocha
Gelcoat 15PA(B) para crear la superficie del molde mediante aplicación a brocha. Esta referencia es verde 2606.
Se aplica a brocha para moldes de poliéster reforzado con fibra de vidrio. Confirma la compatibilidad del conjunto si el respaldo será epoxi. Antes del primer uso, completa el curado del molde y prepara su superficie con limpiador, sellador y desmoldante.

Capa superficial · viniléster a pistola
Gelcoat 15PA(S) para formar la superficie del molde mediante aplicación a pistola. Esta referencia es verde 2432.
Necesita equipo de aplicación a pistola y está indicado para moldes de poliéster reforzado con fibra de vidrio. Confirma la compatibilidad si el respaldo será de otro material. Antes del primer uso, completa el curado y prepara la superficie con limpiador, sellador y desmoldante.

Capa superficial · epoxi a brocha
Gelcoat 7090 para formar la superficie del molde. Esta referencia es verde RAL 6029.
Prevé el curado térmico del molde para alcanzar las prestaciones del gelcoat. Si trabajarás con prepregs, realiza una prueba del conjunto de gelcoat y respaldo con tu equipo y ciclo de fabricación.

Capa superficial · epoxi con aluminio
Gelcoat 2060 GC ALU, cargado con aluminio y de color gris, para utillaje calefactado y moldes de RTM, prepreg y termoconformado.
Aplica el respaldo mientras el gelcoat conserve pegajosidad; si ya ha curado, lija y desengrasa antes de laminar. El molde necesita poscurado para alcanzar sus prestaciones térmicas. Distingue entre un pico puntual de proceso y el funcionamiento continuo.
Capa superficial · viniléster pigmentado a brocha
VI5090 pigmentado para formar la superficie de moldes que se respaldan con laminado epoxi. Esta referencia se aplica a brocha.
Deja curar el gelcoat antes de laminar y comprueba la adherencia con la resina de respaldo concreta. El color se elige entre las variantes comerciales; no cambia la función del gelcoat.
Capa superficial · viniléster incoloro a pistola
VI5090 incoloro en su versión para pistola, como capa superficial de moldes con respaldo epoxi.
Utiliza el equipo adecuado para esta viscosidad y realiza una prueba de adherencia con el laminado elegido antes de fabricar el molde completo. Respeta el curado previo al respaldo.
Capa superficial · viniléster incoloro a brocha
VI5090 incoloro en su versión a brocha para la superficie del molde, con respaldo de laminado epoxi.
Comprueba la adherencia del gelcoat con el sistema epoxi que usarás detrás. Aplica y deja curar la capa superficial antes de comenzar el respaldo del molde.
Capa superficial · epoxi incoloro
7090/7091 incoloro para crear una superficie de gelcoat epoxi en moldes de composite.
Controla el espesor de la película y el ciclo térmico del molde. Si el proceso incluye prepreg, realiza primero un ensayo del conjunto: la adherencia y el acabado dependen del laminado y del curado.
Capa superficial · epoxi negro
7090 NEGRO/7091T para formar la superficie de moldes epoxi cuando se busca un acabado negro.
Prevé el curado térmico antes del desmoldeo y el poscurado del conjunto. La variante negra cumple la misma función superficial que las otras versiones pigmentadas; comprueba su compatibilidad con el respaldo.

Capa superficial · viniléster a brocha negro
Gelcoat 15PA(B) para formar la cara superficial de moldes de poliéster reforzado con fibra de vidrio. Esta referencia se suministra en negro 630.
Controla la película húmeda entre 0,4 y 0,6 mm. Antes del primer uso, completa el curado y prepara la superficie del molde con limpiador, sellador y desmoldante. Para ciclos calientes, prevé el poscurado del conjunto.
Capa superficial · viniléster a pistola
Gelcoat 15PA(S) para formar la cara superficial de moldes de composite mediante aplicación a pistola.
Requiere equipo de proyección y una aplicación uniforme, evitando acumulaciones en esquinas. Antes del primer uso, completa el curado y prepara la superficie del molde con limpiador, sellador y desmoldante según el procedimiento indicado.
Capa intermedia del sistema de utillaje; distinta del gelcoat y del respaldo.

Capa intermedia · skincoat
VE679PA forma la primera capa de laminado del molde, entre el gelcoat y el respaldo. Su color es rojo/marrón.
Esta capa intermedia se coloca entre el gelcoat y el respaldo. Planifica las tres capas y sus tiempos de aplicación para construir el molde completo.
Alternativas para construir el cuerpo del molde con refuerzo.
Respaldo · laminación manual
Resina de utillaje 4005PA de Scott Bader para fabricar moldes por laminación manual.
El respaldo se construye con mat de fibra de vidrio. La baja contracción requiere un espesor suficiente aplicado en una misma operación; no se obtiene con cualquier laminado fino. Define también un gelcoat y un desmoldante compatibles con el conjunto.
Respaldo · laminación manual
RTR4010PA es una resina de baja contracción para respaldos de moldes con fibra de vidrio. Crema o marrón claro líquido; blanquea al curar.
El sistema de moldes Crystic combina gelcoat 15PA, capa intermedia VE679PA y respaldo RTR4010PA con mat de fibra de vidrio. El espesor laminado en cada operación y el poscurado condicionan la baja contracción y las prestaciones del molde.
Crystic 15PA (B) Gelcoat Viniléster Brocha de Altas Prestaciones para Moldes Verde 2606: Opción de gelcoat 15PA a brocha para la superficie del molde.
Crystic VE679 PA Resina de Viniléster-DCPD de Baja Contracción: Capa intermedia de laminado entre gelcoat y respaldo para mejorar el acabado superficial.

Respaldo · laminación manual epoxi
Sistema 1040/1041HT para fabricar moldes para preimpregnados, siguiendo el ciclo térmico correspondiente.
Para fabricar el molde se recomienda aplicar primero el gelcoat 7090/7091T, dejarlo secar y después laminar con 1040/1041HT. Necesitas medios para calentar el molde antes de desmoldear y completar el poscurado del conjunto.
Resolcoat 7090 verde / 7091T Gelcoat Epoxi: Gelcoat para la superficie del molde antes del respaldo epoxi.
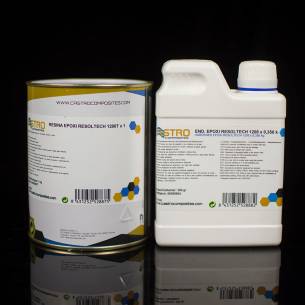
Respaldo · laminación manual epoxi
Resoltech 1200 para construir respaldos de moldes y utillajes mediante laminación manual con fibra.
Ajusta la temperatura de trabajo del molde al sistema y al curado elegidos. Las opciones estándar de esta referencia no equivalen a las formulaciones HT específicas para utillaje de prepreg.
Sistemas de baja viscosidad para el proceso de molde cerrado.

Molde por infusión · poliéster
Resina PD9551 de color amarillo difuso para fabricar moldes de baja contracción mediante infusión.
Para la superficie del molde se recomienda un gelcoat viniléster 15PA y, para mejorar el acabado, una capa intermedia VE679PA antes del respaldo por infusión. La baja contracción depende del curado; incorpora el acelerante y el catalizador por separado, sin mezclarlos directamente entre sí.
Crystic 15PA (B) Gelcoat Viniléster Brocha de Altas Prestaciones para Moldes Verde 2606: Opción de gelcoat 15PA a brocha para la superficie del molde.
Crystic VE679 PA Resina de Viniléster-DCPD de Baja Contracción: Capa intermedia de laminado entre gelcoat y respaldo para mejorar el acabado superficial.
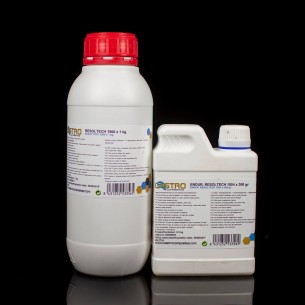
Molde por infusión · epoxi
Resina 1500 para fabricar moldes para preimpregnados por infusión. El sistema 1500/1504 se utiliza con el gelcoat 7090.
El proceso requiere calentamiento antes del desmoldeo y un poscurado posterior. Ten en cuenta el tamaño del molde y los medios de calentamiento disponibles; la combinación documentada con gelcoat 7090 es 1500/1504.
Resolcoat 7090 verde / 7091T Gelcoat Epoxi: Gelcoat para la superficie del molde con el sistema 1500/1504.
Molde por infusión · epoxi estructural
Resoltech 1800 para fabricar moldes de composite por infusión, incluidos utillajes destinados a piezas de prepreg.
Prevé el calentamiento inicial antes de desmoldear y el poscurado completo del utillaje. El gelcoat, el respaldo y los demás materiales deben soportar el mismo ciclo de fabricación.
Molde por infusión · epoxi de alta temperatura
HTG200/205 para construir utillajes de composite por infusión o inyección con un ciclo térmico exigente.
Comprueba que dispones de un horno adecuado para el molde completo y su poscurado. El curado inicial que permite desmoldear no aporta por sí solo las prestaciones térmicas finales.

Molde por infusión · epoxi HTG160
HTG160/165 para fabricar moldes y utillajes de composite por infusión o inyección.
El molde necesita un curado inicial antes del desmoldeo y un poscurado posterior para alcanzar sus prestaciones térmicas. Comprueba la capacidad del horno y la resistencia del conjunto al ciclo seleccionado.
Sistema cargado con aluminio para modelos y moldes por colada.

Utillaje por colada · epoxi con aluminio
Sistema 1450ALU/1453 cargado con aluminio y de color gris para fabricar moldes y modelos por colada.
Planifica el volumen y el espesor de la colada, además del poscurado necesario para alcanzar las prestaciones finales. Las condiciones deben ajustarse al tamaño y a la geometría del molde.
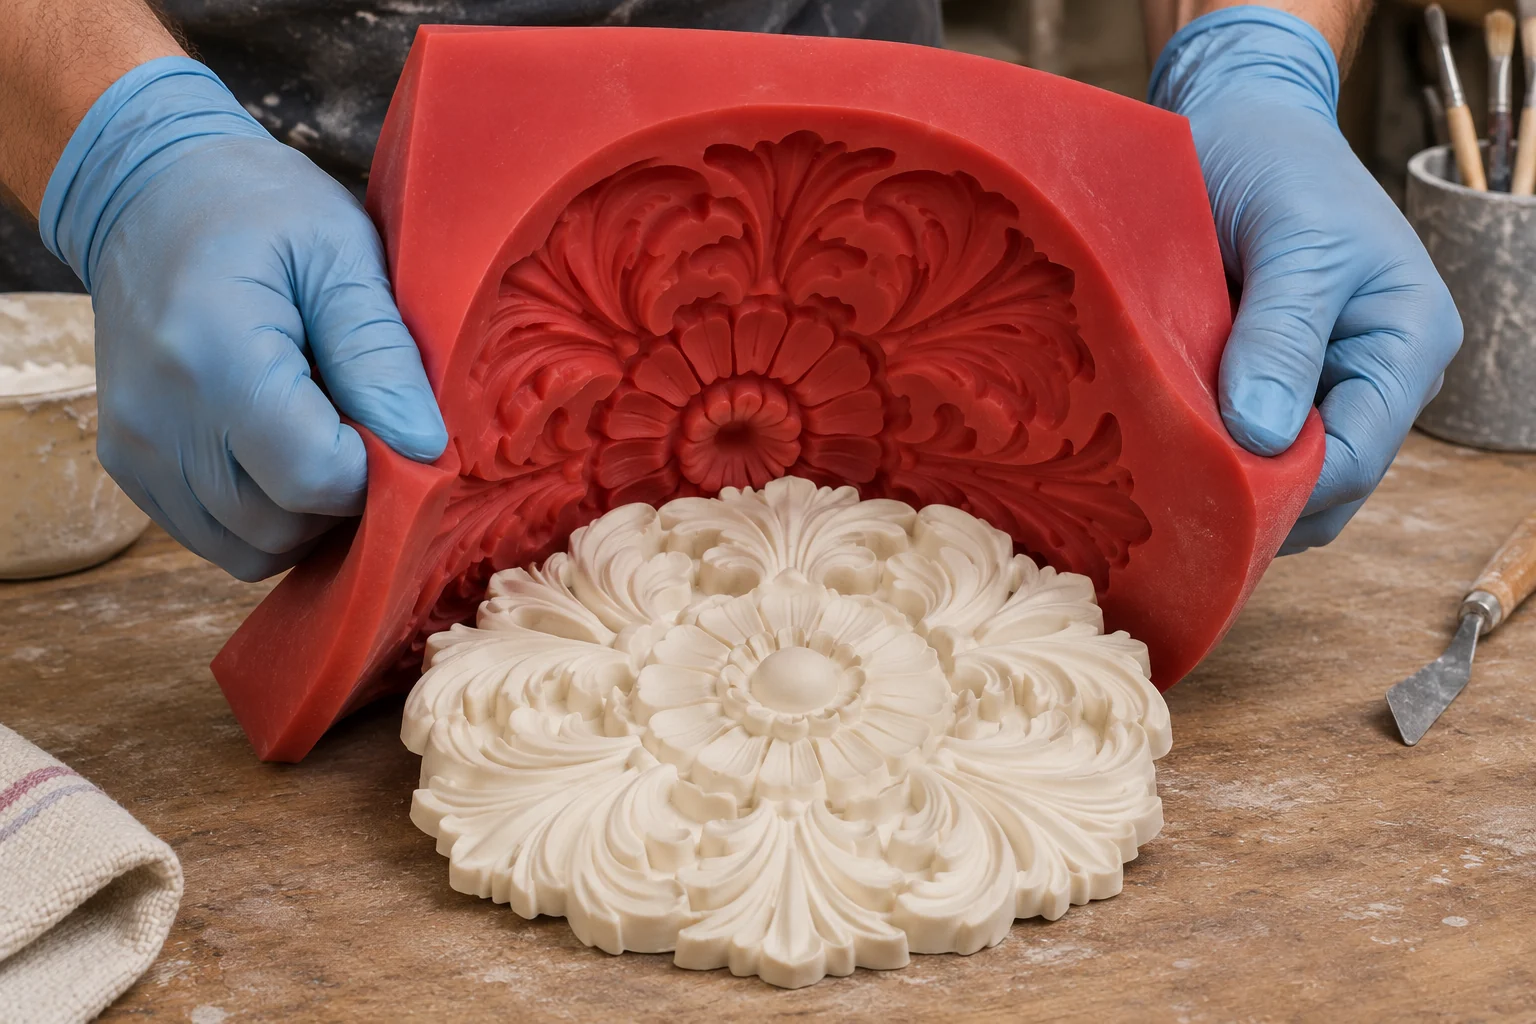
Compara siliconas de condensación y adición según el detalle, el desmoldeo y el material de reproducción.
3 materiales · Ver aplicación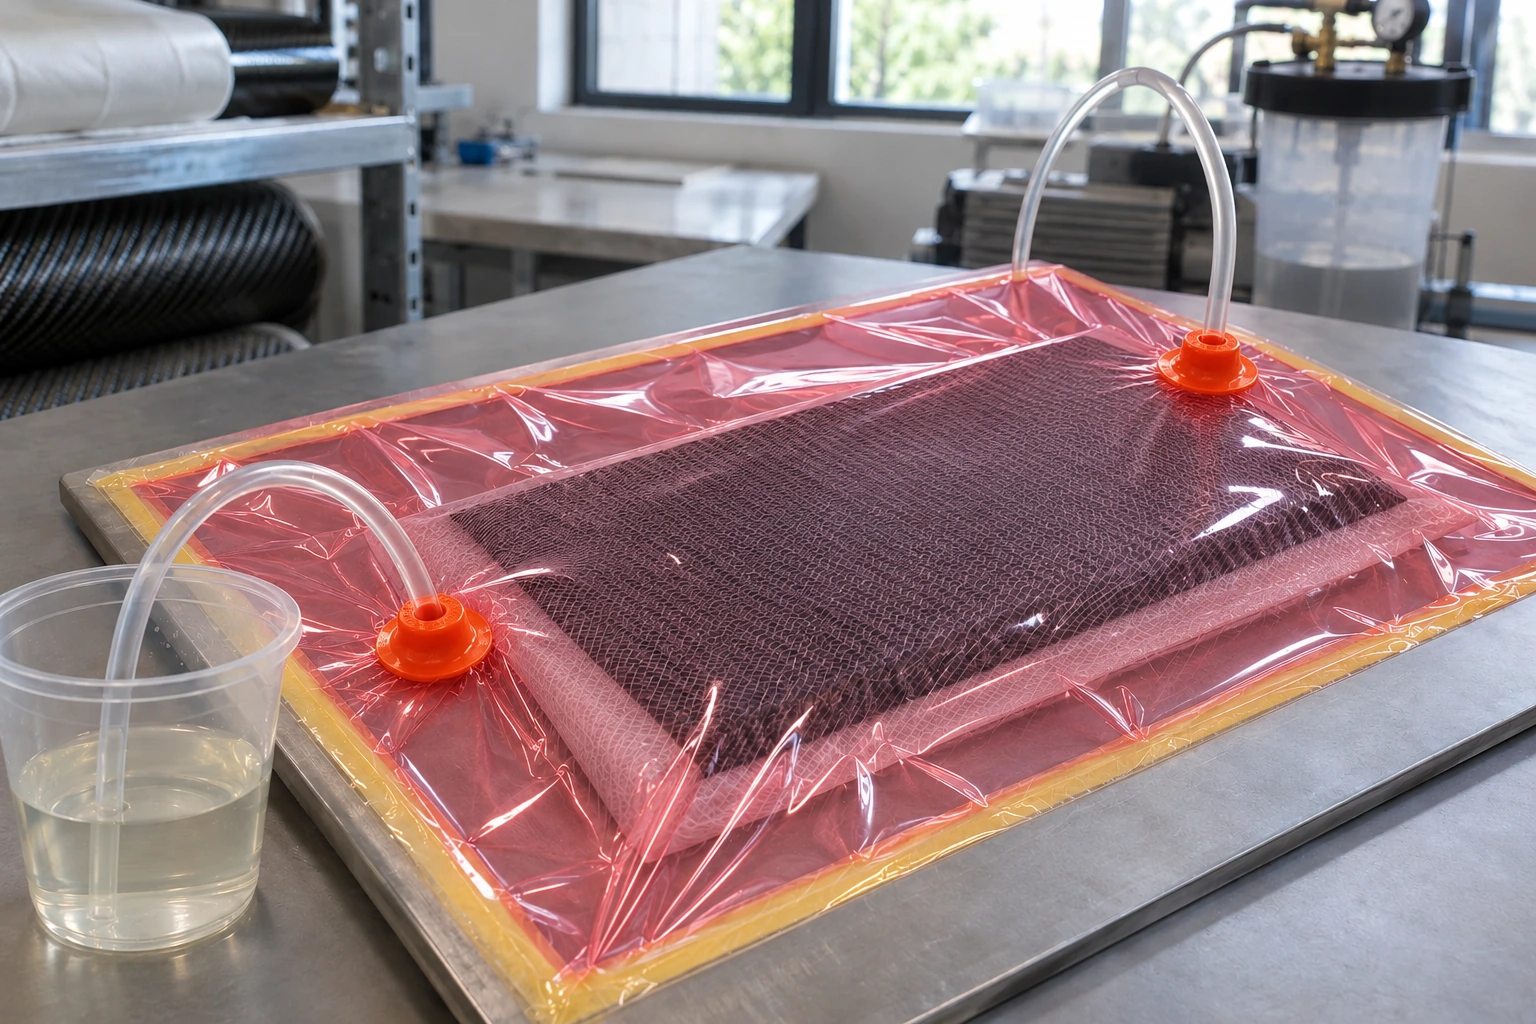
Resinas para infusión e inyección de piezas de composite, con alternativas por proceso y condiciones de servicio.
11 materiales · Ver aplicación
Materiales de colada para fabricar prototipos y piezas rígidas, distinguiendo mezcla manual y colada al vacío.
2 materiales · Ver aplicaciónCuéntanos el proceso, los materiales y las condiciones de trabajo.
