Usamos cookies próprios e de terceiros para coletar informações para melhorar nossos serviços e para análise dos seus hábitos de navegação. Se continuar navegando, isso implica a aceitação da instalação dos mesmos. Você pode configurar seu navegador para impedir sua instalação.
Cookies necesarias
Always active
Cookies used
Cookies funcionales
Cookies used
Cookies de rendimiento
Cookies used
Cookies dirigidas
Cookies used
Informa-se ao usuário que ele tem a possibilidade de configurar seu navegador de modo que seja informado sobre o recebimento de cookies, podendo, se assim desejar, impedir que sejam instalados em seu disco rígido.
A seguir, fornecemos os links de vários navegadores, através dos quais você pode realizar essa configuração:
Para comprar resina para infusão ou injeção, define o tamanho da peça, o reforço, o percurso do fluxo e os meios de cura disponíveis. As alternativas seguintes distinguem-se pelo processo, comportamento térmico e requisitos da peça.
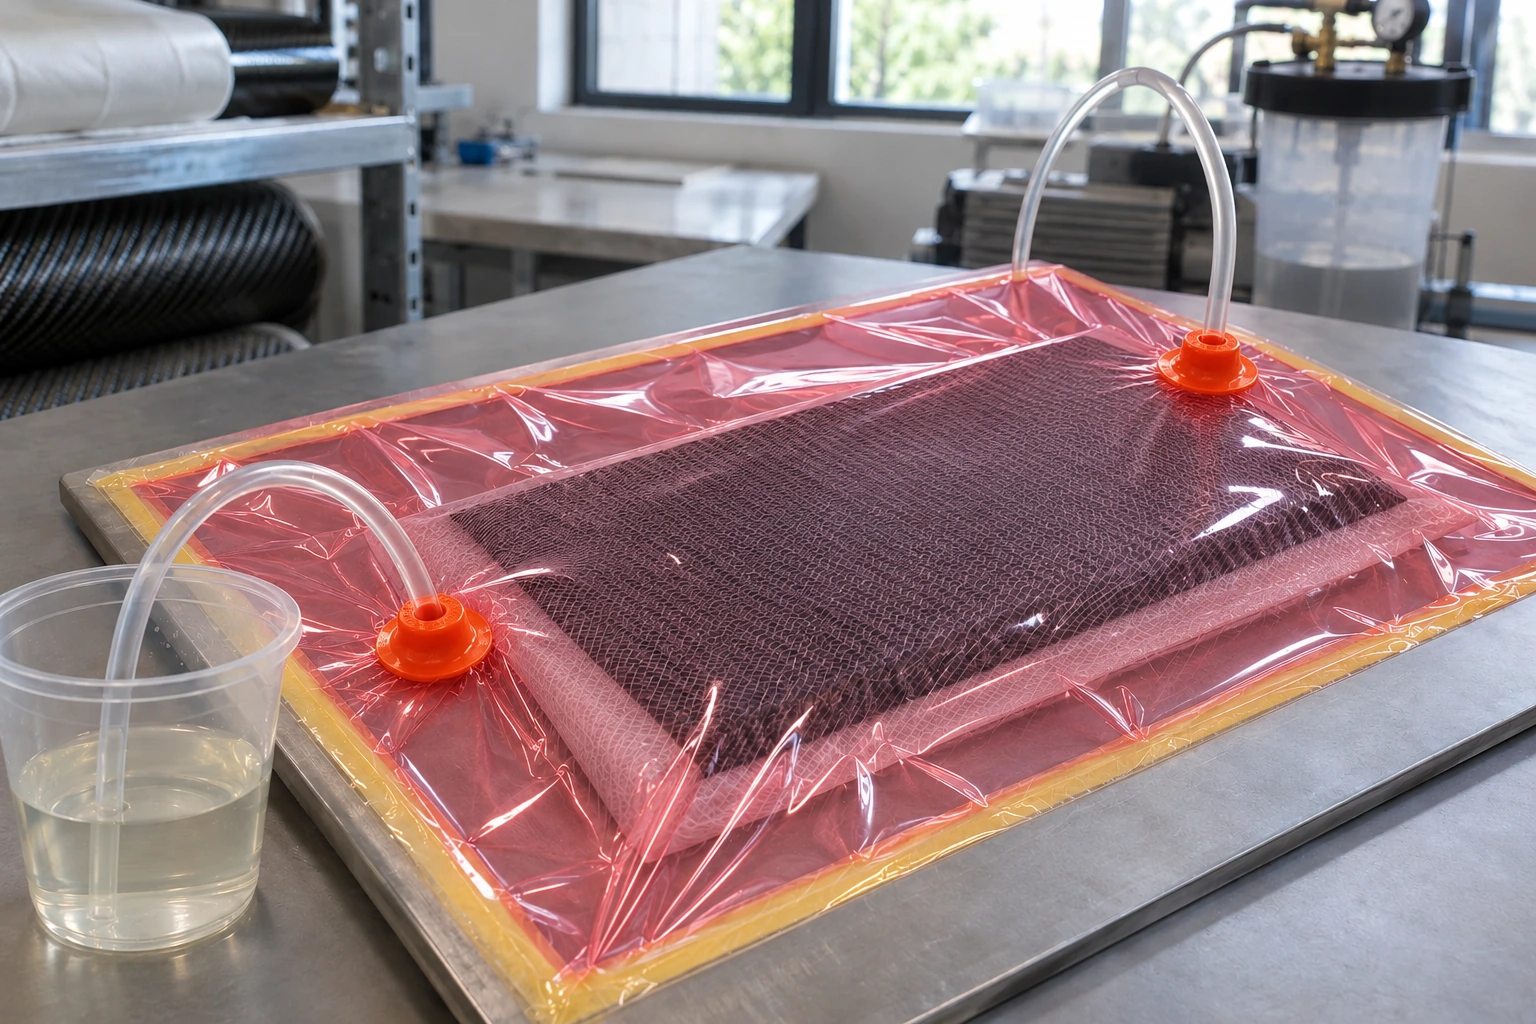
Define se vais preencher por vácuo ou por injeção em molde fechado. O equipamento, a viscosidade e a estratégia de enchimento devem corresponder ao processo da resina escolhida.
02
Tempo de enchimento
Dimensiona o processo tendo em conta o tamanho, a temperatura e a reatividade do sistema escolhido.
03
Preparação do processo
O saco, a estanquidade, a disposição dos consumíveis e a estratégia de fluxo devem ser validados para a peça.
O que comprar para este projeto
Materiais selecionados
Compara a função e as condições de utilização. Consulta os formatos e as opções em cada produto.
01
Infusão e injeção de peças
Sistemas para impregnar reforços em molde fechado; compara o processo e a cura de cada referência.
Epóxi · sistema 1050 / 1053S
Resoltech 1050
Resina 1050 para processos de infusão. O sistema 1050 / 1053S é especialmente recomendado para esta técnica.
Antes de escolher
Calcula o tempo necessário para completar a impregnação de toda a peça antes de a resina gelificar. A temperatura da oficina afeta tanto a fluidez como o tempo disponível; trabalha nas condições da ficha.
Crystic U904LVK30 Resina de poliéster para RTM Light & infusão
Resina U904 LVK na variante K30 para processos de infusão e RTM ligeiro.
Antes de escolher
Verifica se o tempo de gel permite preencher a tua peça: a temperatura e a catalisação alteram-no. Prevê também a pós-cura se necessitares do melhor desempenho térmico e estabilidade dimensional.
Resoltech 1800 para infundir ou injetar grandes estruturas marinhas, pás eólicas e outras peças de compósito.
Antes de escolher
Distribui a resina com uma malha externa de infusão ou com núcleos permeáveis ou ranhurados e perfurados, consoante a peça. Mantém os reforços secos e controla a temperatura. Necessita de cura térmica antes da desmoldagem e de pós-cura para atingir o desempenho final.
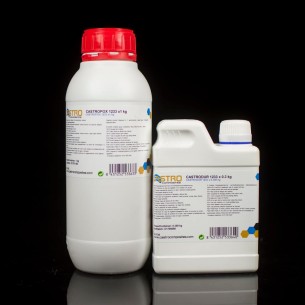
Resina epóxi Castropox 1233 para infusão e injeção
Castropox 1233 para processos RTM e SCRIMP em peças dos setores automóvel, náutico, da energia eólica e do material desportivo.
Antes de escolher
Necessitas de meios para realizar uma cura térmica, com um ciclo de referência de 6 horas a 70 °C. Verifica se a impregnação completa da peça cabe no tempo de trabalho à temperatura real da oficina.
Recapoli 955 INF-G Resina de poliéster DCPD para infusão a vácuo
Resina de baixa viscosidade para fabricar peças compósitas por injeção, como componentes de embarcações, carroçarias, depósitos e silos.
Antes de escolher
Esta alternativa corresponde à injeção em molde fechado. Se a tua montagem funcionar por infusão a vácuo, verifica os requisitos desse processo e a documentação da variante INF-G antes de transpor os parâmetros da ficha de injeção.
Resoltech 1080S Resina epóxi de laminação e infusão
Resoltech 1080S para fabricar peças de compósito rígidas e leves por infusão ou injeção, com reforços de vidro, carbono, aramida ou basalto.
Antes de escolher
Organiza o fluxo para completar a impregnação dentro do tempo de trabalho disponível. Permite desmoldar após a cura à temperatura ambiente; o desempenho térmico e mecânico máximo da ficha exige pós-cura.
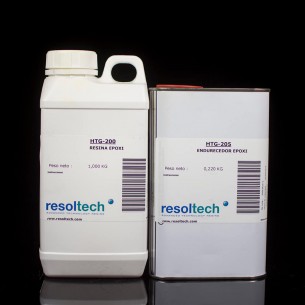
Resoltech HTG200/205 Resina epóxi de alta Tg para infusão
HTG200/205 para infundir peças estruturais e ferramentas que necessitam de elevado desempenho térmico.
Antes de escolher
Trabalha em molde fechado e evita a humidade: este sistema não é recomendado para laminação manual nem enrolamento. O desempenho de alta temperatura exige a pós-cura escalonada da ficha.
Resoltech HTG160/165 Resina epóxi de alta Tg para infusão
HTG160/165 para fabricar peças estruturais e ferramentas por infusão ou injeção quando é necessária elevada resistência térmica.
Antes de escolher
Utiliza-o em molde fechado e controla a humidade. A laminação manual e o enrolamento não são processos recomendados; planeia a pós-cura antes de o escolheres para uma peça de grande dimensão.
Resinas com carga para um sistema de reforço e acabamento definido.
Uretano-acrílica com ATH · infusão e RTM
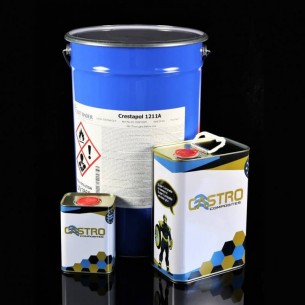
Crestapol® 1211A Resina de elevada resistência ao fogo
Crestapol 1211A para peças de transportes e construção com requisitos de fogo, fumo e toxicidade, fabricadas por infusão ou RTM.
Antes de escolher
Utiliza reforços adequados ao fluxo de uma resina com carga e verifica o sistema completo de resina, reforço e acabamento face ao requisito do projeto. A pós-cura melhora o desempenho ignífugo final.
Crestafire® P1-3001PA Resina ignífuga para laminação manual
Crestafire P1-3001PA para fabricar laminados com requisitos de fogo e fumo no setor ferroviário, nos transportes públicos e na construção.
Antes de escolher
Para o sistema de referência com gelcoat GCS1001E PA, valida o laminado completo: reforço, espessura, acabamento e cura. A classificação de fogo não se transfere para qualquer peça. Este gelcoat aplica-se a pistola e está previsto para pintura posterior.
Crestafire GCS1001E PA: Gelcoat a pistola para o sistema de referência de fogo e fumo com P1-3001PA. A peça completa e o seu acabamento devem ser validados.
 Cookie preferences


 Español
 Français
 Deutsch
 Italiano
 English