Wir verwenden eigene und Drittanbieter-Cookies, um Informationen zu sammeln, die unsere Dienstleistungen verbessern und Ihre Surf-Gewohnheiten analysieren. Wenn Sie weiterhin browsen, gilt dies als Akzeptanz der Installation dieser Cookies. Sie können Ihren Browser so konfigurieren, dass die Installation verhindert wird.
Required cookies
Immer aktiv
These cookies are strictly necessary for the operation of the site, you can disable them by changing the settings of your browser but you will not be able to use the site normally.
Verwendete Cookies
Functional cookies
These cookies provide necessary information to applications of the website itself or integrated by third parties, if you disable them you may find some problems in the operation of the page.
Verwendete Cookies
Performance cookies
These cookies are used to analyze the traffic and behavior of customers on the site, help us understand and understand how you interact with the site in order to improve performance.
Verwendete Cookies
Guided cookies
These cookies can be from the site itself or from third parties, they help us to create a profile of your interests and to offer you advertising aimed at your preferences and interests.
Verwendete Cookies
Benutzer werden darüber informiert, dass sie ihren Browser so konfigurieren können, dass sie über den Empfang von Cookies informiert werden, und wenn sie dies wünschen, deren Installation auf ihrer Festplatte verhindern können.
Untenstehend finden Sie die Links zu verschiedenen Browsern, über die Sie diese Konfiguration vornehmen können:
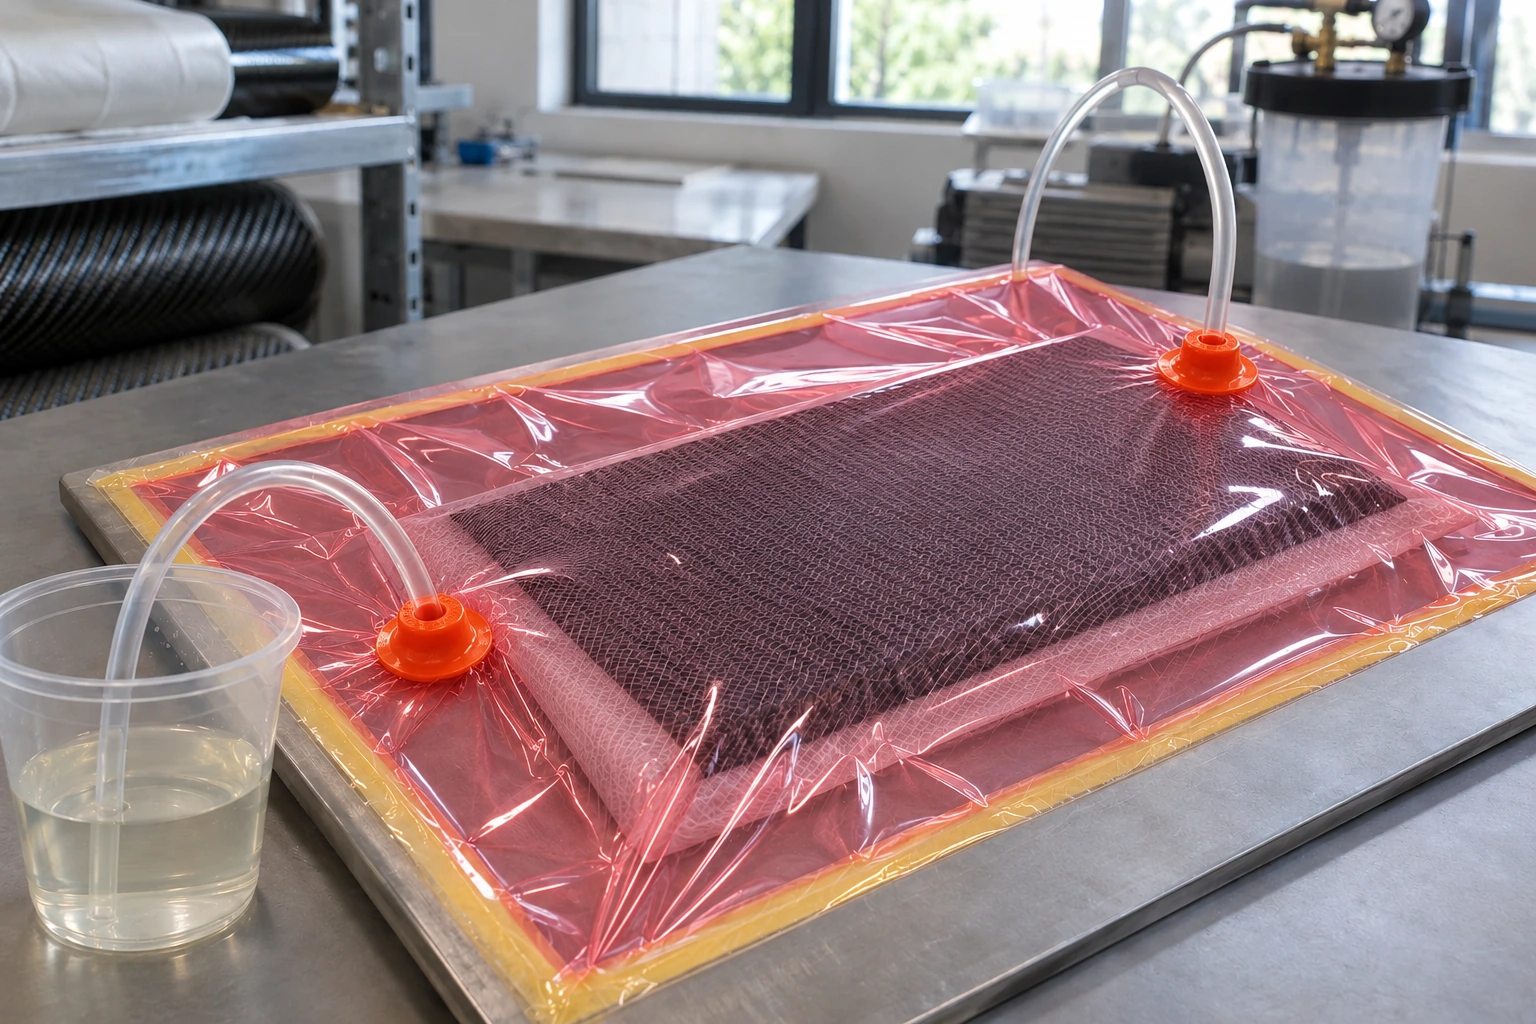
Definieren Sie beim Harzkauf für Infusion oder Injektion die Bauteilgröße, die Verstärkung, den Fließweg und die verfügbaren Aushärtungsmöglichkeiten. Die folgenden Alternativen unterscheiden sich nach Verfahren, thermischem Verhalten und Bauteilanforderungen.
Legen Sie fest, ob durch Vakuum oder durch Injektion in die geschlossene Form gefüllt wird. Ausrüstung, Viskosität und Füllstrategie müssen zum Verfahren des gewählten Harzes passen.
02
Füllzeit
Dimensionieren Sie den Prozess unter Berücksichtigung von Größe, Temperatur und Reaktivität des gewählten Systems.
03
Prozessvorbereitung
Vakuumfolie, Dichtheit, Anordnung der Verbrauchsmaterialien und Fließstrategie müssen für das Bauteil validiert werden.
Was Sie für dieses Projekt benötigen
Ausgewählte Materialien
Vergleichen Sie Funktion und Einsatzbedingungen. Formate und Optionen finden Sie auf der jeweiligen Produktseite.
01
Infusion und Injektion von Bauteilen
Systeme zum Tränken von Verstärkungen in geschlossener Form; vergleichen Sie Verfahren und Aushärtung jeder Referenz.
Epoxidharz · System 1050 / 1053S
Resoltech 1050
Harz 1050 für Infusionsverfahren. Das System 1050 / 1053S wird für diese Technik besonders empfohlen.
Vor der Auswahl
Berechnen Sie die Zeit, die zum vollständigen Tränken des gesamten Bauteils vor dem Gelieren erforderlich ist. Die Werkstatttemperatur beeinflusst sowohl die Fließfähigkeit als auch die verfügbare Zeit; halten Sie die Datenblattbedingungen ein.
Crystic U904LVK30 Polyesterharz für RTM Light & Infusion
Harz U904 LVK in der Variante K30 für Infusion und Light-RTM.
Vor der Auswahl
Prüfen Sie, ob die Gelzeit zum Füllen Ihres Bauteils ausreicht: Temperatur und Katalysierung verändern sie. Planen Sie auch eine Nachhärtung ein, wenn die besten thermischen Eigenschaften und Dimensionsstabilität benötigt werden.
Crestapol 1260 zur Herstellung von Composites durch Infusion und RTM, einschließlich Carbonfaserlaminaten.
Vor der Auswahl
Legen Sie die Verstärkung fest und prüfen Sie, ob die Ausrüstung für den erforderlichen Aushärtungszyklus vorhanden ist. Die endgültigen thermischen Eigenschaften hängen von diesem Prozess ab.
Resoltech 1800 zum Infundieren oder Injizieren großer mariner Strukturen, Rotorblätter und anderer Compositebauteile.
Vor der Auswahl
Verteilen Sie das Harz je nach Bauteil mit externer Fließhilfe oder mit durchlässigen beziehungsweise genuteten und perforierten Kernen. Halten Sie die Verstärkungen trocken und kontrollieren Sie die Temperatur. Das System benötigt thermische Aushärtung vor dem Entformen und Nachhärtung für seine endgültigen Eigenschaften.
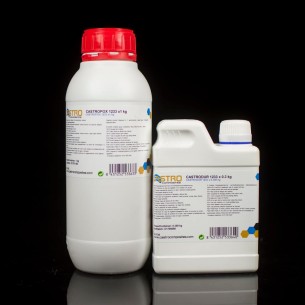
Castropox 1233 Epoxidharz für Infusion und Injektion
Castropox 1233 für RTM- und SCRIMP-Verfahren bei Bauteilen für Fahrzeugbau, Bootsbau, Windenergie und Sportgeräte.
Vor der Auswahl
Sie benötigen Ausrüstung zur thermischen Aushärtung; der Referenzzyklus beträgt 6 Stunden bei 70 °C. Prüfen Sie, ob die vollständige Bauteiltränkung innerhalb der Verarbeitungszeit bei tatsächlicher Werkstatttemperatur möglich ist.
Recapoli 955 INF-G DCPD-Polyesterharz für Vakuuminfusion
Niedrigviskoses Harz zur Herstellung von Compositebauteilen durch Injektion, etwa für Boote, Karosserien, Tanks und Silos.
Vor der Auswahl
Diese Alternative ist für Injektion in geschlossener Form vorgesehen. Wenn Ihre Anlage mit Vakuuminfusion arbeitet, prüfen Sie die Anforderungen dieses Verfahrens und die Dokumentation der Variante INF-G, bevor Sie Parameter aus dem Injektionsdatenblatt übernehmen.
Resoltech 1080S Epoxidharz zum Laminieren und für Infusion
Resoltech 1080S für steife und leichte Compositebauteile durch Infusion oder Injektion mit Glas-, Carbon-, Aramid- oder Basaltverstärkungen.
Vor der Auswahl
Organisieren Sie den Harzfluss so, dass die Tränkung innerhalb der verfügbaren Verarbeitungszeit abgeschlossen wird. Entformen nach Raumtemperaturhärtung ist möglich; die höchsten thermischen und mechanischen Datenblattwerte erfordern eine Nachhärtung.
Epoxidsysteme, die thermische Aushärtung und Nachhärtung benötigen.
Epoxidharz · Hochtemperaturinfusion
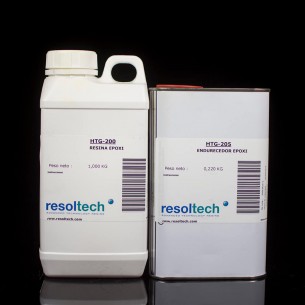
Resoltech HTG200/205 Epoxid-Infusionsharz mit hoher Tg
HTG200/205 zum Infundieren von Strukturbauteilen und Werkzeugen mit hohen thermischen Anforderungen.
Vor der Auswahl
Arbeiten Sie in geschlossener Form und vermeiden Sie Feuchtigkeit: Dieses System wird weder für Handlaminieren noch für Faserwickeln empfohlen. Die Hochtemperatureigenschaften erfordern die stufenweise Nachhärtung aus dem Datenblatt.
Resoltech HTG160/165 Epoxid-Infusionsharz mit hoher Tg
HTG160/165 für Strukturbauteile und Werkzeuge durch Infusion oder Injektion, wenn hohe Wärmebeständigkeit erforderlich ist.
Vor der Auswahl
Verwenden Sie es in geschlossener Form und kontrollieren Sie die Feuchtigkeit. Handlaminieren und Faserwickeln sind keine empfohlenen Verfahren; planen Sie die Nachhärtung, bevor Sie das System für ein großes Bauteil wählen.
Gefüllte Harze für einen definierten Aufbau aus Verstärkung und Finish.
Urethan-Acrylharz mit ATH · Infusion und RTM
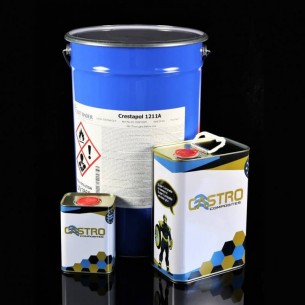
Crestapol® 1211A Harz mit hoher Feuerbeständigkeit
Crestapol 1211A für Bauteile im Transport- und Bauwesen mit Anforderungen an Brand, Rauch und Toxizität, hergestellt durch Infusion oder RTM.
Vor der Auswahl
Verwenden Sie für das Fließen eines gefüllten Harzes geeignete Verstärkungen und prüfen Sie das vollständige System aus Harz, Verstärkung und Finish gegen die Projektanforderung. Die Nachhärtung verbessert die endgültigen Brandschutzeigenschaften.
Crestafire® P1-3001PA Flammhemmendes Harz zum Handlaminieren
Crestafire P1-3001PA für Laminate mit Anforderungen an Brand- und Rauchverhalten im Schienenverkehr, öffentlichen Verkehr und Bauwesen.
Vor der Auswahl
Validieren Sie beim Referenzsystem mit Gelcoat GCS1001E PA das gesamte Laminat: Verstärkung, Dicke, Finish und Aushärtung. Die Brandklassifizierung ist nicht auf beliebige Bauteile übertragbar. Dieses Gelcoat wird gespritzt und ist für eine anschließende Lackierung vorgesehen.
Crestafire GCS1001E PA: Gelcoat zum Spritzauftrag für das Referenzsystem zu Brand- und Rauchverhalten mit P1-3001PA. Das vollständige Bauteil und seine Oberfläche müssen validiert werden.
 Cookie-Präferenzen


 Español
 Français
 Italiano
 Português
 English