Nous utilisons des cookies propres et de tiers pour collecter des informations afin d'améliorer nos services et analyser vos habitudes de navigation. Si vous continuez à naviguer, cela suppose l'acceptation de l'installation de ceux-ci. Vous pouvez configurer votre navigateur pour empêcher leur installation.
Cookies nécessaires
Toujours actif
Ces cookies sont strictement nécessaires au fonctionnement du site, vous pouvez les désactiver en modifiant les paramètres de votre navigateur mais vous ne pourrez pas utiliser le site normalement.
Cookies utilisés
Cookies fonctionnels
Ces cookies fournissent les informations nécessaires aux applications du site lui-même ou intégrées par des tiers, si vous les désactivez, vous pouvez rencontrer des problèmes dans le fonctionnement de la page.
Cookies utilisés
Cookies de performance
Ces cookies sont utilisés pour analyser le trafic et le comportement des clients sur le site, nous aider à comprendre et comprendre comment vous interagissez avec le site afin d'améliorer les performances.
Cookies utilisés
Cookies guidés
Ces cookies peuvent provenir du site lui-même ou de tiers, ils nous aident à créer un profil de vos intérêts et à vous proposer de la publicité en fonction de vos préférences et intérêts.
Cookies utilisés
Les utilisateurs sont informés qu'ils ont la possibilité de configurer leur navigateur de manière à être alertés de la réception de cookies, et s'ils le souhaitent, d'empêcher leur installation sur leur disque dur.
Ci-dessous, nous vous fournissons les liens vers différents navigateurs, via lesquels vous pouvez effectuer cette configuration :
Composites et nautisme / Résine + procédé sous vide
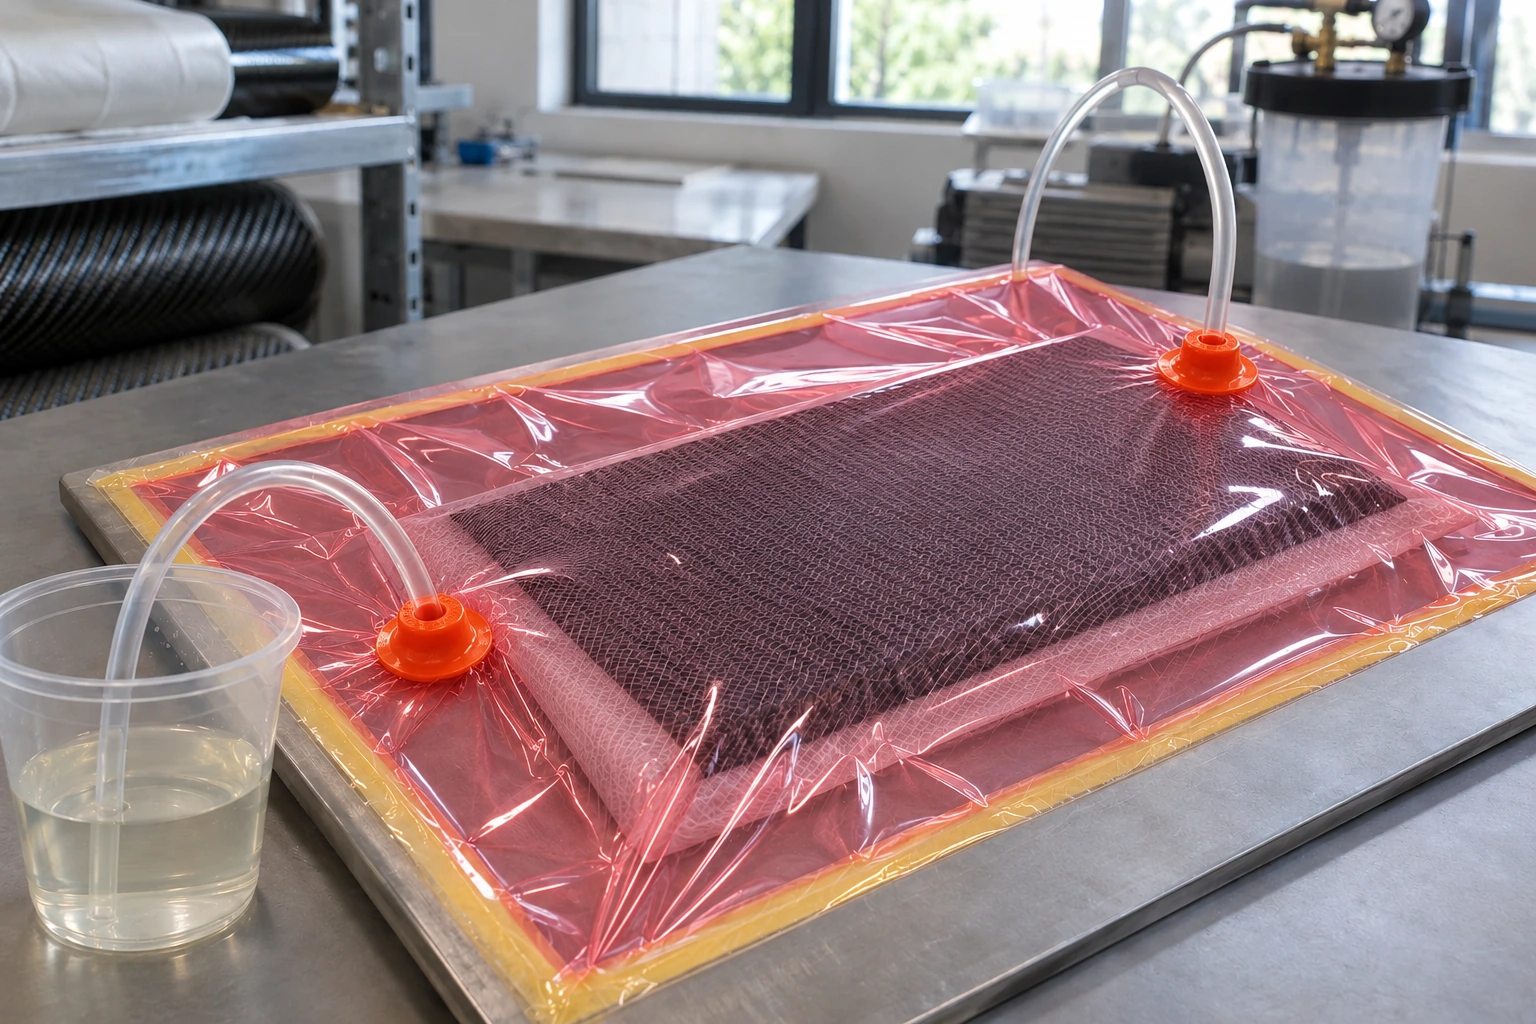
Infusion de résine
Pour acheter une résine d’infusion ou d’injection, définissez la taille de la pièce, le renfort, le chemin d’écoulement et les moyens de durcissement disponibles. Les solutions suivantes se distinguent par le procédé, le comportement thermique et les exigences de la pièce.
Définissez si le remplissage se fera sous vide ou par injection en moule fermé. L’équipement, la viscosité et la stratégie de remplissage doivent correspondre au procédé de la résine choisie.
02
Temps de remplissage
Dimensionnez le procédé en tenant compte de la taille, de la température et de la réactivité du système choisi.
03
Préparation du procédé
La bâche, l’étanchéité, la disposition des consommables et la stratégie d’écoulement doivent être validées pour la pièce.
Que choisir pour ce projet
Matériaux sélectionnés
Comparez leur fonction et les conditions d’utilisation. Consultez les formats et les options sur chaque fiche produit.
01
Infusion et injection de pièces
Systèmes pour imprégner les renforts en moule fermé ; comparez le procédé et le durcissement de chaque référence.
Époxy · système 1050 / 1053S
Resoltech 1050
Résine 1050 pour les procédés d’infusion. Le système 1050 / 1053S est particulièrement recommandé pour cette technique.
Avant de choisir
Calculez le temps nécessaire pour achever l’imprégnation de toute la pièce avant la gélification de la résine. La température de l’atelier influence à la fois la fluidité et le temps disponible ; travaillez dans les conditions de la fiche.
Crystic U904LVK30 Résine polyester pour RTM léger et infusion
Résine U904 LVK dans sa variante K30 pour les procédés d’infusion et de RTM léger.
Avant de choisir
Vérifiez que le temps de gel permet le remplissage de votre pièce : la température et la catalyse le modifient. Prévoyez aussi une post-cuisson si vous souhaitez les meilleures performances thermiques et la stabilité dimensionnelle.
Crestapol 1260 Résine uréthane-acrylique à haute ténacité
Crestapol 1260 pour fabriquer des composites par infusion et RTM, y compris des stratifiés en fibre de carbone.
Avant de choisir
Définissez le renfort et vérifiez que vous disposez des moyens nécessaires au cycle de durcissement. Les performances thermiques finales dépendent de ce procédé.
Resoltech 1800 pour l’infusion ou l’injection de grandes structures marines, de pales éoliennes et d’autres pièces composites.
Avant de choisir
Distribuez la résine à l’aide d’un filet d’infusion externe ou d’âmes perméables ou rainurées et perforées, selon la pièce. Gardez les renforts secs et contrôlez la température. Un durcissement thermique avant démoulage et une post-cuisson sont nécessaires pour atteindre les performances finales.
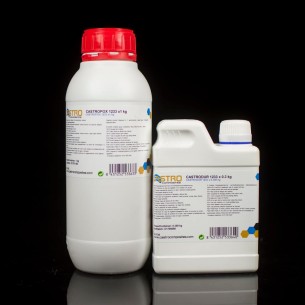
Résine époxy Castropox 1233 pour infusion et injection
Castropox 1233 pour les procédés RTM et SCRIMP appliqués aux pièces automobiles, nautiques, éoliennes et aux équipements sportifs.
Avant de choisir
Vous devez disposer de moyens de durcissement thermique, avec un cycle de référence de 6 heures à 70 °C. Vérifiez que l’imprégnation complète de la pièce peut être réalisée dans le temps de travail disponible à la température réelle de l’atelier.
Recapoli 955 INF-G Résine polyester DCPD pour infusion sous vide
Résine de faible viscosité pour fabriquer par injection des pièces composites, telles que des composants de bateaux, de carrosseries, de réservoirs et de silos.
Avant de choisir
Cette solution correspond à l’injection en moule fermé. Si votre installation fonctionne par infusion sous vide, vérifiez les exigences de ce procédé et la documentation de la variante INF-G avant de reprendre les paramètres de la fiche d’injection.
Resoltech 1080S Résine époxy de stratification et d’infusion
Resoltech 1080S pour fabriquer des pièces composites rigides et légères par infusion ou injection, avec des renforts en verre, carbone, aramide ou basalte.
Avant de choisir
Organisez l’écoulement pour achever l’imprégnation dans le temps de travail disponible. Permet le démoulage après durcissement à température ambiante ; les performances thermiques et mécaniques maximales de la fiche exigent une post-cuisson.
Époxys nécessitant un durcissement et une post-cuisson thermiques.
Époxy · infusion haute température
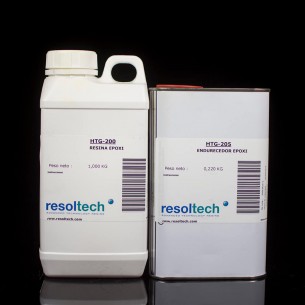
Resoltech HTG200/205 Résine époxy à Tg élevée pour infusion
HTG200/205 pour l’infusion de pièces structurelles et d’outillages exigeant de hautes performances thermiques.
Avant de choisir
Travaillez en moule fermé et évitez l’humidité : ce système n’est recommandé ni pour la stratification manuelle ni pour l’enroulement. Les performances à haute température nécessitent la post-cuisson par paliers indiquée dans la fiche.
Resoltech HTG160/165 Résine époxy à Tg élevée pour infusion
HTG160/165 pour fabriquer des pièces structurelles et des outillages par infusion ou injection lorsqu’une résistance thermique élevée est nécessaire.
Avant de choisir
Utilisez-le en moule fermé et contrôlez l’humidité. La stratification manuelle et l’enroulement ne sont pas des procédés recommandés ; planifiez la post-cuisson avant de le choisir pour une grande pièce.
Pièces soumises à des exigences de feu et de fumée
Résines chargées pour un système de renfort et de finition défini.
Uréthane-acrylique chargée ATH · infusion et RTM
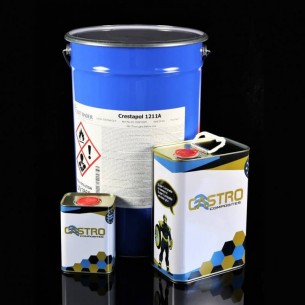
Crestapol® 1211A Résine à haute résistance au feu
Crestapol 1211A pour des pièces de transport et de construction soumises à des exigences de feu, de fumée et de toxicité, fabriquées par infusion ou RTM.
Avant de choisir
Utilisez des renforts adaptés à l’écoulement d’une résine chargée et vérifiez le système complet de résine, renfort et finition au regard des exigences du projet. La post-cuisson améliore les performances finales de résistance au feu.
Crestafire® P1-3001PA Résine ignifuge de stratification manuelle
Crestafire P1-3001PA pour fabriquer des stratifiés soumis à des exigences de feu et de fumée dans le ferroviaire, les transports publics et la construction.
Avant de choisir
Pour le système de référence avec le gelcoat GCS1001E PA, validez le stratifié complet : renfort, épaisseur, finition et durcissement. Le classement au feu ne se transfère pas à n’importe quelle pièce. Ce gelcoat s’applique au pistolet et est destiné à être peint ensuite.
Crestafire GCS1001E PA: Gelcoat au pistolet pour le système de référence feu et fumée avec P1-3001PA. La pièce complète et sa finition doivent être validées.
 Préférences sur les cookies


 Español
 Deutsch
 Italiano
 Português
 English