 Preferencias sobre cookies


 Français
 Deutsch
 Italiano
 Português
 English
Carrito
Infusión o inyección
Define si llenarás mediante vacío o mediante inyección en molde cerrado. El equipo, la viscosidad y la estrategia de llenado deben corresponder al proceso de la resina elegida.
Composites y náutica / Resina + proceso de vacío
Para comprar resina para infusión o inyección, define el tamaño de la pieza, el refuerzo, el recorrido del flujo y los medios de curado disponibles. Las alternativas siguientes se distinguen por proceso, comportamiento térmico y requisitos de la pieza.
Ver materiales seleccionados ↓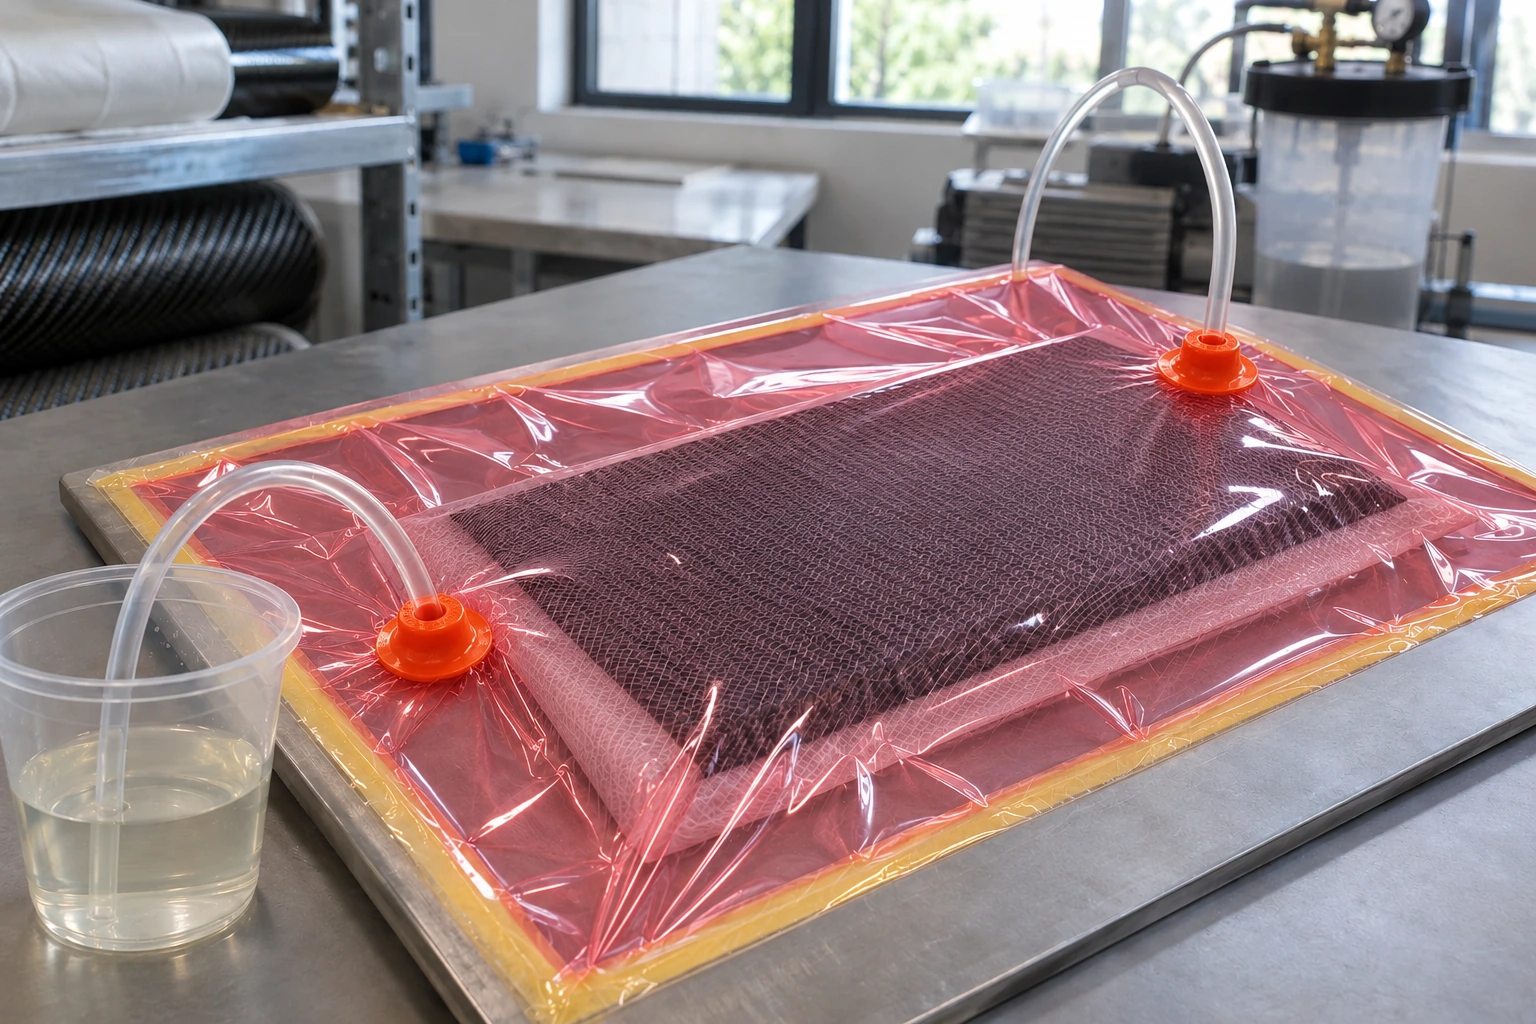
Antes de comprar
Define si llenarás mediante vacío o mediante inyección en molde cerrado. El equipo, la viscosidad y la estrategia de llenado deben corresponder al proceso de la resina elegida.
Dimensiona el proceso teniendo en cuenta tamaño, temperatura y reactividad del sistema elegido.
Bolsa, estanqueidad, disposición de consumibles y estrategia de flujo deben validarse para la pieza.
Qué comprar para este proyecto
Compara la función y las condiciones.
Consulta tamaños y opciones en cada producto.
Sistemas para impregnar refuerzos en molde cerrado; compara el proceso y el curado de cada referencia.
Epoxi · sistema 1050 / 1053S
Resina 1050 para procesos de infusión. El sistema 1050 / 1053S está especialmente recomendado para esta técnica.
Calcula el tiempo necesario para completar la impregnación de toda la pieza antes de que la resina gelifique. La temperatura del taller afecta tanto a la fluidez como al tiempo disponible; trabaja con las condiciones de la ficha.
Poliéster · infusión y RTM ligero
Resina U904 LVK en su variante K30 para procesos de infusión y RTM ligero.
Comprueba que el tiempo de gel permite llenar tu pieza: la temperatura y la catalización lo modifican. Prevé también el poscurado si necesitas las mejores prestaciones térmicas y estabilidad dimensional.

Uretano-acrílica · infusión y RTM
Crestapol 1260 para fabricar composites por infusión y RTM, incluidos laminados con fibra de carbono.
Define el refuerzo y comprueba que dispones de medios para realizar el ciclo de curado necesario. Las prestaciones térmicas finales dependen de ese proceso.
Epoxi · piezas grandes y estructuras
Resoltech 1800 para infusionar o inyectar grandes estructuras marinas, palas eólicas y otras piezas de composite.
Distribuye la resina con una malla externa de infusión o con núcleos permeables o acanalados y perforados, según la pieza. Mantén secos los refuerzos y controla la temperatura. Necesita curado térmico antes de desmoldear y poscurado para alcanzar sus prestaciones finales.
Epoxi · RTM e infusión al vacío
Castropox 1233 para procesos RTM y SCRIMP en piezas de automoción, náutica, energía eólica y material deportivo.
Necesitas medios para realizar un curado térmico, con un ciclo de referencia de 6 horas a 70 °C. Comprueba que la impregnación completa de la pieza cabe en el tiempo de trabajo a la temperatura real del taller.
Poliéster DCPD · inyección RTM
Resina de baja viscosidad para fabricar piezas composite mediante inyección, como componentes de embarcaciones, carrocerías, depósitos y silos.
Esta alternativa corresponde a inyección en molde cerrado. Si tu montaje funciona por infusión al vacío, comprueba los requisitos de ese proceso y la documentación de la variante INF-G antes de trasladar los parámetros de la ficha de inyección.

Epoxi · infusión de piezas rígidas y ligeras
Resoltech 1080S para fabricar piezas de composite rígidas y ligeras por infusión o inyección, con refuerzos de vidrio, carbono, aramida o basalto.
Organiza el flujo para completar la impregnación dentro del tiempo de trabajo disponible. Permite desmoldear tras el curado a temperatura ambiente; las máximas prestaciones térmicas y mecánicas de la ficha requieren poscurado.
Epoxis que requieren curado y poscurado térmico.
Epoxi · infusión de alta temperatura
HTG200/205 para infusionar piezas estructurales y utillajes que necesitan elevadas prestaciones térmicas.
Trabaja en molde cerrado y evita la humedad: este sistema no se recomienda para laminación manual ni enrollamiento. Las prestaciones de alta temperatura requieren el poscurado escalonado de la ficha.

Epoxi · infusión con poscurado térmico
HTG160/165 para fabricar piezas estructurales y utillajes por infusión o inyección cuando se necesita resistencia térmica elevada.
Utilízalo en molde cerrado y controla la humedad. La laminación manual y el enrollamiento no son procesos recomendados; planifica el poscurado antes de elegirlo para una pieza de gran tamaño.
Resinas cargadas para un sistema de refuerzo y acabado definido.
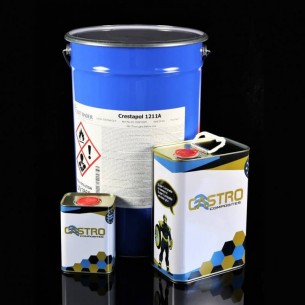
Uretano-acrílica con ATH · infusión y RTM
Crestapol 1211A para piezas de transporte y construcción con requisitos de fuego, humo y toxicidad, fabricadas por infusión o RTM.
Utiliza refuerzos adecuados para el flujo de una resina cargada y comprueba el sistema completo de resina, refuerzo y acabado frente al requisito del proyecto. El poscurado mejora las prestaciones ignífugas finales.
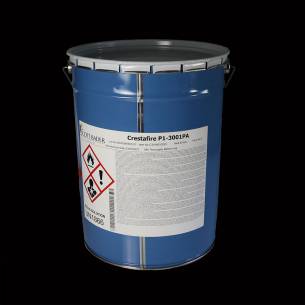
Poliéster con ATH · infusión y RTM
Crestafire P1-3001PA para fabricar laminados con requisitos de fuego y humo en ferrocarril, transporte público y construcción.
Para el sistema de referencia con gelcoat GCS1001E PA, valida el laminado completo: refuerzo, espesor, acabado y curado. La clasificación de fuego no se transfiere a cualquier pieza. Este gelcoat se aplica a pistola y está previsto para pintarlo después.
Crestafire GCS1001E PA: Gelcoat a pistola para el sistema de referencia de fuego y humo con P1-3001PA. La pieza completa y su acabado deben validarse.
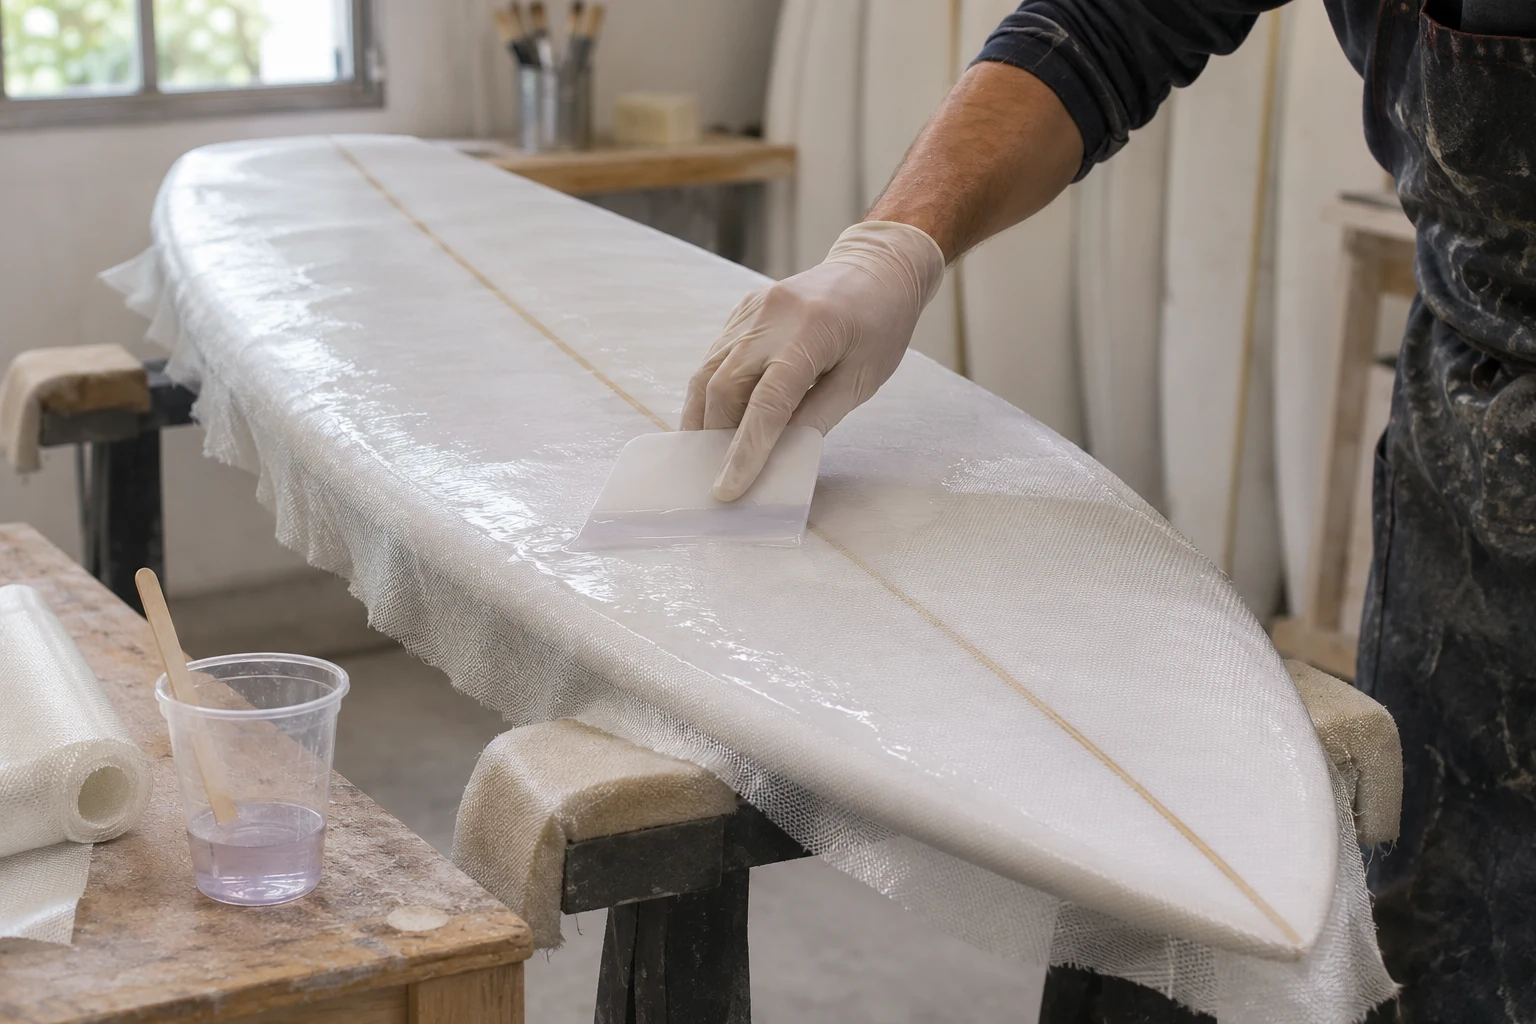
Resinas para laminar tablas con fibra y conservar un acabado transparente sobre el núcleo.
2 materiales · Ver aplicación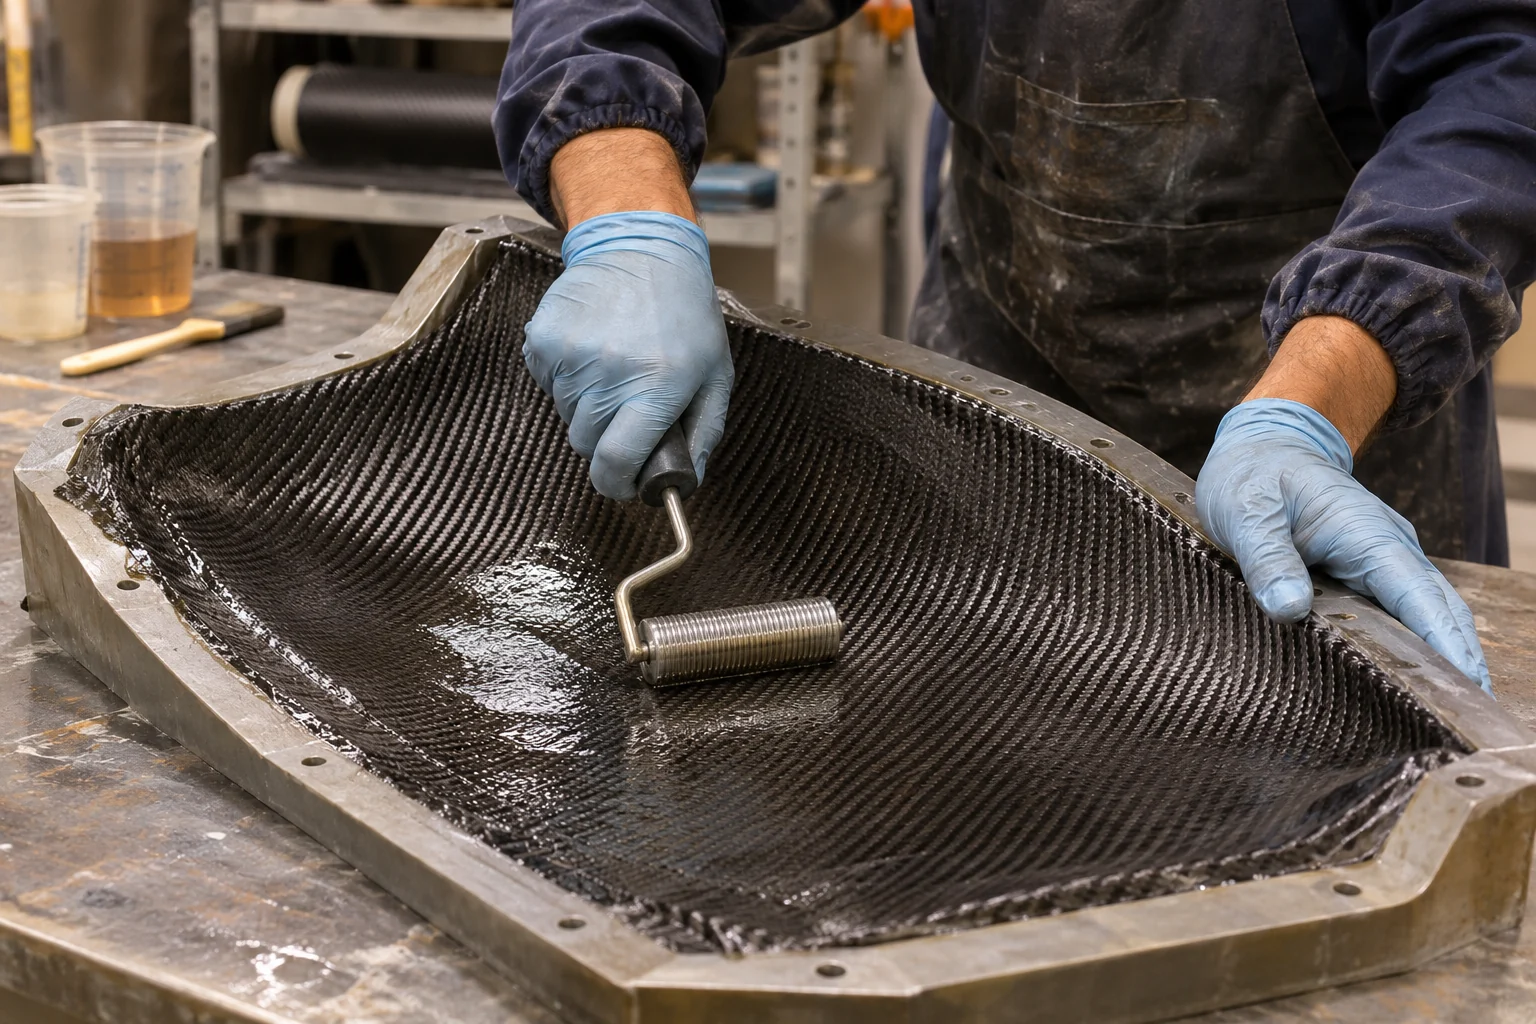
Resinas epoxi, poliéster y viniléster para fabricar piezas con fibra por laminación manual o proyección.
17 materiales · Ver aplicación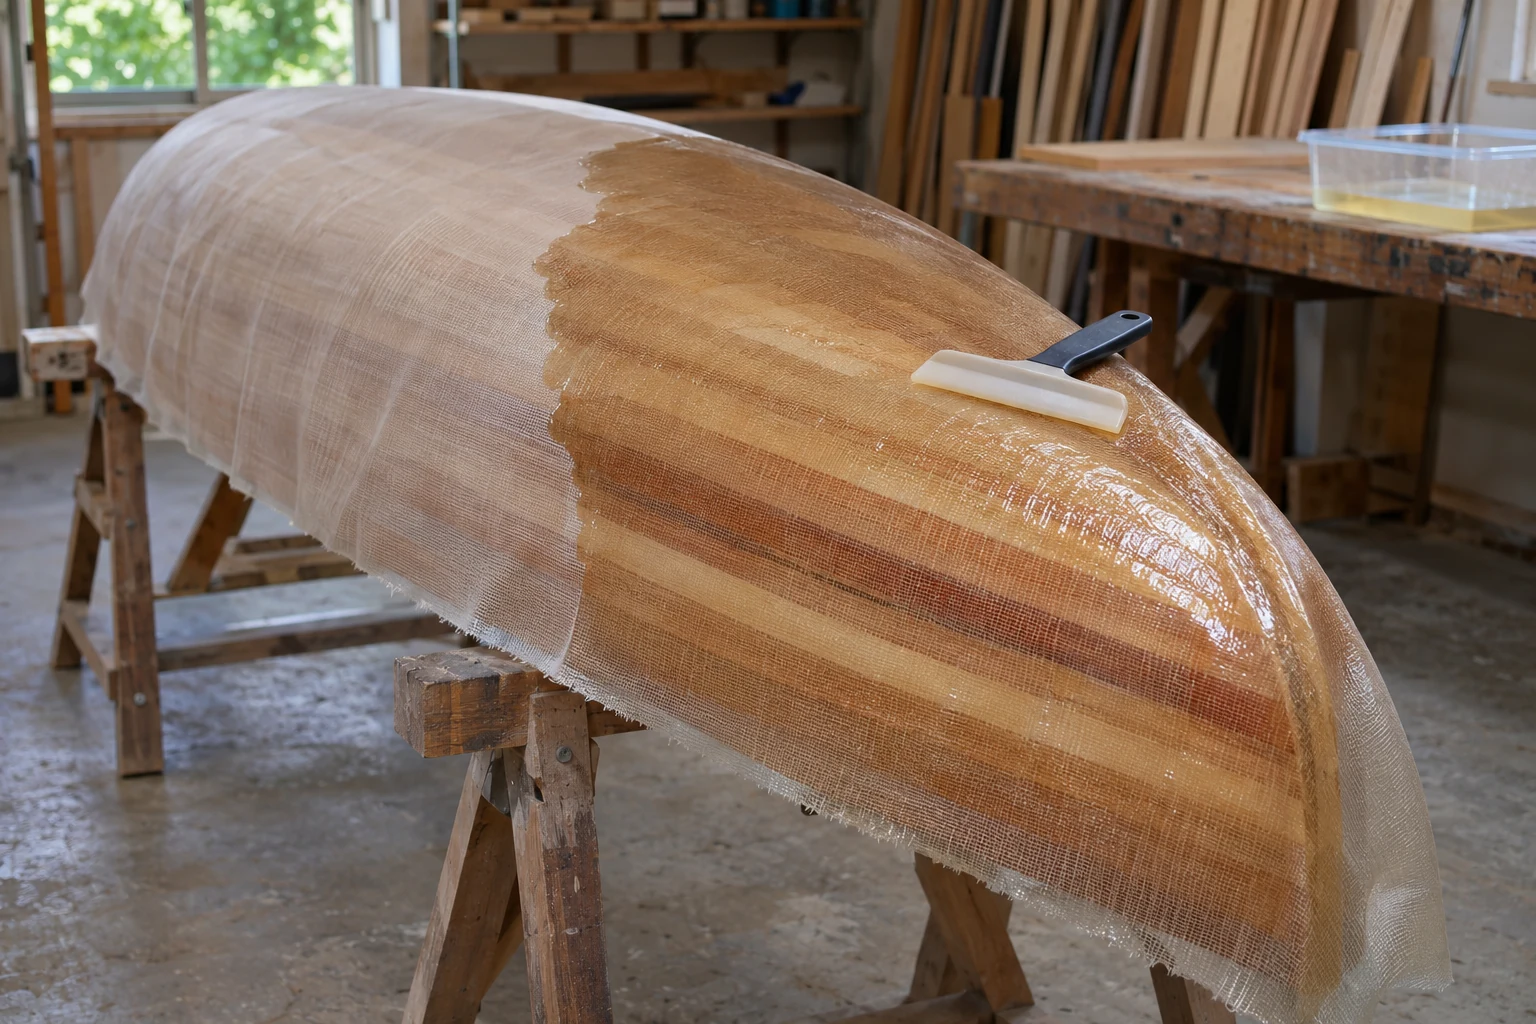
Sistemas epoxi para laminar, recubrir y unir madera, con el refuerzo y las cargas adecuados.
3 materiales · Ver aplicaciónCuéntanos el proceso, los materiales y las condiciones de trabajo.
