 Cookie-Präferenzen


 Español
 Français
 Italiano
 Português
 English
Warenkorb
Bauteil und Umgebungsbelastung
Unterscheiden Sie Rumpf, Deck und Hilfskomponente: Belastungen und Wasserkontakt verändern die Anforderungen an das Laminat.
Composites und Bootsbau / Rümpfe · Bauteile · maritime Strukturen
Legen Sie vor dem Kauf von Werkstoffen für ein Boot oder ein maritimes Bauteil das Laminierverfahren, die Wasserbelastung und die erwarteten Lasten fest. Unterscheiden Sie Oberfläche, erste Schicht und Struktur; die folgenden Optionen erfüllen unterschiedliche Funktionen und müssen ein kompatibles System bilden.
Ausgewählte Materialien ansehen ↓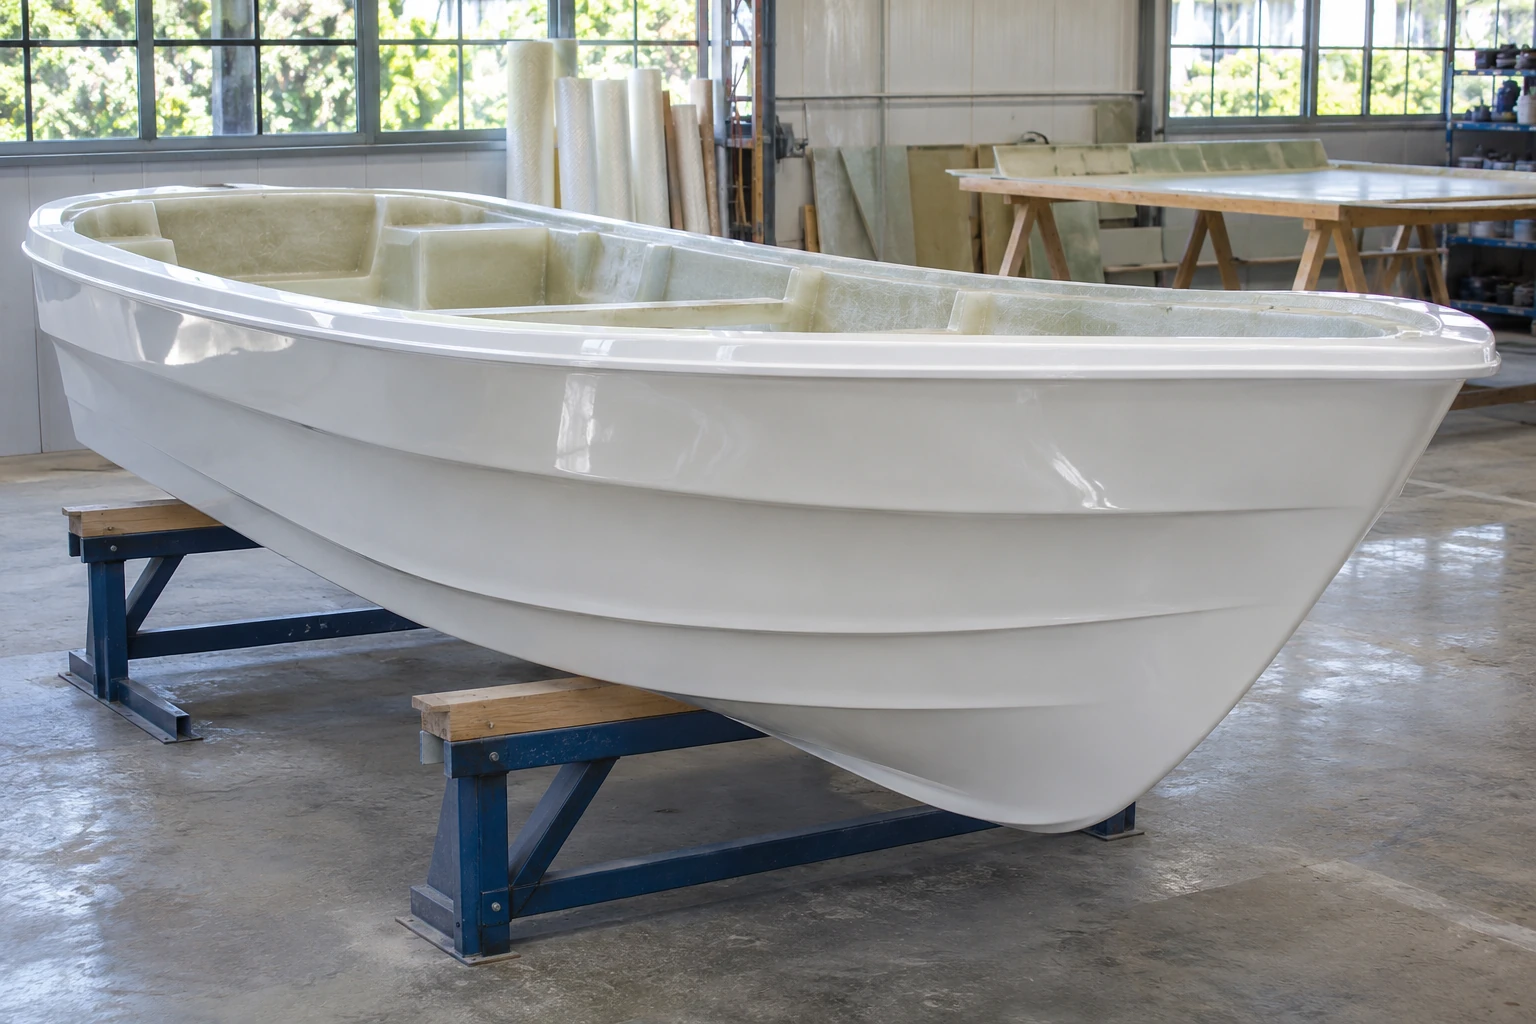
Vor dem Kauf
Unterscheiden Sie Rumpf, Deck und Hilfskomponente: Belastungen und Wasserkontakt verändern die Anforderungen an das Laminat.
Das Harz tränkt die Verstärkung. Gelcoat, Verbindungen und weitere Schichten müssen zur Struktur und zum Herstellungsverfahren passen.
Wasserbeständigkeit und mechanische Eigenschaften hängen von der Aushärtung ab. Wenn das Projekt eine schiffbauliche Abnahme erfordert, prüfen Sie die Zulassung des verwendeten Systems.
Was Sie für dieses Projekt benötigen
Vergleichen Sie Funktion und Einsatzbedingungen.
Formate und Optionen finden Sie auf der jeweiligen Produktseite.
Gelcoat wird vor Beginn des Laminierens auf die Form aufgetragen.
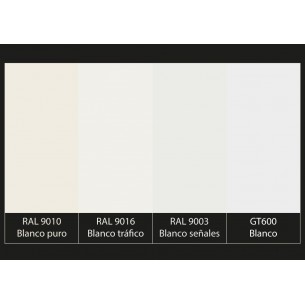
Gelcoat · Bootsbauoberfläche in der Form
Weißes Crystic GT-600 zur Ausbildung der Oberfläche von Bootsbauteilen durch Pinselauftrag auf die Form.
Tragen Sie eine gleichmäßige Schicht auf die Form auf und warten Sie den geeigneten Aushärtungsgrad ab. Die erste Laminatschicht muss innerhalb von 24 Stunden nach dem Gelcoatauftrag aufgebracht werden. Zum Beschichten eines bereits fertigen Bauteils sind die passende Formulierung und das geeignete Verfahren erforderlich.
Zwischenschicht zwischen Gelcoat und Struktur.

Skincoat · erste Laminatschicht
Crystic VE679 PA für die erste Laminatschicht im Bootsbau, um Poren und das Abzeichnen der Verstärkung zu reduzieren.
Dient als Zwischenschicht zwischen Oberfläche und restlichem Laminat. Bestimmen Sie die Verträglichkeit mit Gelcoat und Strukturharz und planen Sie die Auftragszeiten der einzelnen Schichten.
Alternativen zum Tränken der Verstärkung von Rümpfen und Bootsbauteilen.
Isophthalsäurepolyester · Bootsbau-Laminate
Crystic 489 PABTLV zur Herstellung glasfaserverstärkter Rümpfe und mariner Strukturen durch Handlaminieren oder Faserspritzen.
Planen Sie Nachhärtung ein, wenn die besten langfristigen Eigenschaften gegenüber Wasser erforderlich sind. Bestätigen Sie bei abnahmepflichtigen Booten die Bauvorschriften und die für das Projekt geltende Zulassung.
Vinylester · Bauteile für die Meeresumgebung
Vinylester ACT zur Herstellung nautischer Bauteile durch Handlaminieren oder Faserspritzen mit guter Hydrolysebeständigkeit.
Die Thixotropie hilft, das Harz auf geneigten Flächen zu halten. Dimensionieren Sie Laminat und Aushärtung für das Bauteil: Die thermischen Datenblattwerte werden nach einer Nachhärtung erreicht.
Vinylester · nautische Laminate
Crystic VE 677 PA für nautische Compositebauteile im Kontaktverfahren, durch Faserspritzen oder Faserwickeln.
Prüfen Sie zuerst das geplante Laminat. Für bestmögliche Eigenschaften und langfristige Stabilität planen Sie einen an Dicke und Einsatztemperatur angepassten Nachhärtungszyklus.
Epoxidsysteme für in geschlossenen Formen hergestellte Bootsbauteile.
Epoxid · große Strukturen durch Infusion
Resoltech 1800 zum Tränken der Verstärkungen großer maritimer Strukturen durch Infusion oder Injektion.
Sehen Sie zur Harzverteilung eine externe Fließhilfe oder durchlässige beziehungsweise genutete und perforierte Kerne vor und verwenden Sie trockene Verstärkungen. Das Bauteil benötigt vor dem Entformen eine thermische Aushärtung. Dimensionieren und validieren Sie das Laminat entsprechend seiner strukturellen Funktion.
Epoxid · Bootsbauteile durch RTM und SCRIMP
Castropox 1233 zur Herstellung von Composite-Bootsbauteilen durch RTM-Injektion oder SCRIMP-Infusion.
Das Verfahren benötigt thermische Aushärtung; das Datenblatt nennt 6 Stunden bei 70 °C als Referenzbedingung. Legen Sie Verstärkung, Fließverhalten und Dicken entsprechend der Bauteilfunktion fest.

Epoxid · Foils und leichte Boote
Resoltech 1080S zur Herstellung von Foils, Kajaks und leichten Compositebooten, wenn hohe Steifigkeit bei geringem Gewicht gefragt ist. Geeignet für Handlaminieren, Infusion und Injektion.
Planen Sie eine Nachhärtung ein, wenn Sie die thermischen und mechanischen Eigenschaften des Datenblatts erreichen müssen. Wenn Sie weitere Lagen auf ein bereits ausgehärtetes Laminat ohne Abreißgewebe aufbringen, schleifen, reinigen und entfetten Sie es vorher.
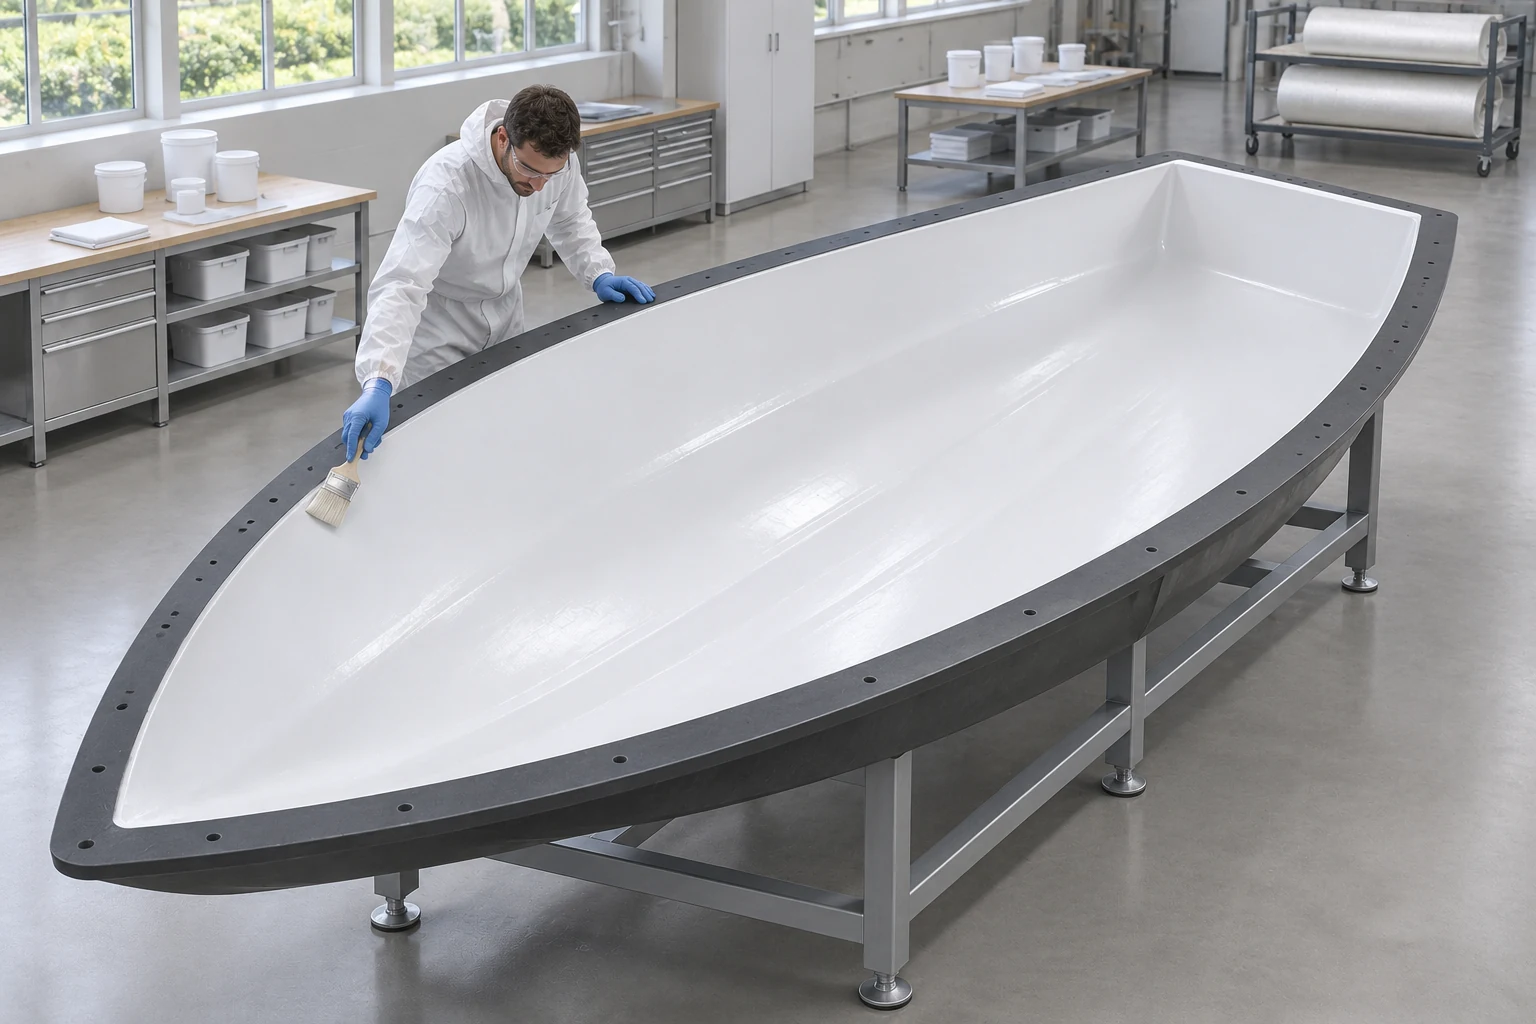
Gelcoat für die Oberfläche von in Formen hergestellten Bauteilen, mit Pinselauftrag vor dem Laminieren.
1 Material · Anwendung ansehen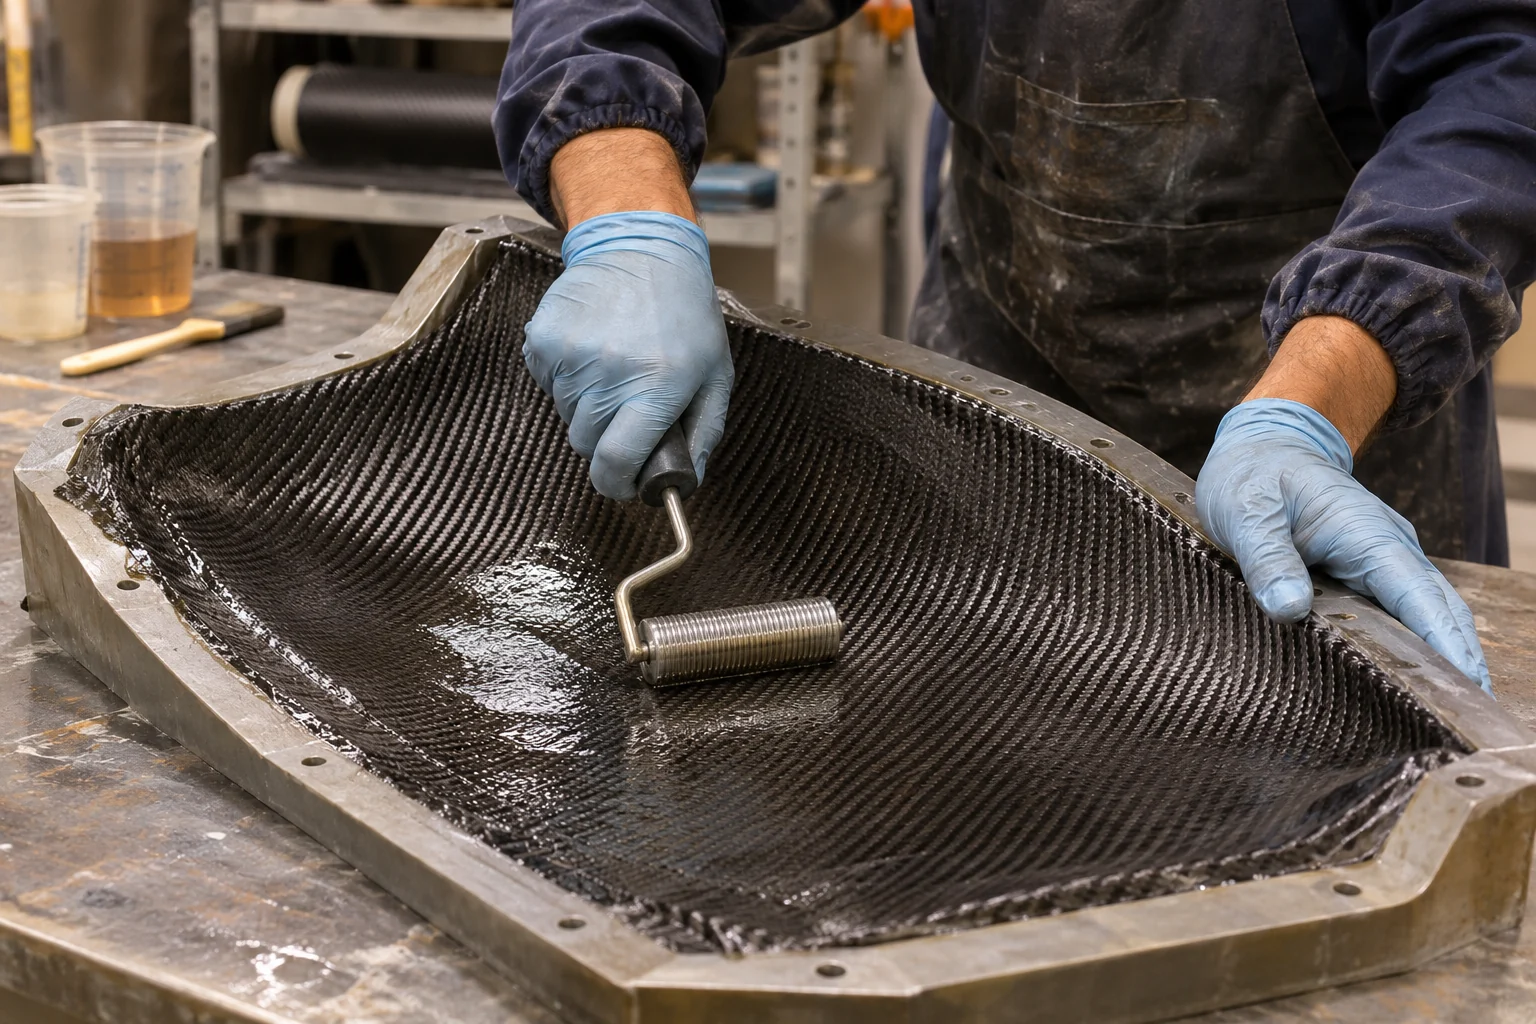
Epoxid-, Polyester- und Vinylesterharze zur Herstellung faserverstärkter Bauteile durch Handlaminieren oder Faserspritzen.
17 Materialien · Anwendung ansehen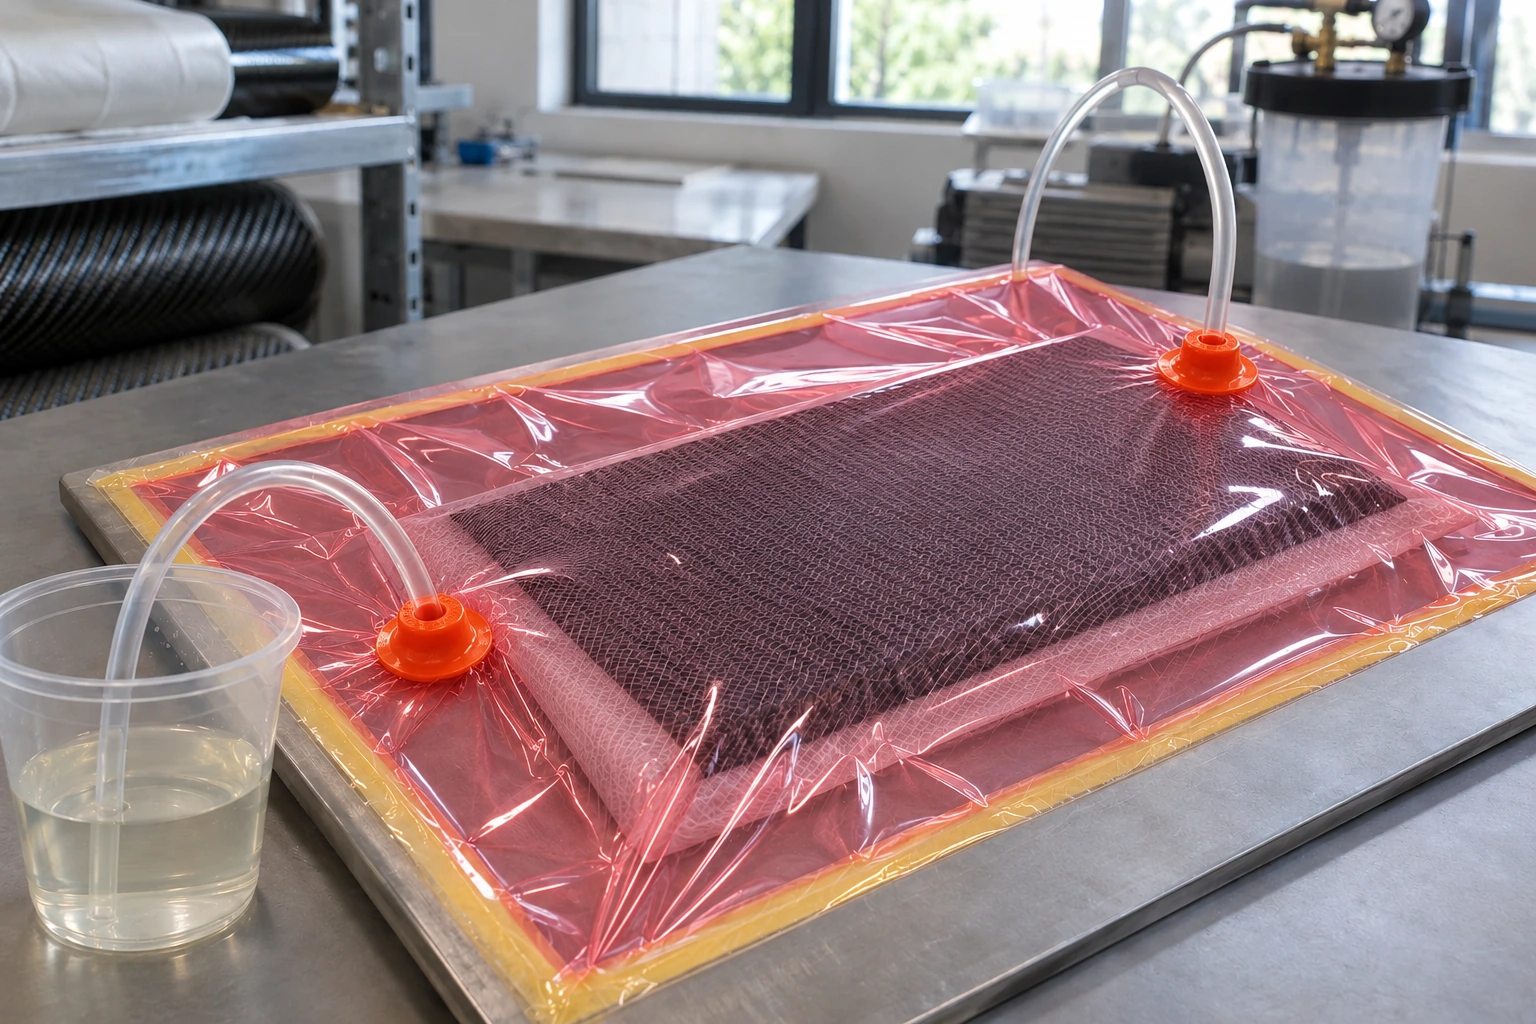
Harze für Infusion und Injektion von Compositebauteilen mit Alternativen nach Verfahren und Einsatzbedingungen.
11 Materialien · Anwendung ansehenBeschreiben Sie uns das Verfahren, die Materialien und die Arbeitsbedingungen.
